


AMacchina per formare il braccio tergicristalloè meglio valutato come parte di un flusso di lavoro di produzione. Quando un braccio richiede punzoni, pressatura locale, marcatura e piegatura in più direzioni, la fabbrica deve organizzare i trasferimenti dei pezzi e lo stoccaggio intermedio, oltre alle operazioni di lavorazione stesse. IlBELANLa serie unisce diverse funzioni, fornendo una base per riorganizzare questi passaggi attraversoIntegrazione dei processi.
Identifica i trasferimenti nel flusso di lavoro esistente
Includere attesa, maneggevolezza e posizionamento
Quando macchine separate eseguono operazioni diverse, spesso è necessario spostare i pezzi di lavoro, riposizionarli e riposizionarli. Se questi trasferimenti causino una perdita di efficienza dovrebbe essere valutato utilizzando i registri del workshop. Ad esempio, registra quanto tempo un lotto aspetta dopo un'operazione prima di poter entrare nella successiva.
Mappare il processo attuale e annota la quantità di pezzi, le persone coinvolte e il tempo necessario a ogni consegna. Questo aiuta a distinguere un collo di bottiglia delle macchine da un problema di organizzazione produttiva. La velocità di un'azione di una macchina da sola non può spiegare il tempo di completamento di un intero ordine.
Tieni i pezzi intermedi chiaramente identificati
Pezzi in attesa di essere perforati, pezzi che sono stati perforati e pezzi piegati possono essere tutti presenti sul piano di produzione. Contenitori simili o etichette di stato mancanti creano controlli aggiuntivi per gli operatori. Quando sono in produzione diverse versioni di prodotto, distingui le revisioni dei disegni e gli strumenti assegnati a ciascuna versione.
Durante la revisione di unMacchina per formare il braccio tergicristallo, specifica quali handover la configurazione proposta dovrebbe rimuovere. Osserva i cambiamenti attesi nella manipolazione, la quantità di parti in attesa di elaborazione e il posizionamento ripetuto durante la prova.
Select Functions by Product Requirements
Punzonatura, rilievo e marcatura richiedono controlli diversi
La serie BELAN elenca le funzioni di perforazione, rilievo in rilievo, marcatura, piegatura e pre-compressione delle funzioni di taglio. Conferma ogni operazione rispetto al disegno del prodotto. La perforazione, le caratteristiche in rilievo e le marcature svolgono compiti diversi, quindi non dovrebbero condividere un unico metodo di accettazione semplicemente perché sono tutte operazioni di formatura locali.
Per la perforazione e l'imbosso, si definisca la forma e la posizione del foro, il contorno di ogni elemento rialzato e le dimensioni richieste. Per le marcazioni, conferma il contenuto, l'orientamento e la leggibilità. Fornire queste informazioni in anticipo aiuta il team tecnico a valutare la disposizione dei moduli e degli strumenti.
Conferma le funzioni opzionali nella lista di configurazione
Il flash trimming opzionale è indicato per questa serie. Confermare le aree da trattare, il risultato atteso e se la funzione è inclusa nella quotazione corrente. Un'opzione menzionata in una descrizione di serie non dovrebbe essere considerata come equipaggiamento standard su ogni macchina.
Le operazioni incluse nella macchina finale devono seguire la soluzione tecnica confermata per il progetto. Se il pezzo richiede anche trattamento superficiale, assemblaggio o altra ispezione, mantieni quei passaggi nel flusso di lavoro. Una macchina di formatura integrata non completa automaticamente ogni compito di produzione.
Pianifica controlli di qualità intorno alle caratteristiche critiche
Imposta i punti di ispezione in base al rischio
Integrazione dei processiRichiede comunque un controllo qualità. Posizionare punti di ispezione dove un cambiamento potrebbe influire su una caratteristica critica. Dopo aver regolato gli utensili per la perforazione, ad esempio, controlla le posizioni dei fori. Dopo aver modificato un'operazione di piegatura, verificare la geometria spaziale della parte finita.
Per un processo di produzione a più operatori di un braccio automobilistico, l'approvazione del primo pezzo può coprire l'intero pezzo mantenendo i necessari registri di processo. Questo permette al team di valutare il risultato finale e risalire a un aggiustamento specifico di un'anomalia.
Separazione della marcatura dei pezzi dalla tracciabilità automatica
Premere un segno su un pezzo può aiutare a identificare la parte fisica. Collegare quel marchio a un lotto di materiale, al tempo di produzione o al risultato dell'ispezione richiede regole di registrazione appropriate o supporto di sistema.
Conferma separatamente le funzioni delle apparecchiature e le procedure di gestione. Non si deve presumere che l'ispezione online, l'ordinamento automatico e le interfacce dati non esplicitamente elencate siano incluse nella configurazione della macchina.
Confronta i risultati su un lotto completo
Misura dall'ingresso all'uscita accettata
Per valutare unMacchina per formare il braccio tergicristallo, usa lo stesso pezzo e confronta i lotti completi in condizioni simili. Registra il tempo totale di completamento del lotto, il lavoro in corso e il tempo che gli operatori dedicano alla produzione. Confrontare solo un'azione di una macchina può perdere modifiche nelle fasi di handover.
Annota anche il tempo necessario per le modifiche ai materiali, le modifiche agli utensili e l'approvazione del primo pezzo. Queste attività influenzano la programmazione degli ordini con diversi tipi di prodotto. La loro durata non dovrebbe essere stimata esclusivamente da condizioni di corsa ininterrotte.
Trasforma i risultati delle prove in istruzioni di lavoro
Una volta che il processo è stato validato, documenta la sequenza operativa, i punti di ispezione, la procedura di modifica del materiale e il metodo per registrare le anomalie. Il valore di una macchina integrata dipende da pratiche operative e di gestione coerenti. Il solo numero di funzioni non è sufficiente per giudicarne il beneficio produttivo.
Discuti l'ambito del tuo processo integrato
Contatta BELANcon i tuoi disegni di prodotto e la sequenza di processo esistente per valutare l'ambito di integrazione, le funzioni opzionali e le disposizioni di produzione di prova. Un piano chiaramente definito aiuta a stabilire quali operazioni appartengono alMacchina per formare il braccio tergicristalloe quali gradini rimangono altrove nella fabbrica.
BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.
Esplora le attrezzature correlate per la formatura dei tergicristalli
BL-YG-12A: Un riferimento di prodotto per la tua discussione
Per un riferimento correlato all'attrezzatura, esplora ilBELAN BL-YG-12A. L'ambito di integrazione, gli strumenti e le funzioni opzionali devono essere confermati per il tuo progetto.
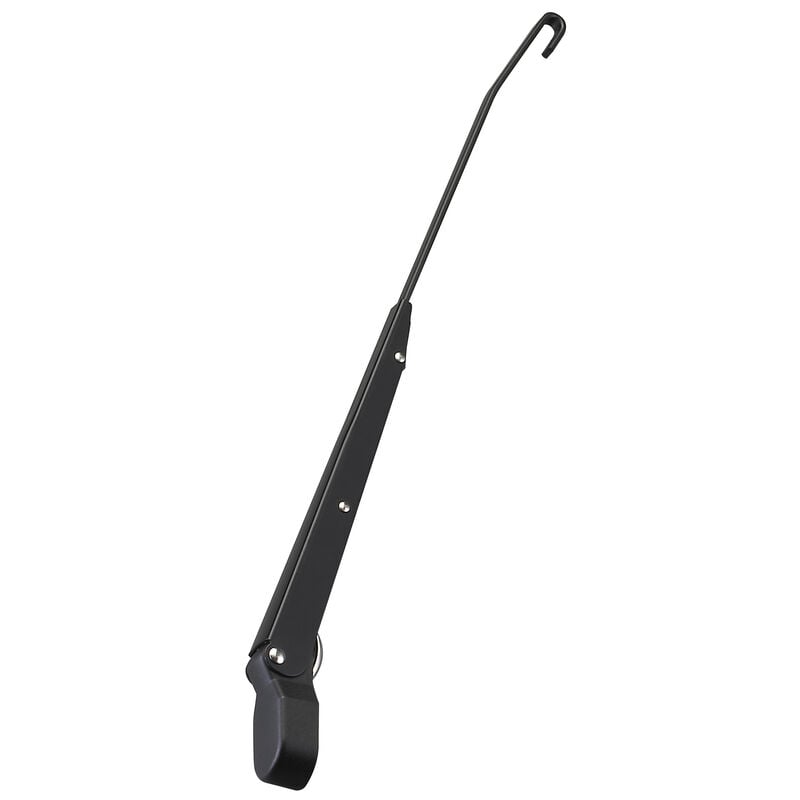
Esempio di braccio tergicristallo automobilistico — riferimento applicativo.


