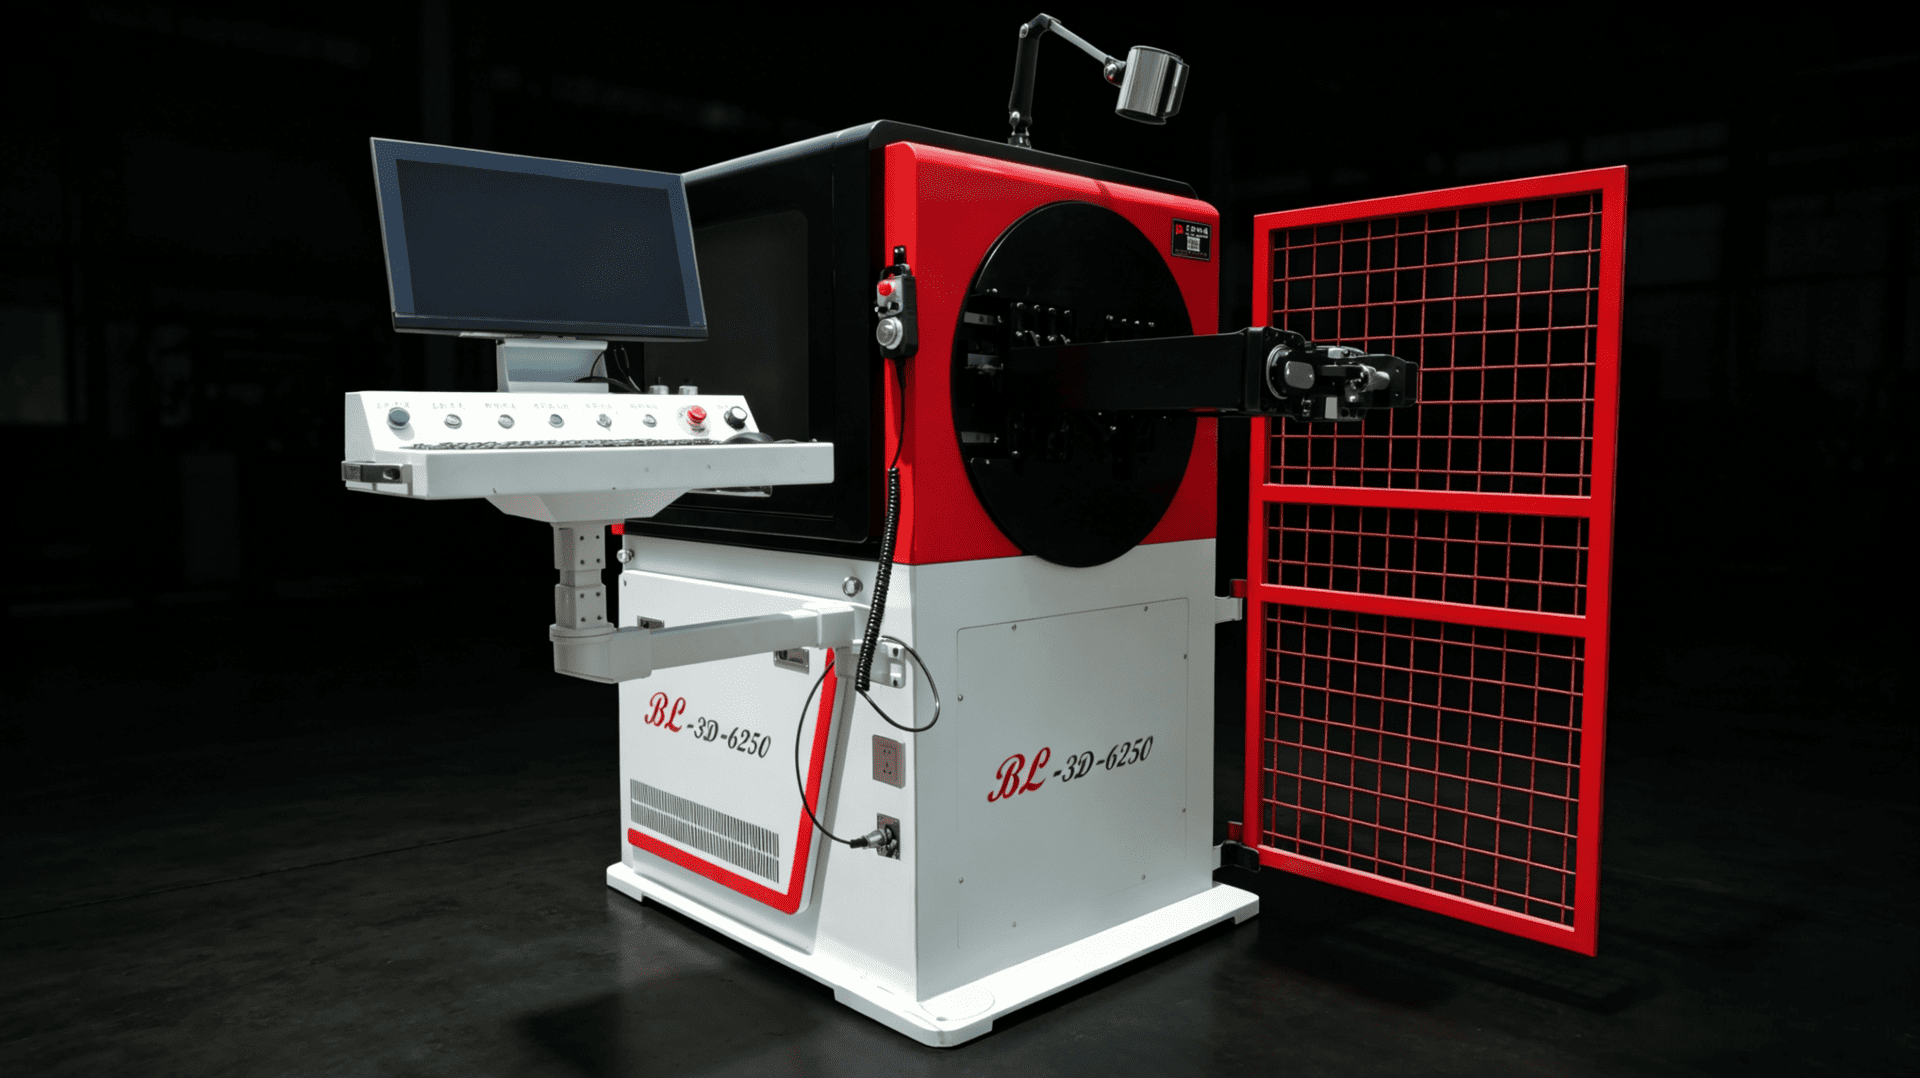
I componenti dei cavi dei sedili automobilistici devono riprodurre gli stessi profili di curvatura rispettando i requisiti di lavorazione di prodotti diversi. Quando scegliFormatura del filo del sedileLe attrezzature e le fabbriche devono considerare sia la struttura della macchina sia come i loro operatori impareranno i metodi di configurazione e regolazione.BELANsviluppò ilBL-3D-6250per questo tipo di componente. Per la visita di formazione a Woodbridge, Brasile, un tecnico ha viaggiato dalla Cina fino alla fabbrica del cliente, portando insieme applicazione delle apparecchiature e apprendimento pratico.
Perché la formatura continua è importante per i componenti di filo automobilistico
Quando alimentazione, piegatura e taglio avvengono come operazioni separate, i pezzi devono essere posizionati o posizionati nuovamente tra una fase e l'altra. Nella produzione batch, questi compiti di supporto richiedono tempo e aggiungono i passaggi di processo che devono essere gestiti.
Con l'elaborazione automatica, il personale di produzione può concentrarsi maggiormente sulla conferma del programma, l'ispezione dei campioni e lo stato della macchina. La produzione costante dipende dal coordinamento delle operazioni di lavorazione, delle condizioni dei materiali e dei metodi operativi.
Il valore della piegatura automatica per il filo in schiuma dei sedili automobilistici—i componenti in filo d'acciaio utilizzati nella schiuma dei sedili automobilistiche—dovrebbe quindi essere valutato in tutto il processo. L'alimentazione del materiale, la formazione del profilo piegato e il taglio devono lavorare insieme attorno alla stessa parte.
Collega la piegatura della testa rotante con alimentazione e taglio
Organizzare operazioni continue per parti ripetute
IlBL-3D-6250combina una struttura di piegatura a testa rotante con alimentazione e taglio automatici per lavorare i componenti in filo d'acciaio. Unire queste operazioni aiuta a ridurre la necessità di trasferire pezzi parzialmente finiti tra macchine separate e stabilisce un processo continuo per i pezzi ripetuti.
Durante la valutazioneFormatura del filo del sedileAttrezzature, scegli prodotti rappresentativi che coprano le principali caratteristiche di piegatura. Parti con diverse lunghezze di sezione dritta, direzioni di piegatura o forme locali diverse possono richiedere sequenze di formatura e disposizioni degli strumenti differenti.
Confermare le prestazioni di elaborazione con campioni reali
Le operazioni continue possono ridurre la gestione tra le fasi di processo, ma questo da solo non determina l'output di un prodotto specifico. La geometria dei pezzi, i materiali e i requisiti di ispezione influenzano tutti la pianificazione della produzione.
Un approccio più utile è realizzare parti di prova utilizzando i materiali e i disegni del cliente, registrare le condizioni finite e le impostazioni di lavorazione, e poi discutere la capacità obiettivo. Questo collega la valutazione delle attrezzature a specifiche esigenze di acquisto.
Controllo del programma e una disposizione compatta del workshop
Tieni i programmi di prodotto per gli ordini ripetuti
Il BL-3D-6250 utilizza il controllo CNC e servo per coordinare le operazioni di elaborazione e supporta la gestione del programma di prodotto. I programmi confermati forniscono una base per la successiva preparazione produttiva, rendendo più facili distinguere e gestire le impostazioni per diversi prodotti.
I programmi memorizzati devono essere gestiti insieme al materiale, agli strumenti e alla revisione del prodotto. Prima di richiamare un programma per la produzione, confermare le condizioni attuali e ispezionare il primo pezzo. Le impostazioni di una revisione precedente o di un materiale diverso non devono essere applicate senza verificare.
Pianifica una cella concentrata a formazione
La struttura compatta del modello aiuta le fabbriche a organizzare un'area di lavorazione concentrata. Pianifica lo spazio attorno alla posizione del rack materiale, alla direzione operativa e alla raccolta dei pezzi finiti per ridurre i movimenti inutili.
Quando si acquistano attrezzature per la lavorazione dei cavi per sedili automobilistici, si verifichi lo spazio di carico, manutenzione e flusso dei materiali, nonché le dimensioni principali della macchina. Una disposizione pratica influisce su come vengono organizzati i cambiamenti quotidiani dei materiali, le ispezioni e la manutenzione.
Valuta l'idoneità per ogni prodotto
Il BL-3D-6250 è destinato principalmente ai componenti di filo in schiuma per sedili automobilistici. A seconda delle esigenze del prodotto, possono essere valutate anche altre parti di filo d'acciaio, come le aste galleggianti del serbatoio carburante. Applicazioni diverse hanno profili di flessione e requisiti dimensionali differenti, quindi materiale, stampatura e sequenza di formatura devono essere confermati separatamente.
Se unoFormatura del filo del sedileLa macchina dovrebbe coprire diverse parti, fornire insieme le specifiche dei materiali, i disegni, le tolleranze critiche e la miscela di prodotti. Utilizzare prove campioni per stabilire quali strumenti devono cambiare, quali programmi possono essere mantenuti e quali controlli sono necessari dopo il cambio di prodotto.
Un ambito applicativo chiaramente definito aiuta una fabbrica a pianificare gli ordini e lo sviluppo futuro del prodotto. Il valore della selezione delle apparecchiature risiede nell'abbinare la macchina alla reale combinazione di prodotti, piuttosto che semplicemente cercare più funzioni o una gamma di processi più ampia.
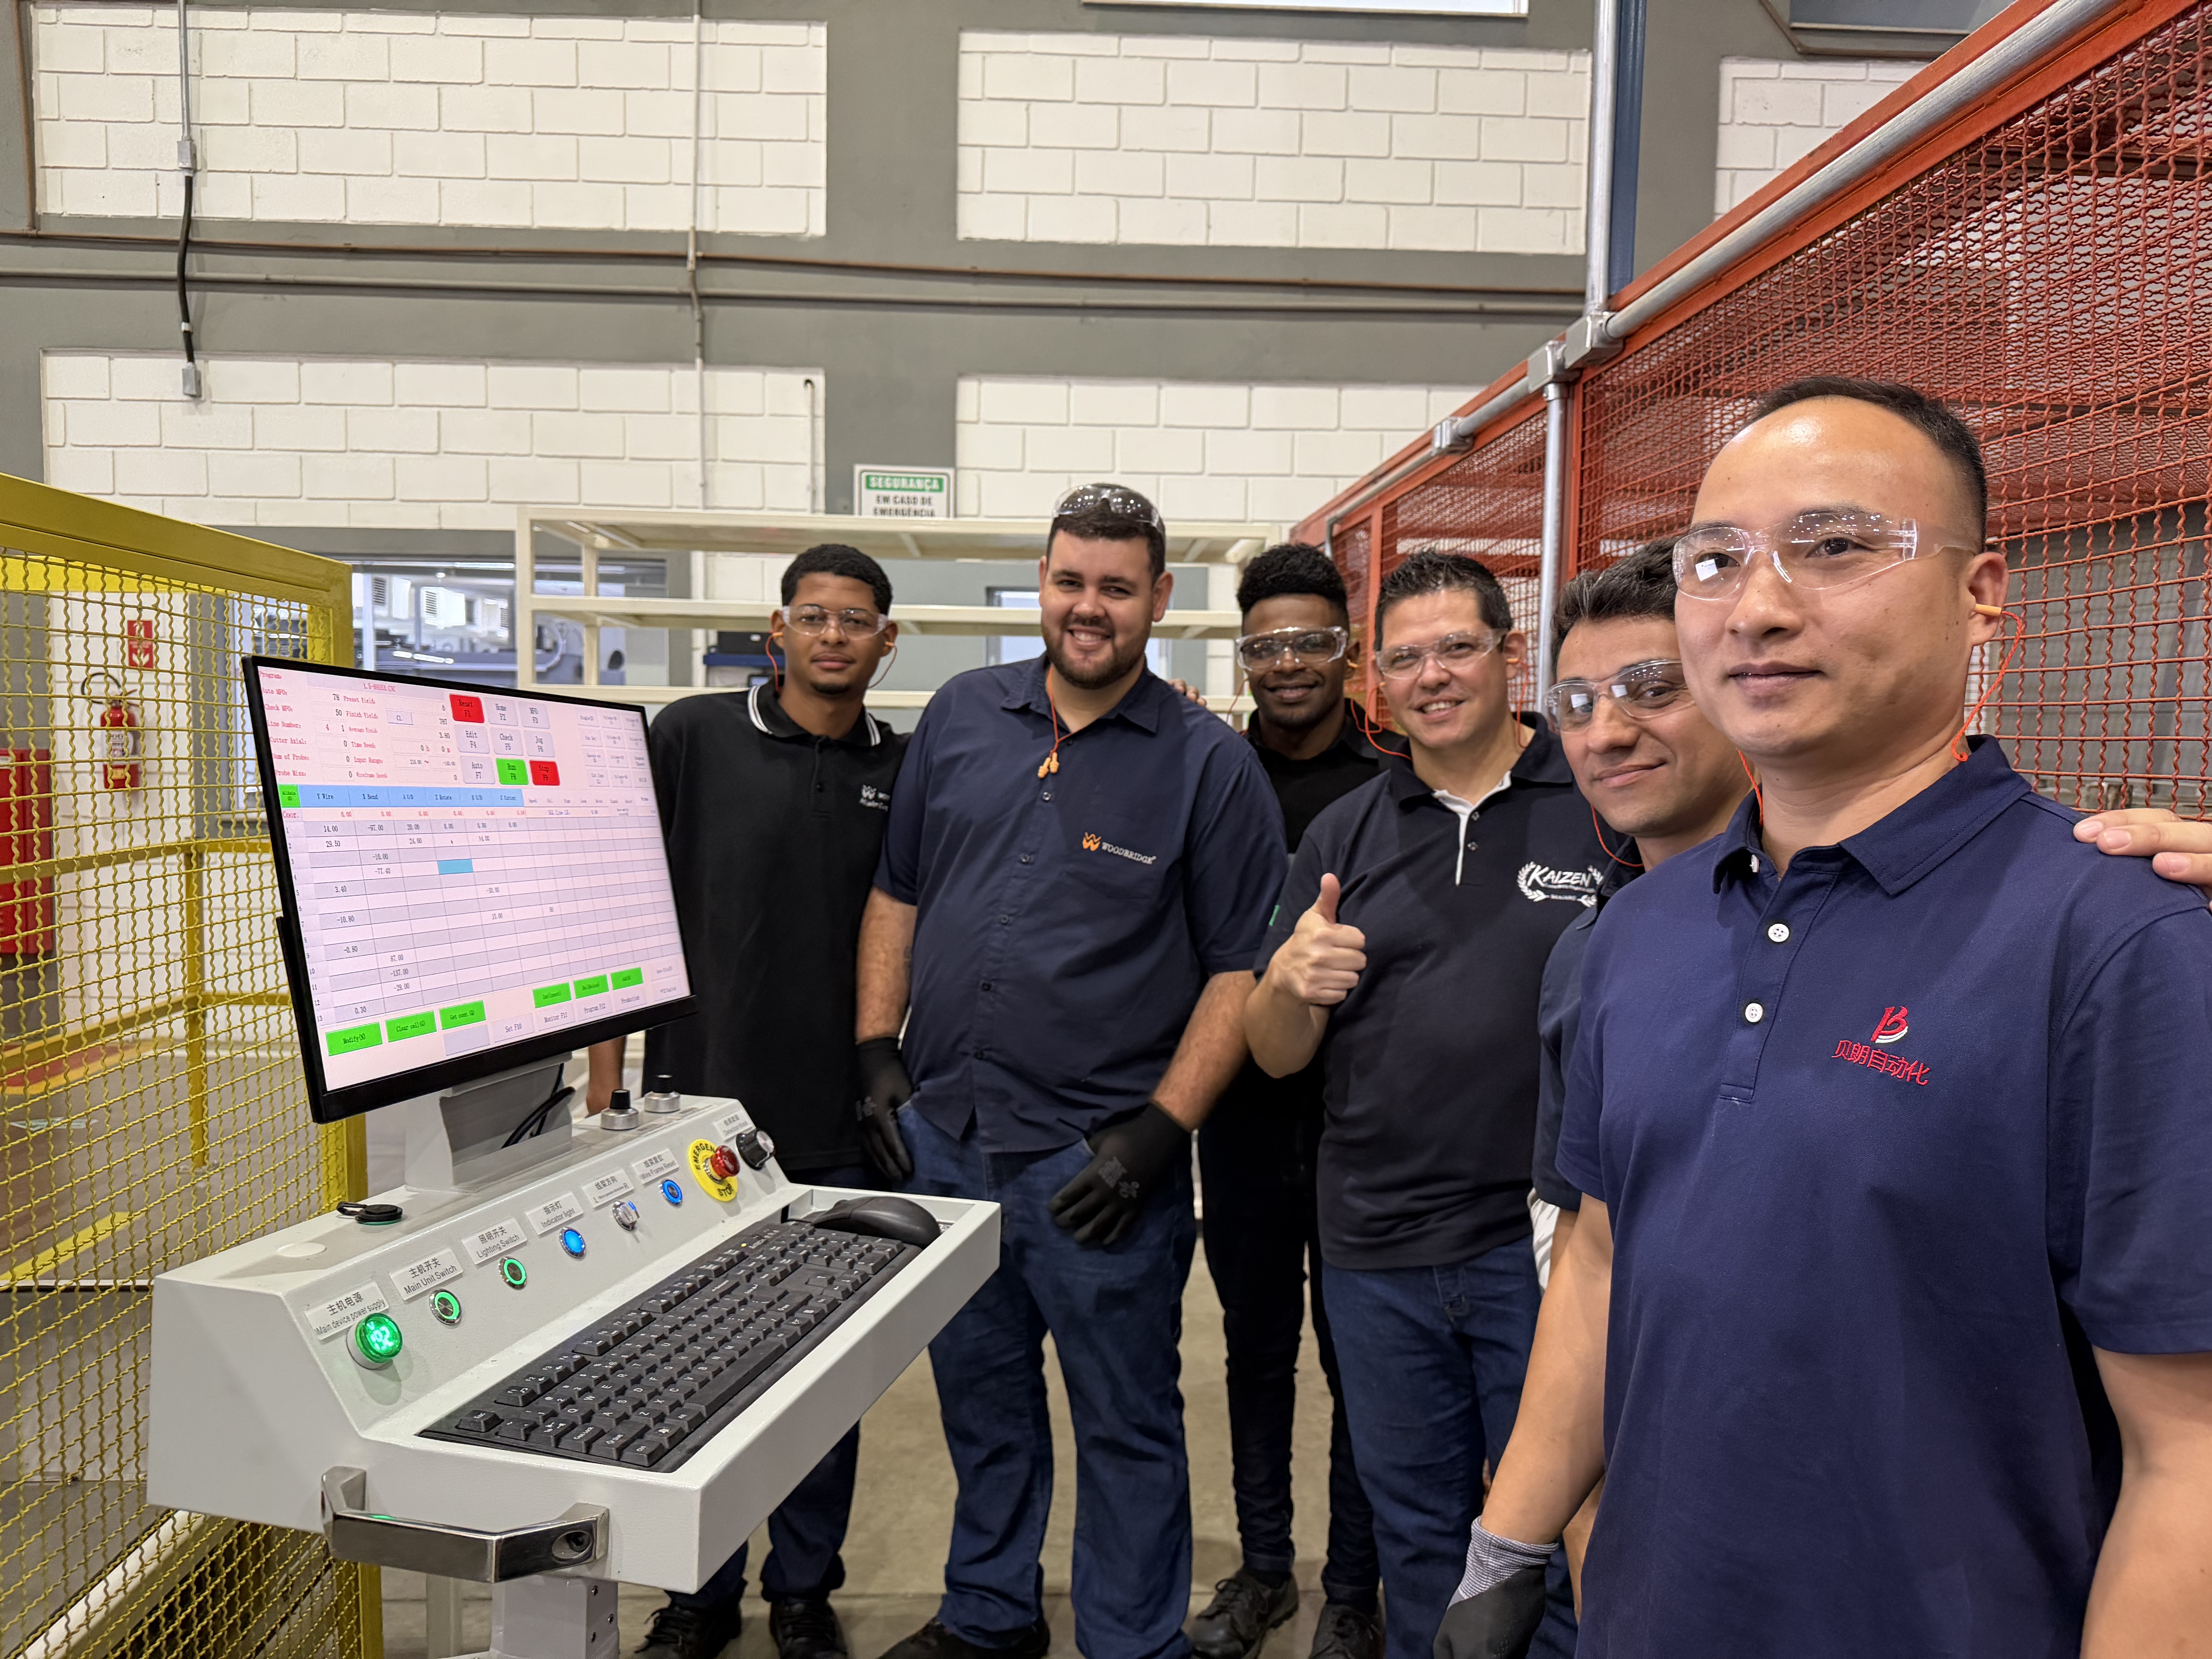
Formazione in fabbrica di Woodbridge Brasile — foto di riferimento fornita dal cliente.
La formazione a Woodbridge, Brasile, collega le attrezzature alle competenze dell'operatore
Un tecnico viaggia dalla Cina alla fabbrica del cliente
Questa visita di servizio è per ilFabbrica Woodbridge in Brasile. La macchina di addestramento è ilBL-3D-6250, destinato principalmente a parti di filo in schiuma per sedili automobilistiche. Presso il sito del cliente, il tecnico può discutere direttamente le domande operative e di installazione e collegare le istruzioni del programma a campioni reali.
Il servizio in loco offre al team del cliente un ambiente pratico in cui comprendere le attrezzature. Per le modifiche al prodotto, all'ispezione dei pezzi finiti e alla manutenzione di routine, gli operatori devono comprendere lo scopo di ogni compito e i passaggi coinvolti.
Collega il piano di formazione ai criteri di accettazione della produzione
BELAN normalmente programma7–10 giorni per questo tipo di addestramento, con la durata adattata in base a quanto bene il team del cliente ha imparato il funzionamento. I criteri di accettazione sonoProduzione in serie con successo dei componenti e la firma del piano di formazione da parte del cliente, allineando gli obiettivi di formazione con i reali requisiti di produzione.
Per una fabbrica che si prepara a introdurre le attrezzature, la selezione iniziale, le prove campioni e la formazione degli operatori dovrebbero essere considerate insieme. Fornire disegni e requisiti di produzione in anticipo aiuta a definire la formazione sulla configurazione e i piani attorno ai compiti che gli operatori svolgeranno in loco.
Parla delle parti del filo e dei requisiti di formazione
Contatta BELANcon i tuoi disegni, diametro del filo e output target da discutereFormatura del filo del sedileconfigurazione dell'attrezzatura e un piano di addestramento adeguato.
BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.