


Quattro difetti rappresentano la maggior parte dei rifiuti su ciascunaMacchina per piegare la barra colletrice: deriva angolare, crepe nel rivestimento, rigonfiamento interno e graffi superficiali. Ognuno ha una causa radice diversa, e metà di essi inizia prima che la barra raggiunga la piega. Questa è la lista diagnostica che i nostri ingegneri utilizzano sui piani clienti — prima risposte brevi, poi i controlli che le confermano.
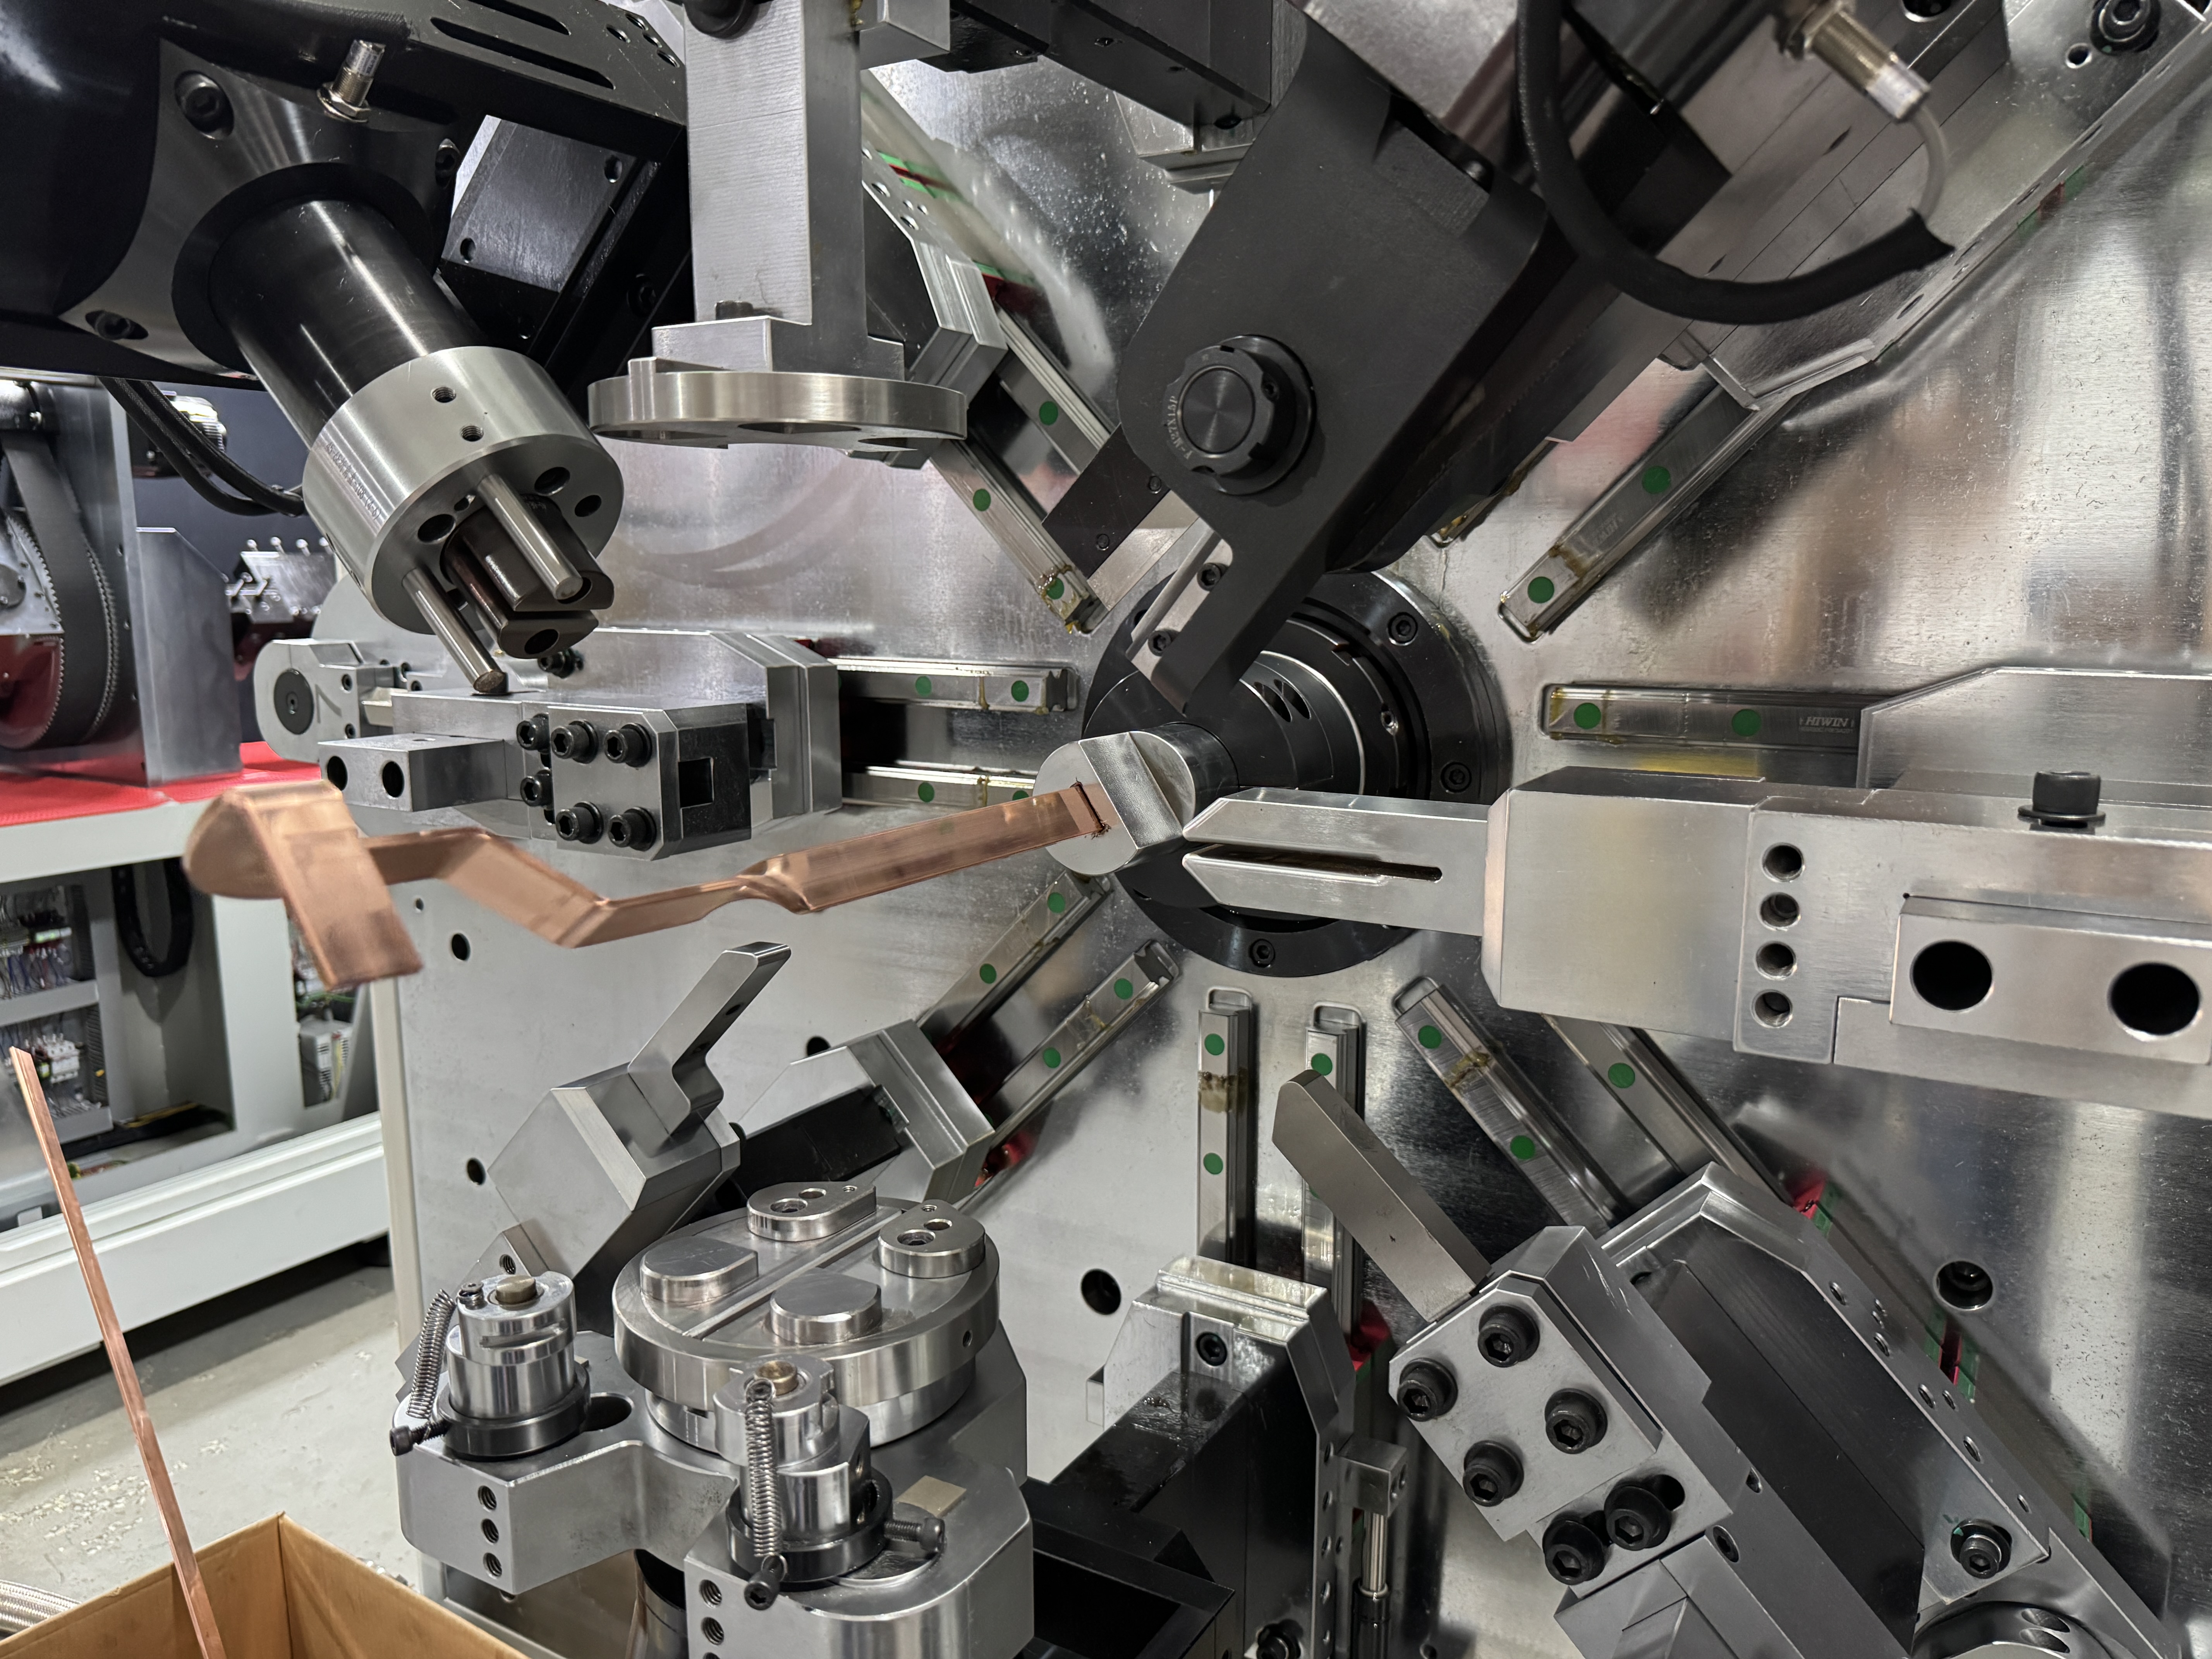
Metà dei difetti inizia prima della piega
Una regola utile prima dei dettagli: nel momento in cui una barra viene inserita nella macchina, la sua superficie è protetta o già danneggiata. L'alimentazione a catene avvolge la barra su un'ampia area di contatto. Le ruote a rulli lo premono in certi punti. Gli alimentatori a pinza afferrano e rilasciano. Questi tre progetti falliscono in modi diversi, e il guasto si manifesta poi come un difetto che sembra un problema di piegatura. Ecco perché, in ogni casoMacchina per piegare la barra colletricecostruiamo, la linea di alimentazione è progettata con la stessa cura della testa di piegatura — il TP-DL-45-6E qui sotto è un buon esempio dell'intera configurazione.
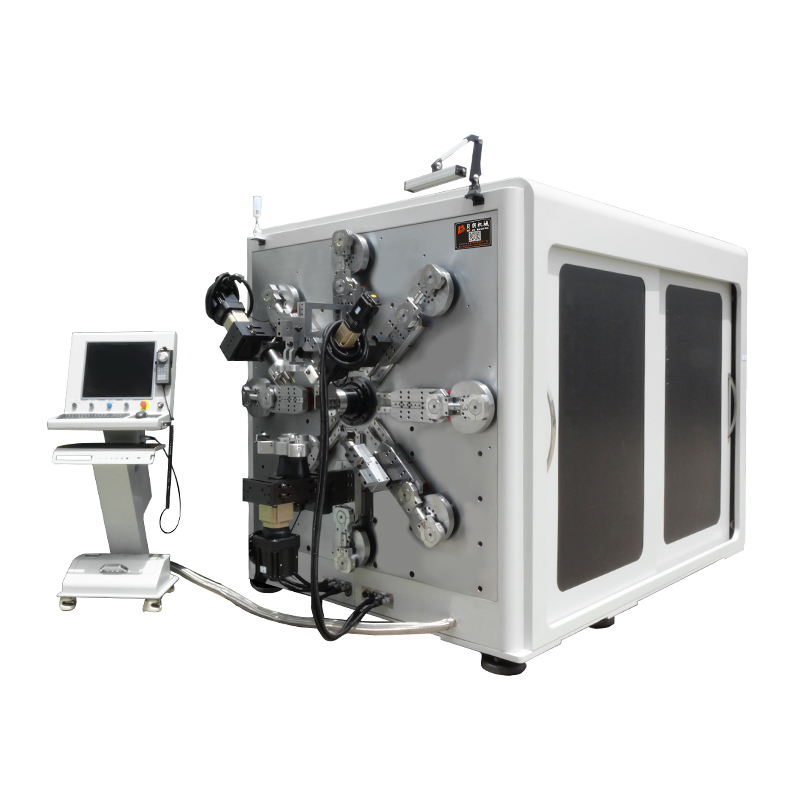
Difetto 1: Deriva dell'angolo dopo la curva
Risposta breve:Il rame si riprende elasticamente quando la pressione si rilasci, quindi un 90° programmato atterra a 91–92°. Compensare sovraflegando e annotare il valore rispetto a tempra, spessore e direzione di piegatura.
La barra morbida o annealed recupera meno; la barra tirata duramente recupera la maggior parte e varia tra i lotti del mulino. Lo spessore conta perché una zona di deformazione più profonda si recupera in modo meno prevedibile. Anche la direzione conta — le curve piatte tengono più strette delle curve verticali, motivo per cui i bersagli di precisione pubblicati differiscono (±0,1° piatto, ±0,2° verticale).
Controlla:piega un pezzo di prova al nominale, misura la differenza, inseriscilo come compensazione, verifica sul secondo pezzo. Quattro curve, non quaranta. Se la deriva torna a metà turno, sospetta che la temperatura della barra o cambi molto, non il programma.
Difetto 2: Crepe nel rivestimento al raggio esterno
Risposta breve:il rivestimento esterno è teso oltre ciò che il PVC, il PA12 o il nastro mica possono seguire. O il raggio è troppo stretto o il rivestimento è arrivato alla piega freddo e già danneggiato.
Due correzioni, applicate in ordine. Prima di tutto, la geometria: mantenere il raggio interno a un raggio moltiplicato per la larghezza della barra per le curve piatte e uno per lo spessore della barra per le curve verticali. Secondo, la temperatura: un'unità di preriscaldamento ad alta frequenza alla presa riscalda la barra poco prima della formazione, rendendo il rivestimento abbastanza elastico da allungarsi invece di spaccarsi.
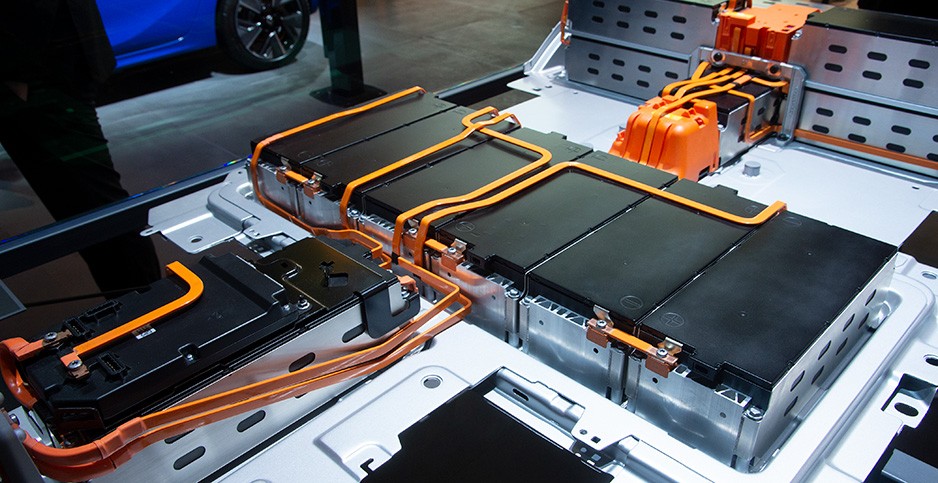
Controlla:Se le crepe compaiono solo durante le iniziative mattutine o nei giorni freddi, si tratta di preriscaldamento. Se appaiono su un solo disegno, è raggio. Se seguono il percorso di alimentazione come linee parallele, non è né l'uno né l'altro — questo è un difetto di alimentazione.
Difetto 3: Rigonfiamento sulla faccia interna
Risposta breve:il rame spostato spinge il rivestimento incomprimibile verso l'esterno sul raggio interno. Controllala con raggio, preriscaldamento e — dove il tralievo forza una piega stretta — un passaggio di rielaborazione con cusci e forno.
Gli standard di produzione per le barre PVC-mica funzionano a 1,6 mm su un solo lato su curve piatte e 1,5 mm su curve verticali, rispetto a una tolleranza industriale comunemente indicata a 4 mm su entrambi i lati. Quando appare ancora un grumo, la sequenza è: spessore in acciaio inox sopra il rigonfiamento, pinze di bloccaggio per pressione, forno a tunnel a 100–130 °C per uno o due minuti, poi raffreddamento con ventola. Invertire l'ordine — serrare a freddo o riscaldare senza il cuscio — sostituisce un rigonfiamento con una zona scrostata.
Controlla:Premi il rigonfiamento con il pollice. Un nodulo morbido e molle si solleva e si riprenderà con il calore. Un nodulo duro con sbiancamento significa che il raggio è già troppo stretto per il materiale.
Difetto 4: Graffi e segni di ruote
Risposta breve:Pressione di contatto, non forza di flessione. Rulli a carico puntuale, bordi guida affilati e cingoli usurati lasciano tutti segni paralleli alla direzione di alimentazione su qualsiasi macchina per piegatura di sbarre collettrici.
Controlla:Misura il passo di scarto rispetto all'incremento di avanzamento. I segni esattamente distanziati al passo di alimentazione provengono dal feeder; i graffi irregolari derivano dalle guide o dalla tabella di uscita. Su barra rivestita, una singola ruota piatta può staccare un intero bordo su un cambio.
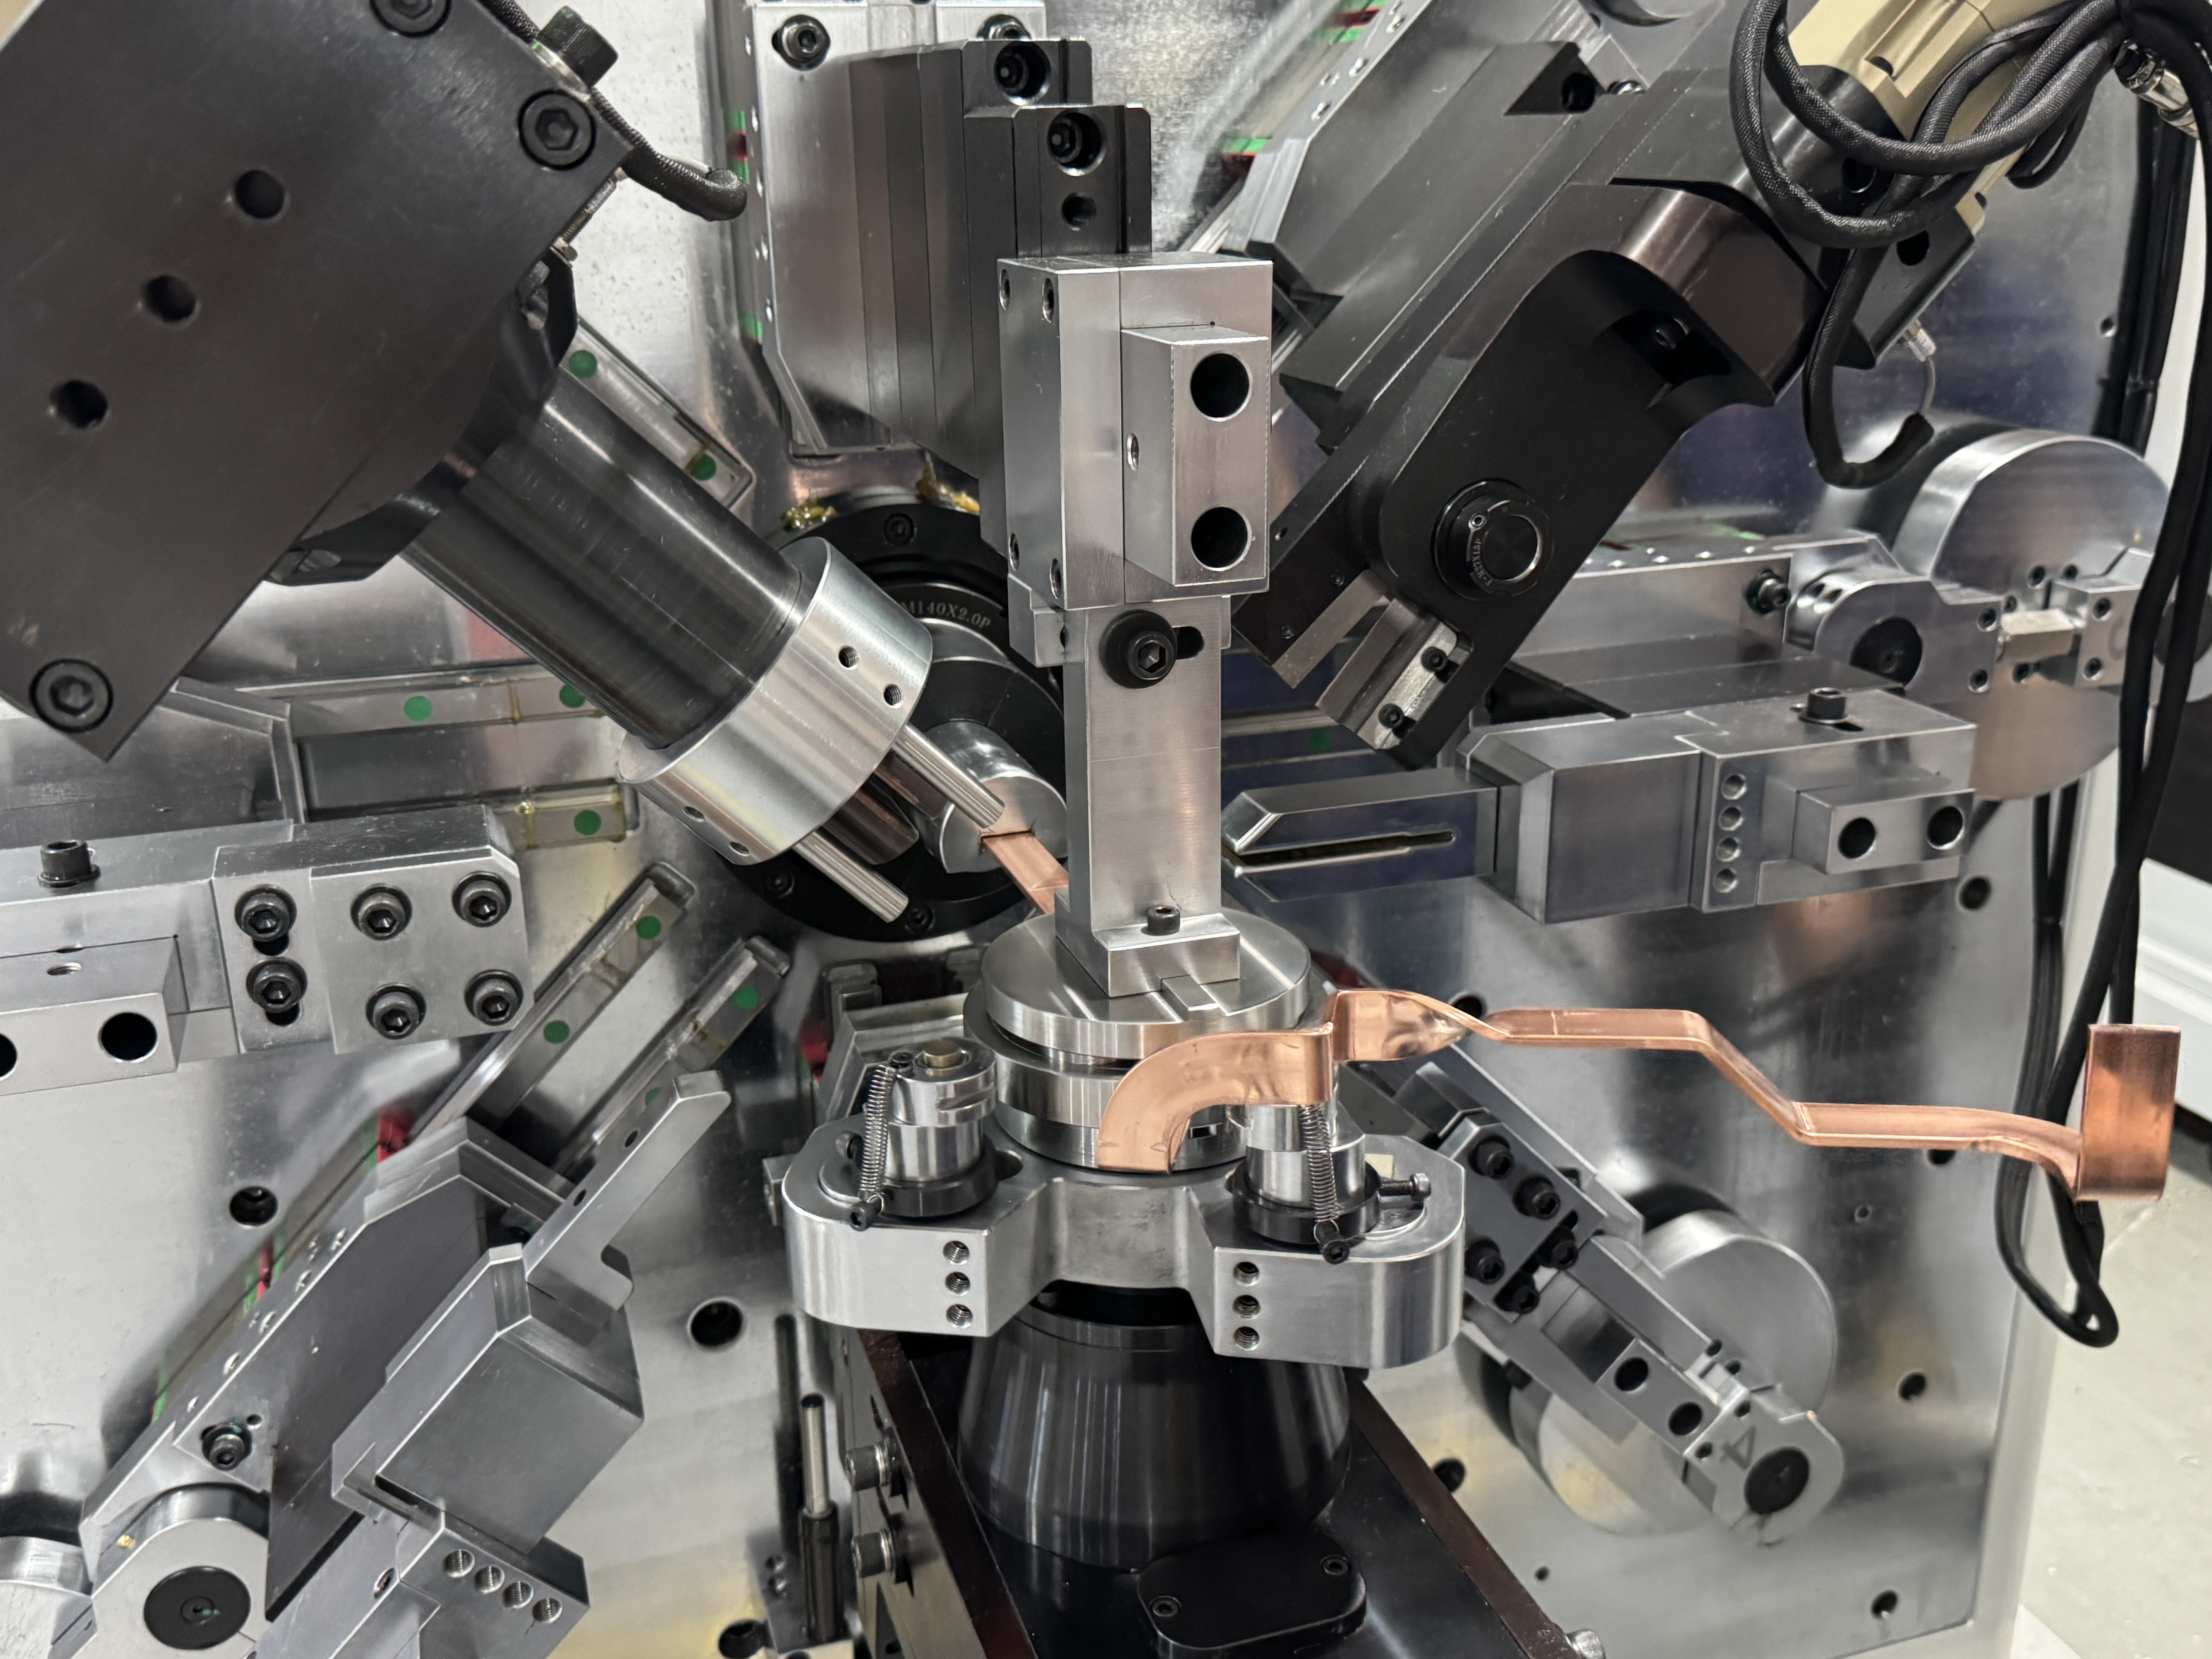
Tabella della Diagnosi Rapida
Teniamo una versione di questo tavolo attaccata con del nastro adesivo all'interno della porta di protezione di ogni macchina piegatrice di barra colletrice che esce dal nostro laboratorio:
| Sintomo | La causa più probabile | Primo controllo |
|---|---|---|
| Deriva dell'angolo di 1–2° | Ritorno a sorpresa, compensazione sbagliata | Variazione di temperamento e spessore |
| Crepe nel raggio esterno | Raggio troppo stretto / rivestimento freddo | Raggio di aspirazione, impostazione del preriscaldamento |
| Rigonfiamento interno sopra la specifica | Raggio, adesione, barra fredda | Regola del raggio, record del forno |
| Graffi paralleli | Contatto con il feeder | Pressione della cingola, usura delle ruote |
| Segni solo alle estremità del bilanciere | Bordo di ingresso/uscita della guida | Allineamento guida |
Cosa significa questo per la tua linea
Nessuno di questi quattro difetti richiede una nuova macchina per essere diagnosticato. Tre di essi sono decisi in base all'ambientazione e alle condizioni materiali; Solo uno — danni cronici al rivestimento — di solito indica il design stesso dell'alimentazione. AMacchina per piegare la barra colletriceChe traccia le proprie ragioni di rifiuto per categoria, troverà la causa in una settimana. Una che conta solo i rottami continuerà a regolare il parametro sbagliato per mesi.
Se il tuo contenitore di scarto ha una categoria dominante, invia a BELAN una foto del difetto, del disegno e del lotto materiale. Eseguiremo lo stesso componente sulla nostra macchina per piegare barre collettrici, misureremo il risultato e invieremo il video con i parametri che hanno risolto il problema.
BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili. Condividi le tue foto dei difetti e le specifiche della barra per una prova gratuita di bending, restituendo le impostazioni misurate e del processo.
Stai inseguendo un difetto ostinato adesso?
Mandaci una foto del rifiuto, del disegno e del tuo lotto di bar. Lo riproduremo sulla macchina corrispondente, filmeremo la correzione e restituiremo i parametri — senza costi né impegno.

