Guida ai costi e alla configurazione
Costo delle macchine per piegatura a barra colletrice: cosa determina effettivamente il prezzo
Due citazioni che dicono entrambe "macchina per piegatura di barre collettrici" possono differire di gran lunga — e il divario raramente riguarda il marchio. Deriva da sette opzioni di configurazione che la maggior parte degli acquirenti non vede mai elencate.
Risposta diretta:Un preventivo per una macchina piegatrice di barre collettive è stabilito principalmente in base al numero di assi, al design del sistema di alimentazione, alla capacità di raddrizzamento, alla precisione del taglio, al pacchetto degli utensili, alle opzioni di ispezione e al livello di automazione — in quell'ordine di impatto. Il nome del marchio conta molto meno di quanto gli acquirenti pensino davvero. Per confrontare equamente due preventivi, chiedi a ciascun fornitore di prezzare separatamente gli stessi sette articoli rispetto alle dimensioni della barra, al tipo di rivestimento e al tempo di ciclo target. Un preventivo che riporta solo un numero di modello e un totale non è paragonabile a uno che scompone la configurazione.
In questo articolo
Perché due citazioni per la 'stessa' macchina divergono
Gli acquirenti di solito inviano lo stesso estraneo a tre fornitori e si aspettano tre numeri simili. Quello che invece torna è una distribuzione che appare irrazionale. Non è irrazionale — sono tre macchine diverse che indossano la stessa etichetta.
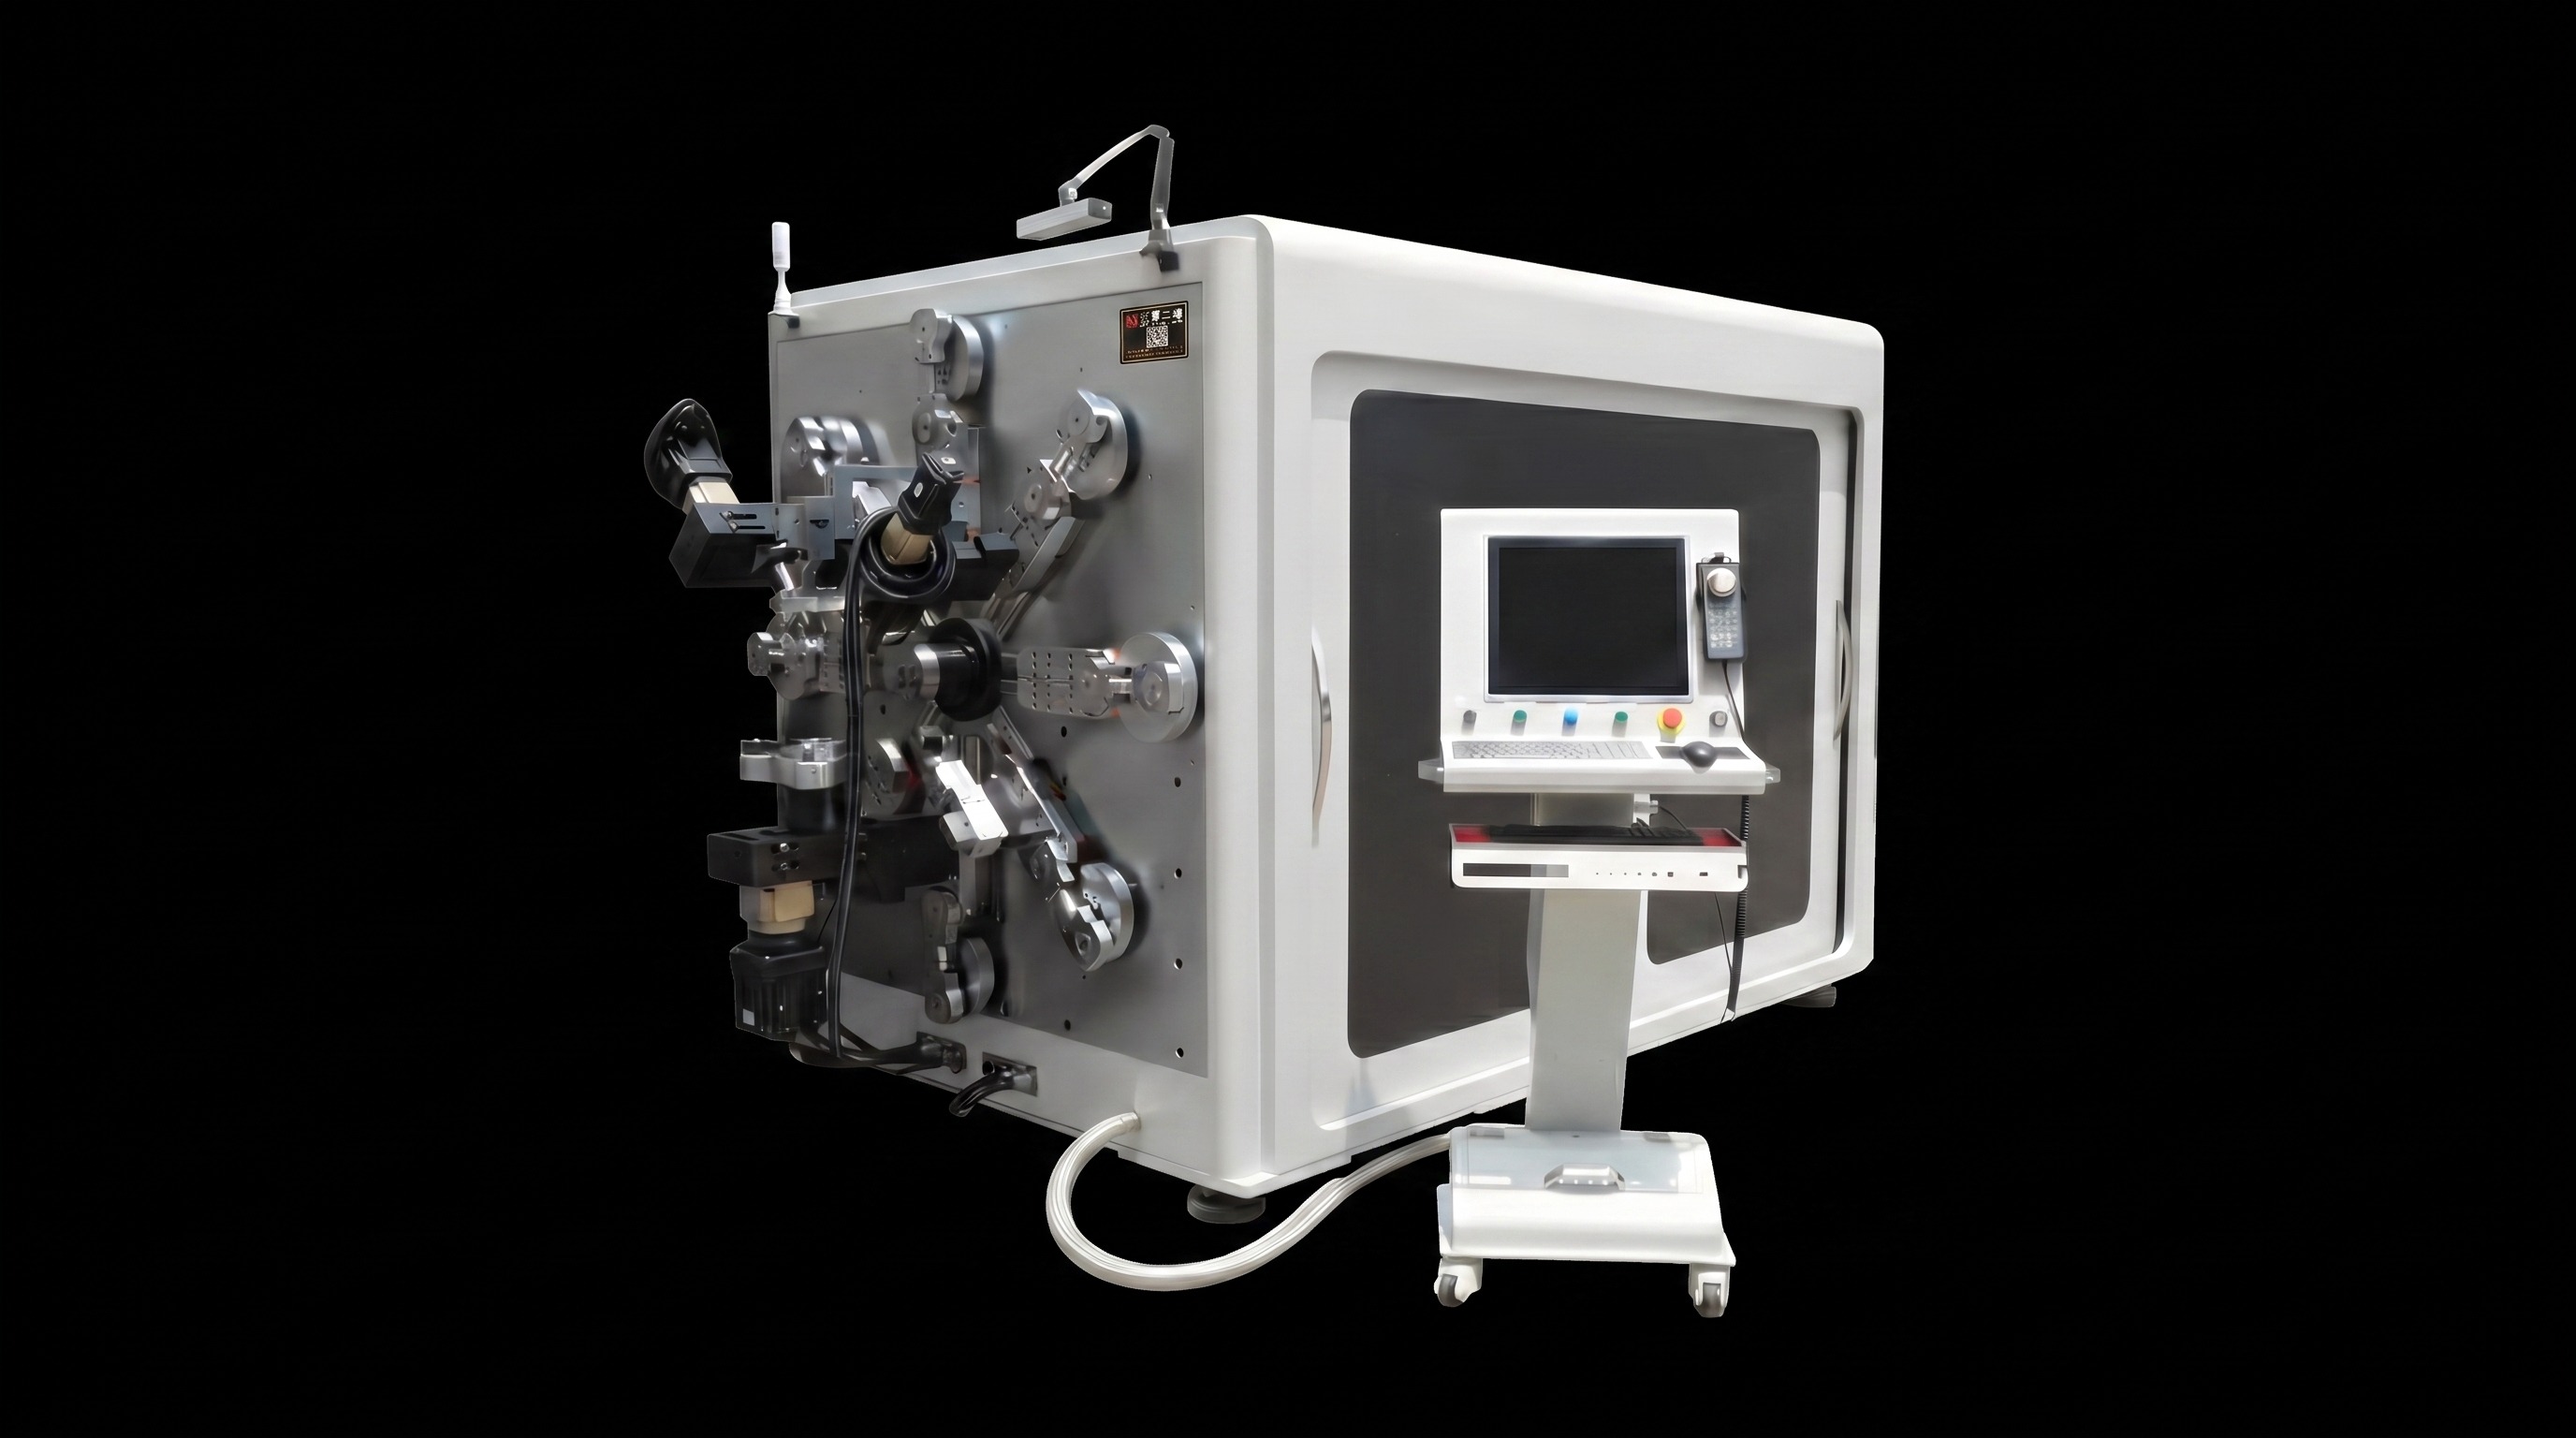
Il motivo è che "macchina per piegare la barra busbar" descrive un risultato, non una configurazione. Un piegatore a 12 assi a stazione singola e una cella segmentata a 16 assi con derotolamento, raddrizzamento, taglio servo e scarica robotica producono entrambi barre collettrici piegate. Differiscono per quante operazioni assorbono, quanto di quel lavoro è automatizzato e quanto del rischio di qualità rimuovono dall'operatore. Ognuna di queste differenze ha un prezzo associato e, a meno che il preventivo non le specifichi, il totale dice ben poco.
C'è anche una seconda fonte di divergenza, più silenziosa: l'assunzione del fornitore sul tuo materiale. Una macchina preventivata per barra di rame nuda non è quella necessaria per una barra rivestita in PVC o con dip coated. La barra colletrice rivestita impone decisioni su pressione di contatto, preriscaldamento e percorso di alimentazione che una configurazione a barra nuda semplicemente non include. Se due fornitori facessero assunzioni diverse sul rivestimento, i loro numeri non raggiungeranno mai — e nessuna negoziazione colmarà quel divario.
Prima di confrontare i prezzi, correggi gli input.Annota la sezione trasversale della barra, la tempra, il tipo e lo spessore del rivestimento, le geometrie di flessione che effettivamente esegui e le parti target per ogni turno. Invia lo stesso foglio a ogni fornitore. I preventivi basati su input diversi non sono offerte concorrenti.
I sette automobilisti dietro una macchina per piegare barre collettrici Preventivo
Classificati in base a quanto di solito spostano il numero, queste sono le decisioni che distinguono un preventivo dall'altro.
| Pilota | Quello per cui stai effettivamente pagando | Cosa cambia sul pavimento |
|---|---|---|
| 1. Numero di assi e libertà di testa | Numero di assi servo, se la testa flessiva ruota e in quanti piani può formarsi | Quali geometrie sono possibili in un unico manipolamento — piega piatta, curvatura verticale, a forma di U, a forma di S, forme torsionali o offset |
| 2. Progettazione del sistema di alimentazione | Alimentazione a binario, a rulli o a morsetti — e l'area di contatto che ciascuna applica alla barra | Integrità superficiale sulla barra rivestita, slittamento sotto carico e tasso di scarto che si mantiene per tutta la vita della macchina |
| 3. Capacità di derotolamento e raddrizzamento | Classifica del carico della cremagliera di srotolamento e quanti assi di correzione di raddrizzamento sono integrati | Se si può usare la bobina e se la memoria delle coil viene corretta prima di raggiungere la curva |
| 4. Precisione del taglio e controllo della lunghezza | Unità di taglio servo e tolleranza di lunghezza che può mantenere durante una produzione | Che la lunghezza del taglio sia un processo controllato o un problema a valle — altezza della bave, rilavorazione, montaggio all'assemblaggio |
| 5. Pacchetto di utensili e progettazione di cambio | Quanti set di strumenti sono inclusi e se i parametri salvati sopravvivono a una modifica del prodotto | Minuti di cambio per prodotto, e quanto di quel tempo è dedicato al debug con competenze piuttosto che al cambio meccanico |
| 6. Ispezione, marcatura e tracciabilità | Controlli di angoli o dimensioni in linea, marcatura dei pezzi, rifiuto automatico di componenti fuori tolleranza | Se la qualità sia dimostrata per pezzo o campionata, e se si possa rispondere a una domanda di tracciabilità del cliente senza una ricerca manuale dei documenti |
| 7. Livello di automazione e gestione a valle | Scarica automatica, integrazione dei trasportatori, pick-and-place robotizzato, collegamento a linee | Numero operatore per turno e se la macchina termina un processo o alimenta il successivo |
Due di questi meritano attenzione extra perché vengono costantemente sottovalutati.
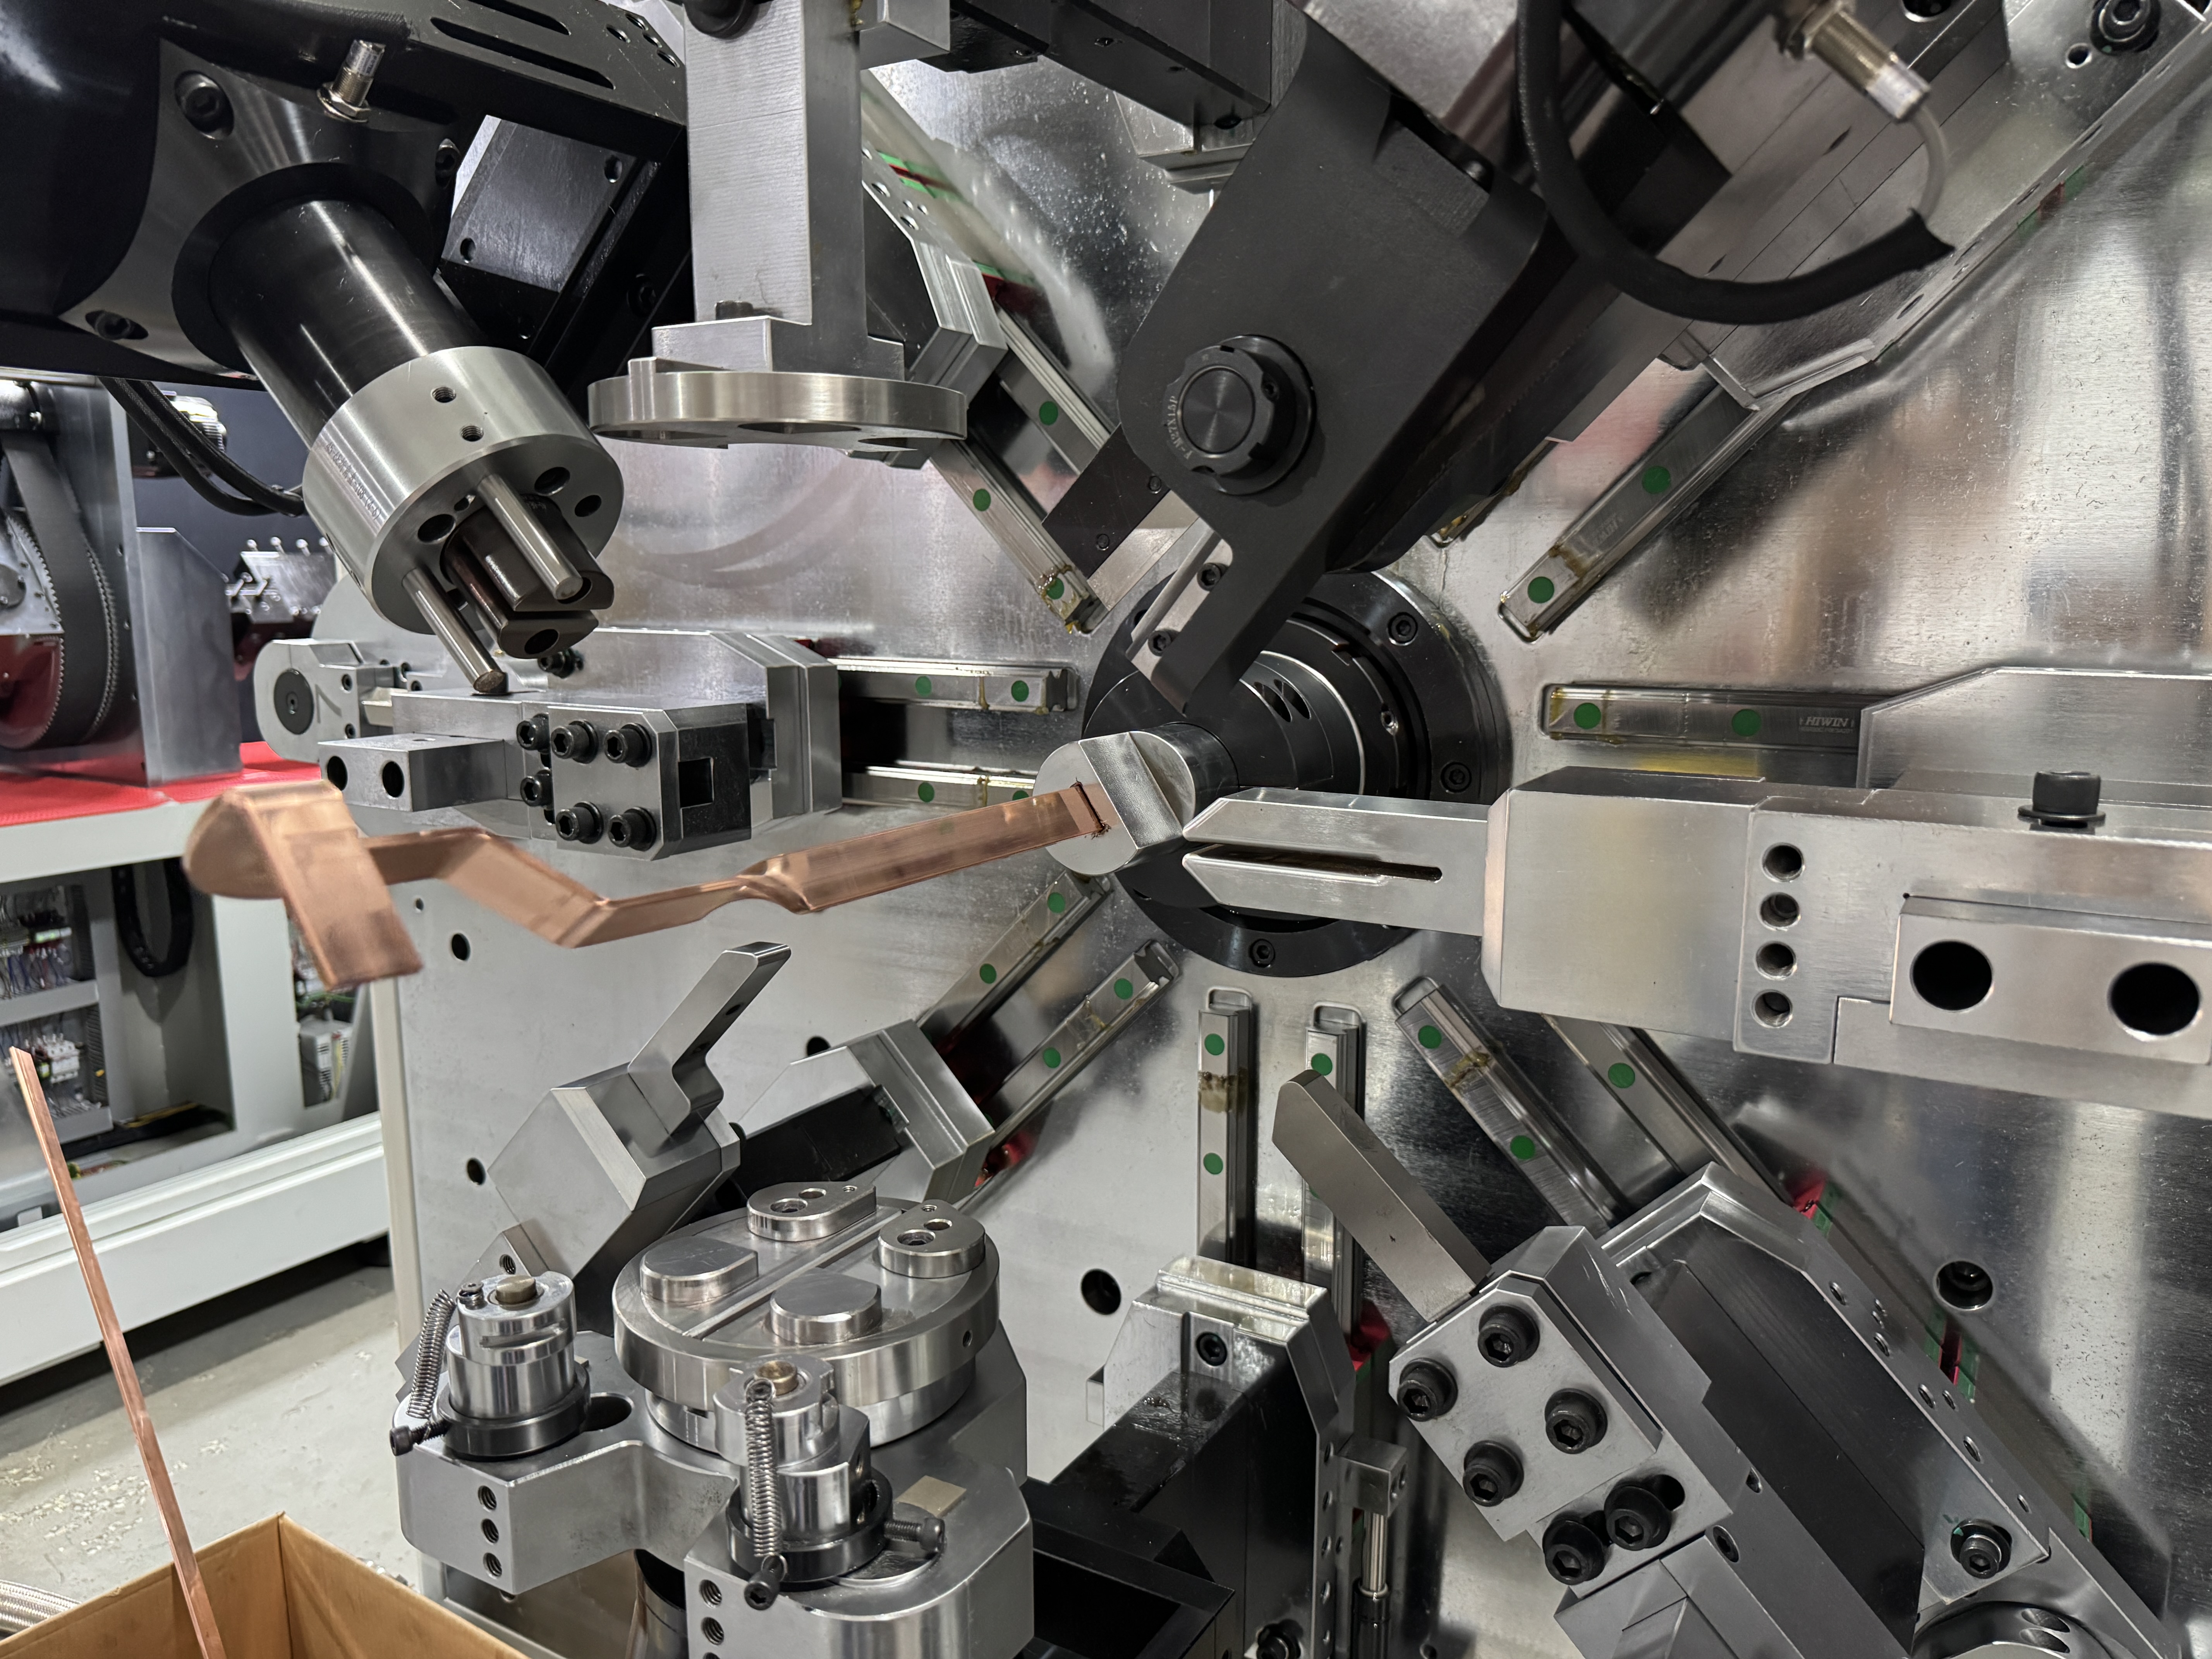
Progettazione dell'alimentazioneè quello che causa le sorprese più costose. Le ruote a rulli toccano la barra in alcuni punti; Un alimentatore a cingoli diffonde il contatto su un'ampia area. Sulla barra isolata, questa differenza determina se il rivestimento resiste al viaggio fino alla testa di piegatura. Una macchina che danneggia il rivestimento con uno spessore di 2 mm della guaina ti costerà più in scarti in tre anni rispetto al risparmio che hai fatto sull'acquisto. La struttura dell'alimentazione non è una questione di poco: è da dove proviene una grande parte dei scarti, e vale la pena informarsi sulDifferenze tra cingoli, rullo e alimentazione di serraggioPrima di firmare qualcosa.
Attrezzatura e cambioè quella che limita silenziosamente la tua capacità. Una macchina può essere veloce nei cicli e comunque perdere il cambio di postazione nel cambio di postazione. Ciò che conta è se l'unità di raddrizzamento e il programma di piegatura memorizzano le impostazioni per prodotto, così che un lavoro ripetuto non richieda una ricalibrazione. L'aggiustamento graduale con dati di debug salvati elimina un'intera classe di tempo di inattività; Senza di essa, ogni cambio di prodotto è una nuova configurazione realizzata dalla persona più esperta.
Tre livelli di configurazione, e a cosa serve ciascuno
Piuttosto che acquistare per fascia di prezzo, è più utile fare acquisti in base al lavoro che la macchina deve svolgere. Tre livelli coprono la maggior parte delle indagini reali.
Livello 1 — Curvatura a stazione singola
Circa 12 assi con alimentazione fissa, piegatura e taglio in una sola stazione — la classe BL-TP-30-5E. La barra arriva già tagliata o da un semplice distributore.
Adattamenti:una gamma di prodotti ristretta, lotti di dimensioni moderate, geometrie dominate da curve piatte e verticali, e officine dove un operatore è già di stanza alla macchina.
Livello 2 — Multiasse, capace di rivestimento
13 assi e oltre, servoazionamenti indipendenti, alimentazione a cingoli, maggiore capacità di carico, parametri di impostazione salvati per prodotto.
Adattamenti:specifiche miste, barre isolate o dip-coated, requisiti superficiali stretti e frequenti cambi di prodotto.
Livello 3 — Linea di formazione integrata
Flessione segmentata a 16 assi — la serie TP-DL — più decorolling, raddrizzamento, taglio servo, ispezione e scarica automatica in un unico processo continuo.
Adattamenti:produzione continua ad alto volume, funzionamento senza personale e clienti che verificano la tracciabilitate.
Il salto dal Livello 2 al Livello 3 non è una versione più grande della stessa macchina. È un cambiamento in ciò che stai acquistando: invece di una piegatrice che necessita di materiale preparato a monte, stai acquistando un processo che prende la bobina da un'estremità e le parti finite dall'altra. Su una linea di sbarre collettrici completamente automatiche in rame e alluminio, ciò significa un debobinatore motorizzato per la gestione di bobine nella fascia 500–2.000 kg, gruppi di rulli raddrizzanti densi che correggono le curve orizzontali e verticali su entrambi gli assi, alimentazione a cingoli a copertura completa che protegge una manica isolante di 2 mm, una testa di piegamento in grado di ruotare ±180° per forme piatte, verticali, a forma di U e S, servo tagliando la tolleranza di lunghezza di mantenimento all'interno di ±0,2 mm, e scarica automatica che può consegnare parti a un robot a sei assi. Ognuna di queste stazioni è una voce, ed è proprio per questo che un preventivo di Livello 3 non può essere confrontato con un totale di Livello 1.
Cosa non include il prezzo della macchina
La cifra di acquisto è la parte visibile del costo. Quattro articoli stanno fuori da essa e decidono quanto ti costa la macchina all'anno.
- Strumenti per la durata della macchina.Il set incluso copre i tuoi primi prodotti. Ogni nuova geometria successiva è un nuovo attrezzo, e il prezzo degli utensili fornito dal fornitore vale la pena di essere chiesto subito.
- Entrata in servizio e addestramento.Installazione, debug della prima parte e formazione degli operatori sono spesso citati separatamente. Chiedi se la formazione è in sede e quanti giorni sono inclusi.
- Scarti di debug.Ogni nuovo prodotto consuma una barretta prima di essere pulito. Sul rame rivestito quel materiale non è economico, e una configurazione che memorizza i dati di configurazione per prodotto lo riduce notevolmente nei lavori ripetuti.
- Certificazione e documentazione.Dichiarazioni di CE, file tecnici e manuali specifici per linguaggio hanno costi. Se vendi nel mercato europeo, questo non è opzionale — è la differenza tra una macchina che puoi commissionare legalmente e una che non puoi.
A questo si aggiunge il costo di una configurazione sbagliata, che è l'oggetto nascosto più grande di tutti. Una macchina acquistata al livello sbagliato non fallisce rumorosamente; Ha prestazioni inferiori per anni, sia perché non riesce a produrre i pezzi per cui poi vinci gli ordini, sia perché hai pagato per una capacità che non usi mai. Questo è il calcolo che vale la pena fare prima dell'ordine d'acquisto, non dopo.
Cosa mostrano i progetti reali sulle decisioni di configurazione
Gli argomenti di configurazione sono più facili da risolvere con prove di produzione che con le schede tecniche. Due casi delle consegne di BELAN illustrano come gli acquirenti effettivamente valutano questa situazione.
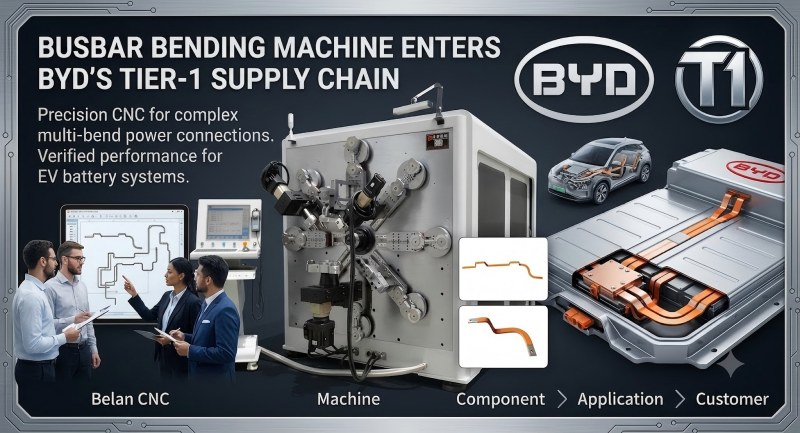
QuandoFurono consegnate 32 macchine per piegare barre collettive distribuite in cinque basi di produzionea Dongguan, Shenzhen, Xi'an, Zhengzhou e Changsha, la valutazione non riguardava mai il prezzo più basso della macchina. Entrare in una catena di approvvigionamento di livello 1 di nuova energia richiede affidabilità tecnica, stabilità operativa a lungo termine, capacità di consegna di massa, un sistema di qualità maturo e un supporto post-vendita affidabile. La domanda decisiva a questa scala è se la centesima macchina si comporti come la prima — il che spinge la specifica verso configurazioni stabili e ripetibili piuttosto che verso configurazioni minimamente valide. Se stai comprando più di un'unità, o pensi di farlo, questo è l'asse che dovrebbe dominare la tua decisione: la coerenza tra le macchine vale più della capacità in una singola macchina.
Il secondo caso riguarda ordini ripetuti. Quando MANDO ha effettuato un ordine di seconda unità dopo una gara competitiva, a seguito dell'implementazione della stessa soluzione automatica di barre di alluminio nei progetti LEONI, la decisione era già passata oltre il "questa macchina può processare il pezzo". Ciò che gli acquirenti abituali valutano è se l'attrezzatura si integra nel sistema di produzione: capacità di funzionamento continuo, coerenza dimensionale, ispezione qualità in linea, identificazione dei pezzi, gestione automatica dei pezzi difettosi, rapido cambio prodotto e compatibilità con i flussi di lavoro esistenti di gestione della qualità. Questi sono proprio gli elementi che si trovano nella metà superiore della tabella dei costi — e sono anche quelli che non compaiono mai in un prezzo principale.
La lezione pratica di entrambi: gli acquirenti che poi espandono la loro flotta specificano costantemente il sistema di alimentazione, l'ispezione e il design del cambio più attentamente sulla seconda macchina rispetto alla prima. Puoi saltare quella curva di apprendimento specificandoli correttamente ora.
Sette domande che rendono le citazioni comparabili
Invia questa lista con la tua richiesta. I fornitori che rispondono con precisione sono di solito quelli le cui macchine corrispondono ai loro preventivi.
- ☐ Quanti assi servo sono, e la testa piegante può ruotare — e quali delle mie geometrie richiedono la rotazione?
- ☐ Quale struttura di alimentazione è inclusa e quale pressione di contatto esercita sul mio rivestimento allo spessore della manovella?
- ☐ Qual è la capacità nominale del decoiler e quanti assi di correzione di raddrizzamento sono integrati?
- ☐ Quale lunghezza di tolleranza mantiene l'unità di taglio per tutta la durata e si controlla tramite servo?
- ☐ Quanti set di strumenti sono inclusi e i parametri di configurazione persistono durante il cambio di prodotto?
- ☐ Quali funzioni di ispezione e tracciabilità sono incluse e quanto costano quelle opzionali?
- ☐ Cosa viene esattamente escluso — installazione, giorni di formazione, utensili oltre il primo set e documentazione di certificazione?
Domande Frequenti
Quanto costa una macchina per piegare barre collettrici?
Non esiste una singola cifra significativa, perché l'intervallo di configurazione è troppo ampio. Una macchina a stazione singola e una linea integrata bobina-pezzo finito differiscono di diverse volte per capacità, non di qualche percentuale. Invece di chiedere un numero, chiedi a ogni fornitore di fissare il prezzo dei tuoi sette articoli di configurazione separatamente — così il confronto ti dice qualcosa.
Un numero di assi più alto è sempre meglio?
No. Gli assi costano denaro e aggiungono complessità di controllo. Si pagano da soli solo quando le tue geometrie ne hanno bisogno — forme multi-piano, sezioni torte o parti che attualmente produci in due passaggi di manipolazione. Se i tuoi prodotti sono pieghe piatte e verticali su una sezione trasversale stabile, pagare per sedici assi significa pagare per capacità che non userai.
Perché la barra colletrice rivestita cambia così tanto la specifica?
Perché il rivestimento è la parte più facilmente danneggiabile prima che avvenga la piegatura. I rulli a contatto puntuale premono in punti discreti; un alimentatore di binari distribuisce il contatto. Su PVC, PA12 o barra avvolta in mica, questa differenza si manifesta come crepe nel rivestimento, rigonfiamento interno o graffi paralleli lungo il percorso di alimentazione — difetti che sembrano problemi di flessione ma che hanno origine a monte.
Dovrei comprare una macchina per piegare o una linea completa?
Dipende da dove inizia il materiale e dove devono andare le parti. Se la barra arriva già tagliata e i volumi sono moderati, una macchina a una sola stazione è l'investimento giusto. Se usi la bobina, hai bisogno di un funzionamento senza personale o il tuo cliente verifica la tracciabilità per pezzo, la linea di solito è più economica per pezzo nel corso della sua vita nonostante la cifra iniziale più alta.
Qual è l'errore di configurazione più comune?
Specificare attentamente la testa di piegatura e trattare il sistema di alimentazione come standard. Il design di alimentazione determina la qualità della superficie, il comportamento allo scivolamento e una grande quota di rottami su barra rivestita — ed è la cosa più difficile da adattare in seguito. Merita tanta attenzione nell'indagine quanta ne ha il numero degli assi.
Posso ottenere una citazione accurata solo da un disegno?
Un disegno è un inizio, non un'indagine. Per fare un preventivo accurato, un fornitore ha bisogno di sezione trasversale e tempra, tipo e spessore di rivestimento, dimensioni dei lotti, parti target per turno e con quale frequenza si cambia il prodotto. Senza questi, qualsiasi numero ricevi è un'ipotesi — e fornitori diversi presuppongono in modo diverso.
Invia la specifica della barra e ottieni una configurazione che puoi confrontare
Dicci la sezione trasversale, il rivestimento, l'uscita target e la frequenza di cambio. Scomponeremo il preventivo per i sette conducenti sopra, così potrai confrontarlo con qualsiasi altra offerta riga per riga. BELAN Machinery, un fornitore professionale di soluzioni di formatura a filo per automobili.
Contatta Belan per una valutazione di fattibilitàRisorse correlate
- Macchina per piegatura di barre collettive — Tipi, specifiche e guida alla selezione
- Come scegliere la piegatrice giusta per barre collettrici in rame e alluminio
- Confronto di tre strutture di alimentazione: cingola, rullo e alimentazione di serraggio
- All'interno di una linea di formatura completamente automatica in rame e alluminio
- Cosa ha guidato l'ordine di seconda unità di MANDO: una custodia per acquisti ripetuti