


Un responsabile acquisti invia un disegno—un braccio tergicristallo che spinge quasi un metro in lunghezza totale—a tre fornitori. Due rispondono entro un'ora: "Nessun problema, possiamo farcela." Il terzo pone tre domande: quanto è lungo complessivamente il braccio? Quanto dista la piega più lontana dal punto di bloccaggio? Qual è la distanza tra pieghe e fori?
L'ordine di solito va al fornitore che ha richiesto. Una volta che un braccio diventa lungo, la formabilità non viene più decisa dal numero più grande su una scheda tecnica, ma con due numeri i compratori raramente controllano e i fornitori raramente si offrono volontari. Su unPiegatrice per aselle di tergicristallo, questi due numeri sono la corsa di piegamento e la lunghezza complessiva del braccio. Se stai ancora confrontando le macchine, ilPagina della categoria della macchina per formatura di assiPrima ti dà il quadro completo.

Cosa copre effettivamente la corsa da 500mm
La lettura errata più comune è considerare l'ictus come "quanto lunga una parte può piegare". Sul BL-YG-12A, la corsa da 500 mm è lo spostamento coperto dal meccanismo di formatura in un'unica azione—sia se una singola piega raggiunge la sua posizione in un passaggio, non la lunghezza totale del pezzo.
Più una piega si allontana dal punto di blocco, più corsa richiede l'azione. Basta colpi: un passaggio. Non basta: segmenti di alimentazione e recupero o una nuova posizione di serratura. Quindi, prima di chiedere "quanto può piegare", misura la piegatura più lontana fino al punto di blocco—quel numero parla della corsa.
La lunghezza complessiva è una conversazione tra braccio e macchina
Il secondo numero è la lunghezza complessiva del braccio; il suo corrispettivo è la macchina. Il BL-YG-12A misura 12.000 × 2.500 × 2.400 mm e pesa 16.000 kg (Specifiche complete a 12 assi qui). Il letto non è estetico: un braccio lungo passa attraverso raddrizzare, alimentare, perforare in linea, piegare e tagliare in un'unica sistema, ogni postazione deve adattarsi su di esso—il segno di unPiegatrice per aselle di tergicristalloCostruito per pezzi lunghi. Il totale di 55,9KW—tre stazioni di perforazione da 7,5KW, un feed da 7,5KW, unità a rotazione interna/esterna accoppiate da 4,4KW—mostra quanto avviene contemporaneamente. Mantenere carico il lato della bobina è un argomento a parte; abbiamo coperto come ilIl payoff a doppia bobina non si esaurisce maiin un articolo precedente.
| Numero da controllare | Cosa C'è | Perché è importante | Segnale di rischio |
|---|---|---|---|
| Lunghezza complessiva del braccio | Lunghezza end-to-end della parte finita | Adatta la lunghezza del letto e la coordinazione dell'alimentazione | Insolitamente lunga senza piano di piega segmentata |
| Curvatura più lontana verso il punto di serratura | Flessione estrema al punto di riferimento di serratura | Coincide con la copertura di corsa da 500mm | Supera la corsa e non può essere ribloccato nelle vicinanze |
| Conteggio delle pieghe e spaziatura | Quante curve, quante distagini l'uno dall'altro | Decide il sequenziamento dei segmenti e la liberazione degli utensili | Curve dense, accesso stretto agli strumenti |
| Sezione piatta di filo | profili 4×9 / 4×12mm | Sezione più grande, carico di flessione più elevato | Fuori dall'involucro della macchina |
| Posizioni di foro e taglio | Punzonatura e taglio in relazione alle pieghe | Le stazioni di perforazione si coordinano con l'ordine di piegatura | Fori che cadono all'interno della zona di deformazione |
| Requisito di superficie | Accettazione dei voti e dei grattaci | Le parti lunghe viaggiano più lontano; i supporti devono corrispondere | Affloscere sotto gli angoli di spostamento del peso personale |
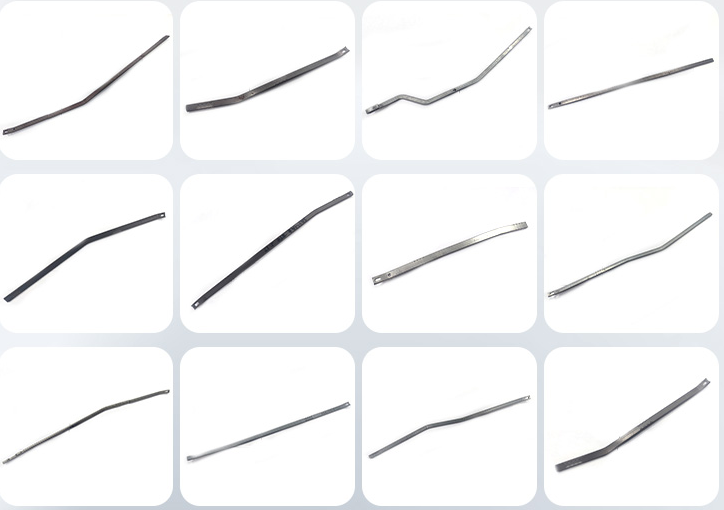
Tre cose che diventano più difficili man mano che le braccia si allungano
Prima di tutto, supporto. Oltre mezzo metro, la gravità si unisce alla formazione: il protagonismo si abbassa e l'angolo formato si sposta rispetto a ciò che una parte corta darebbe. I pezzi lunghi devono seguire supporti, e la pre-stampa a fine tagliata conta di più qui—confermato sui pezzi di campione, non presupposto.
Secondo, i pugni. Quando i fori si trovano lontani dalla pinza, la sequenza tra punzonare e piegatura deve essere ripianificata. Abbiamo spiegato il perchéI buchi vengono prima delle pieghein un articolo precedente; Le braccia lunghe spingono ancora di più questa logica.
Terzo, la superficie. Un braccio lungo trascorre più tempo in transito; Il rischio di graffi aumenta con la lunghezza, quindi il nastro trasportatore e il vassoio di uscita devono corrispondere al pezzo, non ai pezzi corti attorno ai quali sono stati progettati.
Trasforma il tuo disegno in due numeri prima di inviarlo
Non è necessario un titolo di ingegneria per questo pre-controllo: misura la lunghezza complessiva del braccio, misura la distanza dalla piega più lontana al punto di serratura, poi invia entrambi con il profilo della sezione, il numero di pieghe e le posizioni dei fori.
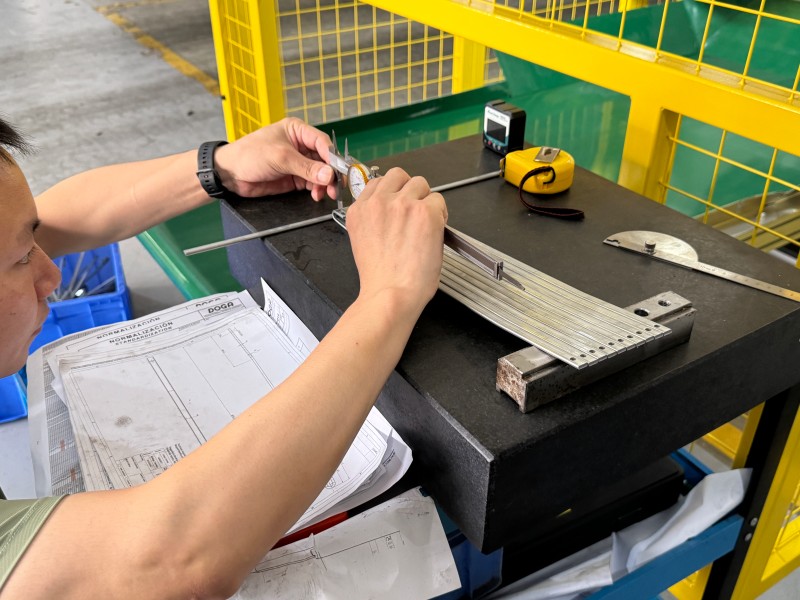
Un fornitore di unPiegatrice per aselle di tergicristalloChi risponde contro questi due numeri vale molto più di chi dice "Possiamo fare tutto." La capacità di formazione viene verificata rispetto al disegno e confermata sui campioni—quella frase ritrova nei nostri documenti di accettazione e dovrebbe essere il tuo punto di riferimento per qualsiasiPiegatrice per aselle di tergicristalloValutazione.
Domande Frequenti
Quanto è lungo un braccio tergicristallo che la macchina può effettivamente formare?
Non indichiamo una lunghezza massima che non abbiamo testato. Giudica dai due numeri sopra: lunghezza complessiva vs coordinazione tra lettilo e alimentazione, distanza di piegatura più lontana rispetto alla corsa di 500 mm. Invia il disegno e rispondiamo in numeri.
Una corsa da 500mm è troppo piccola?
La corsa offre una copertura a una singola curva. La maggior parte degli incrementi di piega rientra in esso; Le tratte più lunghe utilizzano piegatura segmentata con compensazione di alimentazione. La segmentazione dipende dalla disposizione delle curve, non solo dal tratto.
Un braccio lungo può essere piegato a segmenti?
La segmentazione significa ribloccatura e un secondo datum; La coerenza angolare si basa sui supporti del pezzo e sulla conferma del primo articolo. Se è possibile un solo passaggio, non raccomandiamo la segmentazione—ed è proprio questo che decidono i due numeri.
Cosa dovrei includere quando invio un disegno?
Lunghezza complessiva, distanza dalla piega minima alla serratura, profilo della sezione, numero e spaziatura delle pieghe, posizioni di foro e taglio, e criteri di accettazione superficiale—i sei punti nella tabella sopra.
Inviaci il disegno più lungo del braccio tergicristallo

Tenere un braccio che non sei sicuro che possa essere formato? Invia il disegno con i due numeri alPiegatrice per aselle di tergicristallocreatore, e noi risponderemo con una risposta di processo misurata rispetto a loro—prima di qualsiasi promessa, prima di qualsiasi prova di formazione del braccio lungo del tergicristallo.
BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.
Risorse correlate
- Macchina per piegare i bracci tergicristalli: perché i buchi vanno prima delle pieghe
- Ricompensa della macchina per formare il braccio del tergicristallo: come le bobine non si esauriscono mai
- Controllo qualità della macchina per formare il braccio di collegamento del tergicristallo: 5 controlli che contano
- Macchina per formatura di asselle per pulizie automobilistiche (Categoria)


