


Quando scegli una macchina per piegatura CNC a barre collettori, valuta separatamente il raggio di piegatura interno per pieghe piatte e laterali. Puoi specificare lo stesso raggio interno finito per entrambe le direzioni se le prove sul materiale con intento di produzione mostrano che entrambe le pieghe soddisfano il disegno e si adattano all'insieme. Un campione flat wise da solo ti dà prove della curva flatwise. Per una piega laterale, chiedi il campionamento e il registro di misurazione prima di approvare l'attrezzatura.
Questa guida si applica alle barre di distribuzione in rame rettangolari solide, come i collegamenti in apparecchi di comando e gli assemblaggi di distribuzione dell'alimentazione. Usa il disegno del pezzo finito per definire il raggio richiesto, poi usa le pieghe di campione per valutare se il fornitore può produrlo in modo coerente.
Come la direzione di flessione modifica la decisione del raggio
SiaWsia la larghezza della barra di rame eTil suo spessore. Ilraggio interno, oppureR, viene misurato sul lato concavo della piegatura finita dopo che la parte è stata rilasciata dall'attrezzatura.
| Cosa confrontare | Curva piatta | Curvatura laterale |
|---|---|---|
| Come si curva la barra | Fuori dal piano della faccia larga | Nel piano della larga faccia |
| Dimensione della sezione trasversale dall'interno all'esterno della piega | Spessore, T | Larghezza, W |
| Cosa controllare nella parte di prova | Superficie esterna di piegatura, angolo e raggio finiti, e dimensioni delle gambe | Bordo esterno per crepe, bordo interno per incurvatura o deformazione, angolo e raggio finiti, e torsione |
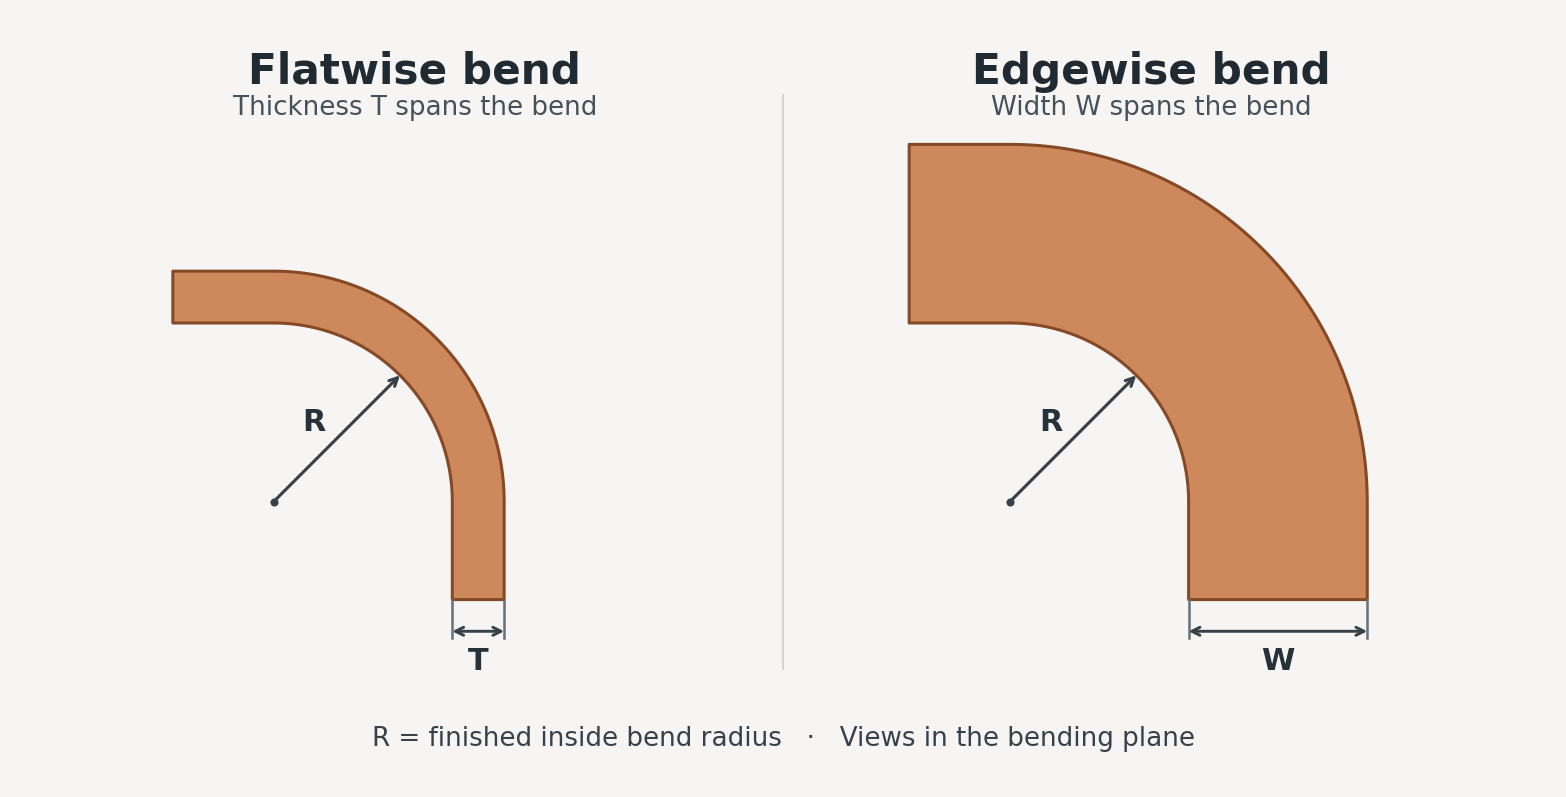
Per un30 mm di larghezza × 5 mm di spessoreBar, la dimensione da dentro verso l'esterno è di 5 mm in piega piatta e 30 mm in curva laterale. Allo stesso raggio interno, l'orientamento laterale può allungare maggiormente il materiale esterno perché la piega copre la dimensione più ampia. L'esempio illustra la geometria. Il raggio raggiungibile dipende comunque dal grado e dalla tempera in rame, dalla sezione trasversale, dallo stato del bordo e dall'attrezzatura. VediPiegatura di barre di rame per comandi e pannelli di controllo.
Come stabilire il raggio minimo di curvatura per il tuo pezzo
Inizia dal raggio che il tuo gruppo può accomodare. Specifica la qualità e la tempra del rame, larghezza e spessore, direzione di piegatura, raggio interno e angolo del disegno finiti. Segna le facce di montaggio e i centri dei fori che controllano l'assemblaggio di montaggio. Includere eventuali requisiti di superficie o di bordo che il fornitore deve soddisfare. Laddove lo spazio disponibile lo consenta, fornire al fornitore un raggio di gamma accettabile affinché l'ingegneria possa valutare le opzioni di attrezzo.
Tabelle a raggio di curvatura pubblicate possono aiutare nella revisione iniziale del disegno. La Tabella 6 nella guida dell'Associazione per lo Sviluppo del Rame e dell'Istituto Europeo del Rame, ad esempio, fornisce indicazioni basate sullo spessore per il rame ad alta conduttività in temperamento semiduro o duro. Consideralo come un punto di partenza all'interno di quell'ambito materiale. Qualifica una piegatura laterale utilizzando la larghezza, la temperatura e l'attrezzatura effettive, e riqualifica se il progetto cambia in alluminio o in materiale con un rivestimento o isolante diverso. VediRame per barre collettrici, sezione 1.2.2.2.7 e Tabella 6.
Cosa misurare in una prova di piegatura del fornitore
- Usa il materiale che intendi acquistare.Per un confronto equivalente, realizza pezzi di prova piatti e sfilati dallo stesso lotto, con la stessa qualità, tempera, sezione trasversale e condizioni di bordo. Chiedi al fornitore di identificare la configurazione delle macchine e gli utensili utilizzati per ciascuna direzione.
- Registra separatamente il raggio dello strumento e il raggio finito.Concordare un metodo adatto alla tolleranza di trafilamento, come la misurazione del profilo. Dopo aver rilasciato il pezzo, misura il raggio interno e l'angolo finito. Lo springback è il recupero elastico dopo il rilascio. Quando la prova può catturare l'angolo caricato, registralo accanto all'angolo rilasciato. Registra separatamente qualsiasi overbend programmato in modo che i due valori possano essere interpretati correttamente.
- Controlla la parte completa nella posizione di assemblaggio.Includi una parte con l'intento produttivo con le sue pieghe e fori reali. Utilizza i dati di disegno per verificare la lunghezza delle gambe, le posizioni dei fori, l'allineamento delle facce di contatto e la torsione dove applicabile. Inserisci il pezzo nell'apparecchio di ispezione senza forzarlo. Concordate su come il fornitore documenterà le condizioni della superficie e eventuali crepe o deformazioni.
- Concordo sulla fase di accettazione.Prima di chiudere gli utensili o l'attrezzatura, stabilisci le quantità di campione, i metodi di misura, le tolleranze di trazione e l'obiettivo di tempo di ciclo applicabile. Se prevedi di verificarli al test di accettazione di fabbrica (FAT), includi nel piano di prova la piega critica sul bordo e la parte finita più impegnativa.
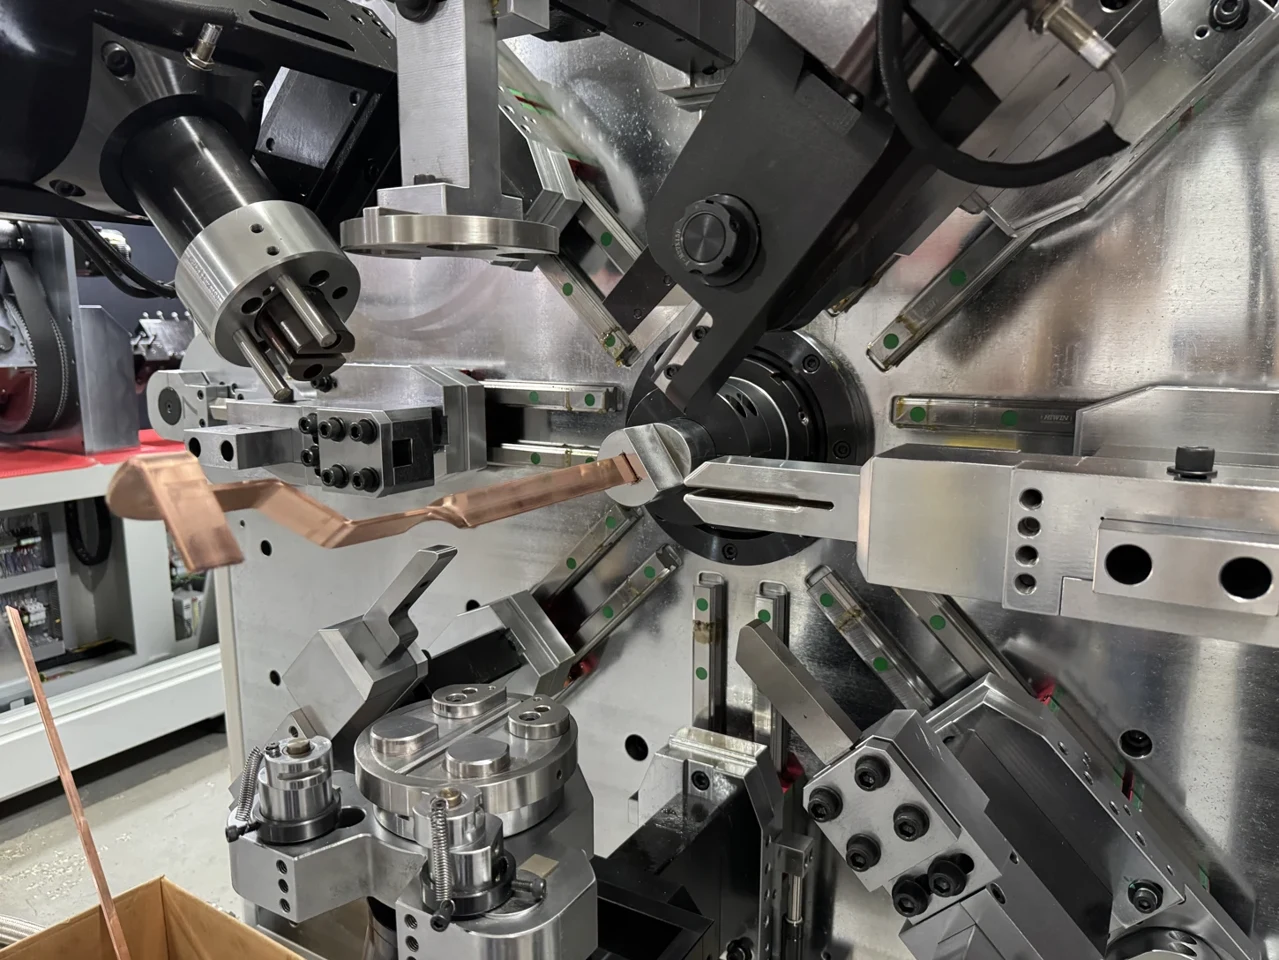
Se il campione sul bordo si guasta al raggio specificato, esamina l'attrezzatura e chiedi se l'insieme può accettare un raggio interno maggiore. Fai approvare al proprietario del progetto qualsiasi modifica al disegno, poi ripeti la prova rispetto ai requisiti rivisti.
Controlla contemporaneamente l'altezza di piegatura.L'allowance di fessione è la lunghezza assegnata alla parte curva quando si sviluppa il vuoto. Conferma per ciascuna direzione di piegatura utilizzando prove misurate in modo che la lunghezza del taglio e i fori perforati corrispondano al disegno finito. Poi verifica la lunghezza sviluppata e le posizioni dei fori su un pezzo completo. VediSpiegazione di Autodesk sulle tavole a piegatura misurata.
Usa il disegno per selezionare una macchina BELAN
BELAN inizia con il disegno del pezzo, il materiale, la sezione trasversale, le tolleranze e l'output pianificato. Ad esempio, il BL-TP-50-7E elenca una gamma di barre collettrici in rame15–45 mm di larghezza e spessore da 1,0–7,0 mm. L'esemplare da 30 × 5 mm rientra in quella gamma, quindi la macchina può essere selezionata per la recensione. L'ingegneria deve comunque verificare il raggio richiesto, la direzione di piegatura, l'attrezzatura e la geometria del pezzo finito.Specifiche BL-TP-50-7E.
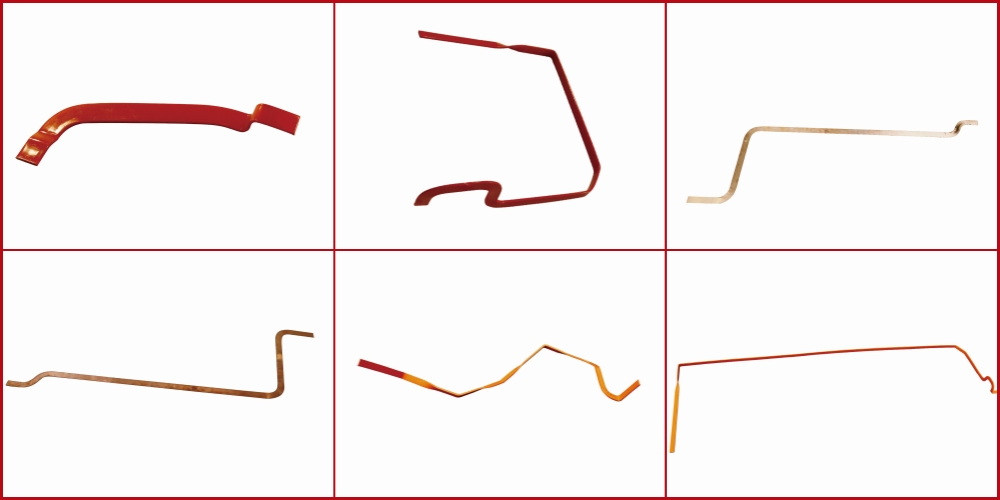
Per un preventivo o una revisione di esempio, invia a BELAN la revisione del disegno, la qualità e la tempra in rame, la sezione trasversale, le direzioni di piegatura, le tolleranze del raggio finito e dell'angolo e il volume di produzione previsto. Se l'adattamento del dispositivo decide l'accettazione, includere un disegno del dispositivo o i dati chiave dell'assemblaggio. Chiedi una prova sul pezzo più difficile da modellare prima di completare l'attrezzatura e gli utensili.Macchine per piegatura a barre collettrici BELAN e richieste di preventivo.


