


Introduzione
Anche quando una macchina CNC per piegare fili segue esattamente l'angolo programmato, il pezzo finito può comunque misurare qualche gradi fuori obiettivo una volta che il filo è stato rilasciato. Per i produttori che utilizzano filo del telaio del sedile, filo di schiuma, componenti di collegamento o altre parti di filo ad alto volume, questa è una fonte persistente di deviazione dimensionale, rilavorazione e incoerenza da batch a lotto.
La causa è il ritorno elastico: il recupero elastico che avviene nel filo dopo che la forza di flessione è stata rimossa. Il ritorno a molla è un comportamento del materiale, non un errore dell'operatore, e non può essere rimosso — ma può essere misurato, compensato e controllato in modo coerente. Questa guida spiega doveRitorno a mollezza nella piegatura CNC del filoDeriva da quali fattori la influenzano e dai metodi pratici che mantengono sotto controllo la precisione della piegatura e la formazione della coerenza nella versione modernaMacchine CNC per piegatura del filo.
Cos'è il ritorno a stenzione nella piegatura CNC del filo?
Quando un filo dritto viene piegato attorno a un attrezzo, l'esterno della piega viene teso mentre l'interno viene compresso. Parte di questa deformazione è plastica (permanente) e parte elastica. La parte di plastica dà al filo la sua nuova forma; La parte elastica è energia immagazzinata che si riprende quando la forza di flessione viene rilasciata, quindi la piegatura si rilassa leggermente.
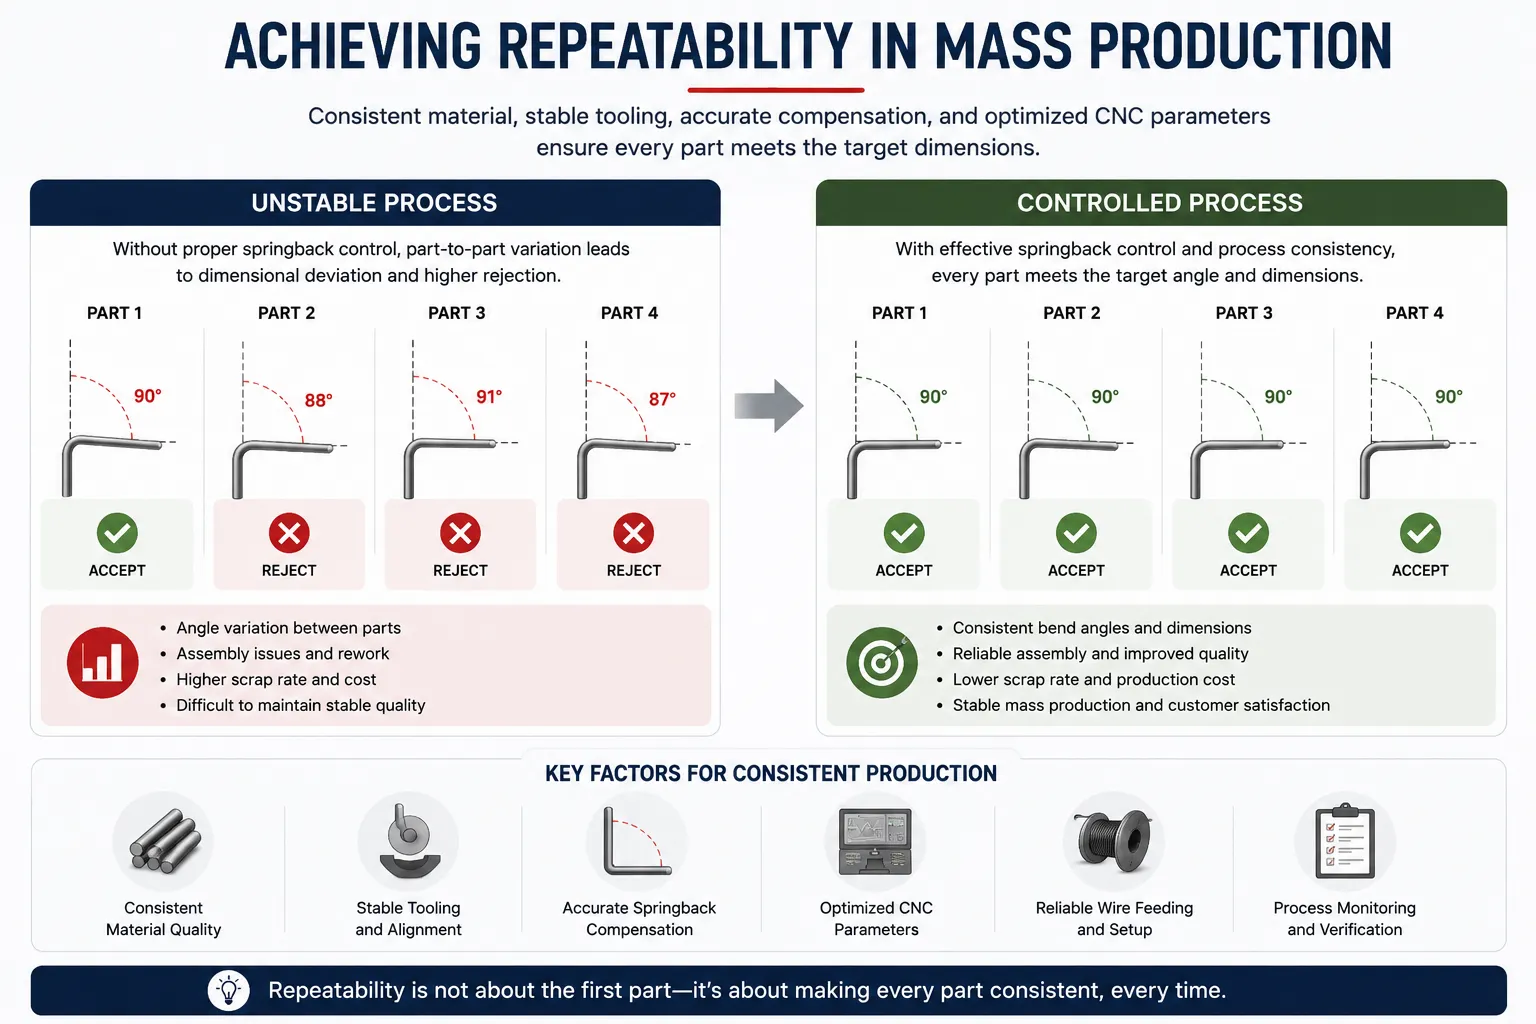
In pratica, un filo programmato a 90 gradi può ripartire e depositarsi a 87 o 88 gradi, e il raggio formato può aprirsi leggermente più di quello dell'utensile. Il pezzo è piegato — solo non esattamente secondo la geometria richiesta dal programma.
La quantità di recupero varia da materiale a materiale: un filo d'acciaio rigido recupera tipicamente più di un filo morbido ricotto dello stesso diametro, mentre filo a molla, acciaio inossidabile e acciaio a basso contenuto di carbonio possono comportarsi in modo diverso in condizioni di flessione identiche. Capire questo è il punto di partenza per controllarlo.
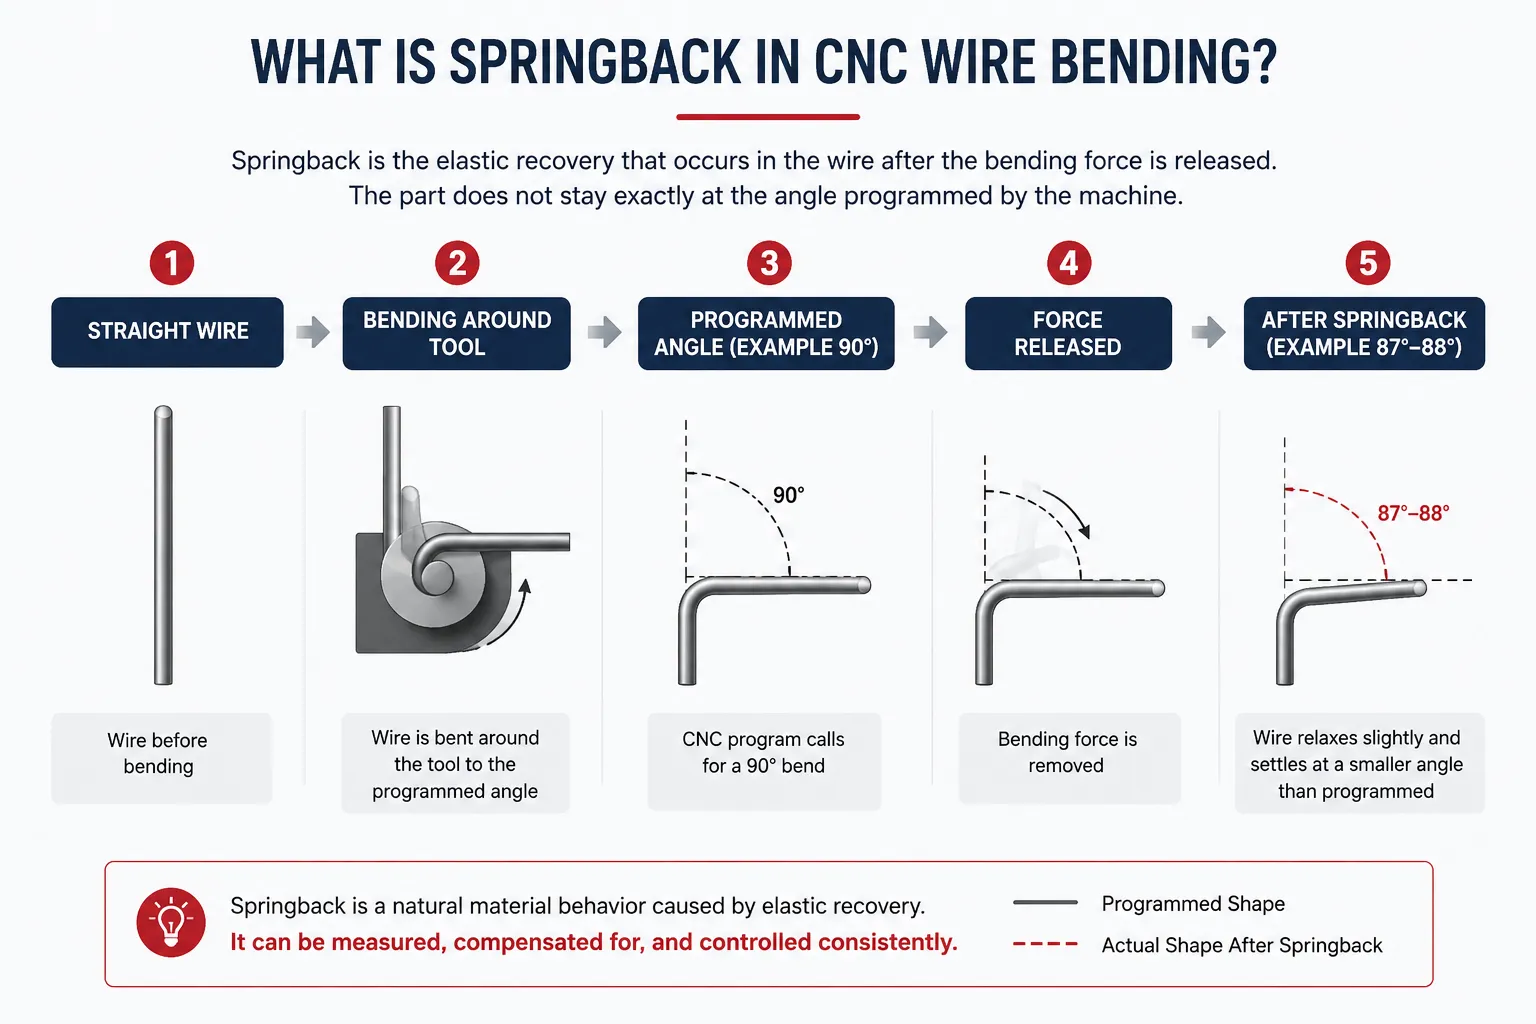
Perché il ritorno a terra si verifica durante la piegatura del filo?
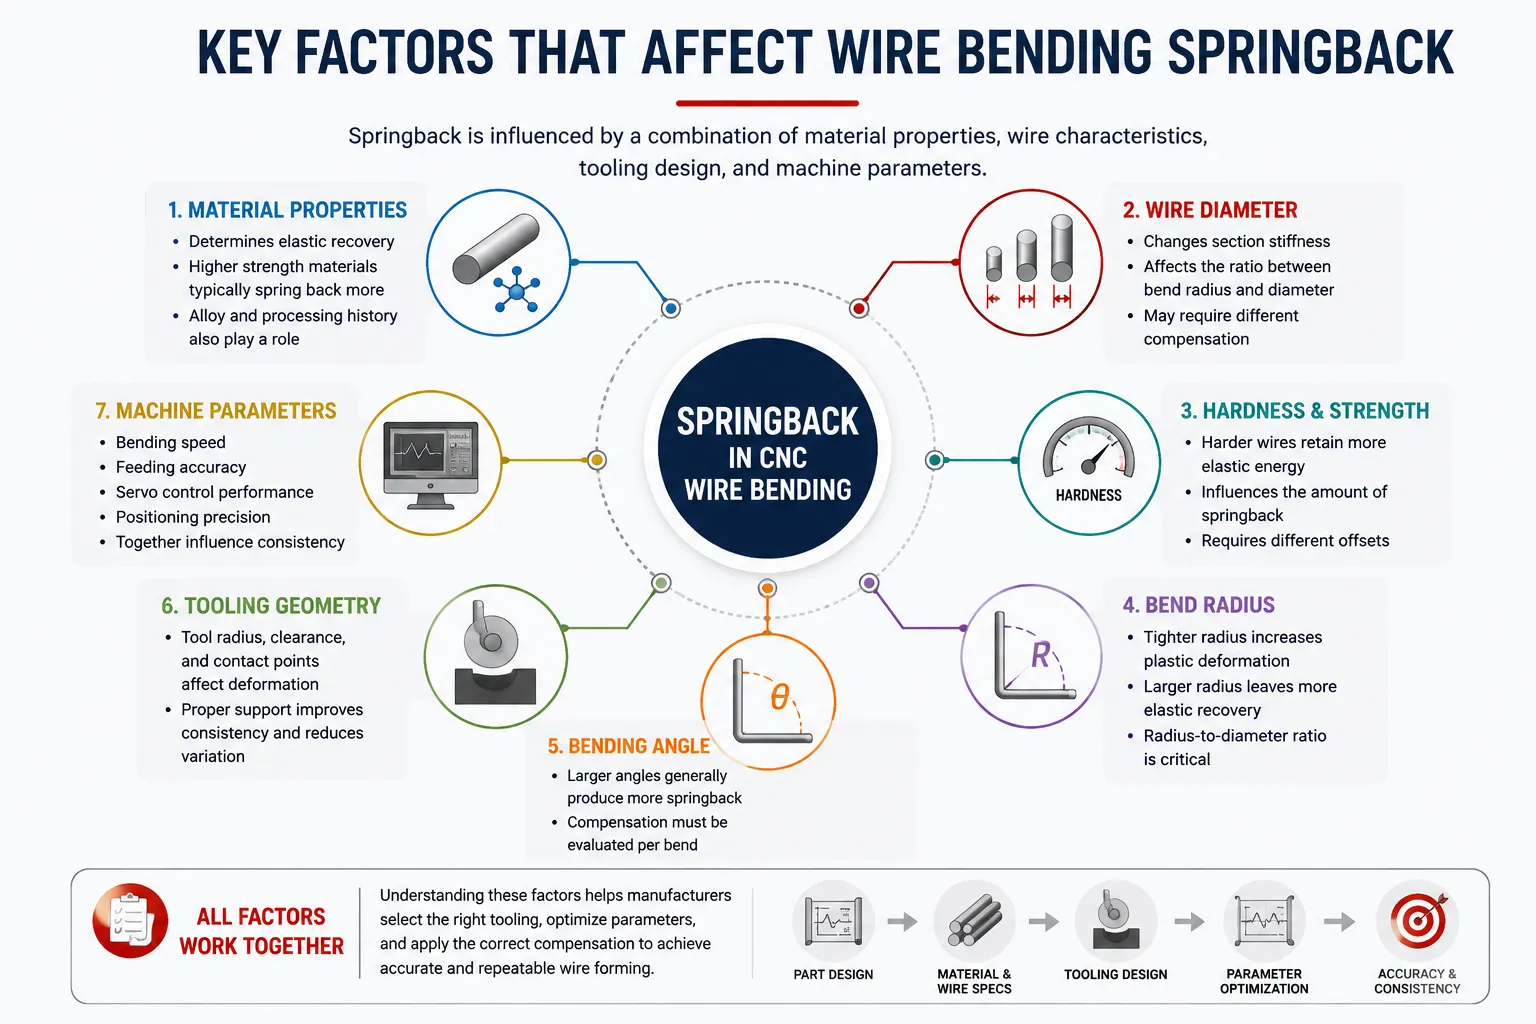
Il ritorno a primavera è radicato nella parte elastica della deformazione, ma la dimensione di quella parte dipende da una combinazione di fattori di materiale e di processo:
Proprietà e durezza del materiale.I materiali più duri e di maggiore resistenza generalmente trattengono più energia elastica durante la formazione, il che può tradursi in un recupero maggiore una volta rimosso il carico. La quantità esatta dipende da lega, trematura e storia di lavorazione, quindi due fili visivamente identici potrebbero non piegarsi in modo identico.
Resistenza alla trazione e allo sconfinamento.I materiali con maggiore resistenza allo sterzo rispetto alla rigidità tipicamente mostrano più ritiro elastico, perché una parte maggiore della deformazione rimane elastica. La stessa geometria del pezzo può quindi necessitare di una compensazione diversa quando la gradazione del filo cambia.
Diametro del filo.Il diametro modifica la rigidità della sezione del filo, e il rapporto tra raggio di flessione e diametro in particolare determina quanta elasticità di recupero è incorporata nella piega — una variabile di processo, non solo una dimensione di trazione.
Raggio di curvatura e angolo di curvatura.Un raggio stretto generalmente costringe una parte maggiore della sezione a una deformazione plastica, mentre raggi e angoli maggiori possono garantire un recupero proporzionalmente più elastico. La compensazione quindi deve essere valutata piegatura per piegatura, non presunta solo dal materiale.
Geometria degli utensili e metodo di formazione.Il modo in cui il filo viene sostenuto, vincolato e avvolto durante la formatura influisce su quanto prevedibilmente si deforma. Metodi di formatura e layout di strumenti diversi possono produrre comportamenti di recupero differenti sulla stessa parte.
Velocità di flessione e parametri della macchina.La velocità di formazione, la precisione di alimentazione e il comportamento di posizionamento possono influenzare la costanza con cui il filo raggiunge la geometria desiderata. Il loro effetto è solitamente minore rispetto ai fattori materiali, ma contribuisce comunque alla variazione del lavoro di precisione.
Fattori chiave che influenzano la retrossalita della flessione del filo
La tabella sottostante riassume i principali fattori e cosa significano ciascuno di essi sul piano di produzione:
| Fattore | Come influisce sul ritorno alla primavera | Considerazioni sulla produzione |
|---|---|---|
| Materiale | Determina la caratteristica elastica di recupero della piega | Mantieni il livello del filo e la tempra costanti tra i lotti |
| Diametro del filo | Modifica la rigidità della sezione e la gravità della deformazione | Riconvalida la compensazione quando il diametro cambia |
| Durezza | I fili più duri di solito mantengono un recupero elastico maggiore | Richiedere certificati materiali e testare ogni nuovo lotto |
| Raggio di curvatura | Il rapporto raggio-diametro influenza il recupero relativo | Requisiti di conformabilità di bilanciamento, attrezzatura e fatica |
| Angolo di flessione | La compensazione scala con l'angolo che si forma | Stabilire gli offset per piegatura, non per parte |
| Utensili | Influisce su come il filo viene vincolato durante la formatura | Ispezionare l'usura; Ricalibrazione dopo modifiche |
| Parametri CNC | Controlla angolo, alimentazione e coerenza del movimento | Documentare i set di parametri comprovati per il riutilizzo |
Come il ritorno a molla influisce sulla precisione della formatura dei fili
Se non gestito, il ritorno a stenzione si manifesta in diversi modi: gli angoli di flessione esulno dalla tolleranza, le dimensioni complessive si spostano e si presentano problemi di assemblaggio quando i pezzi devono adattarsi a dimette, impianti di saldatura o componenti di accoppiamento. I tassi di rifiuto aumentano e gli operatori dedicano tempo a correggere manualmente che il processo di formatura avrebbe dovuto gestire.
La sfida più grande nella produzione di volume non è una sola parte fuori tolleranza — ma la variazione di parte per parte. Quando i lotti di materiale cambiano, gli utensili si usurano o i parametri vengono regolati in base alla sensazione invece che ai dati, la precisione della piegatura del filo diventa instabile da uno spostamento all'altro. Per i prodotti B2B in filo, la coerenza della formatura — la ripetibilità — è ciò che distingue un fornitore accettabile da uno difficile.
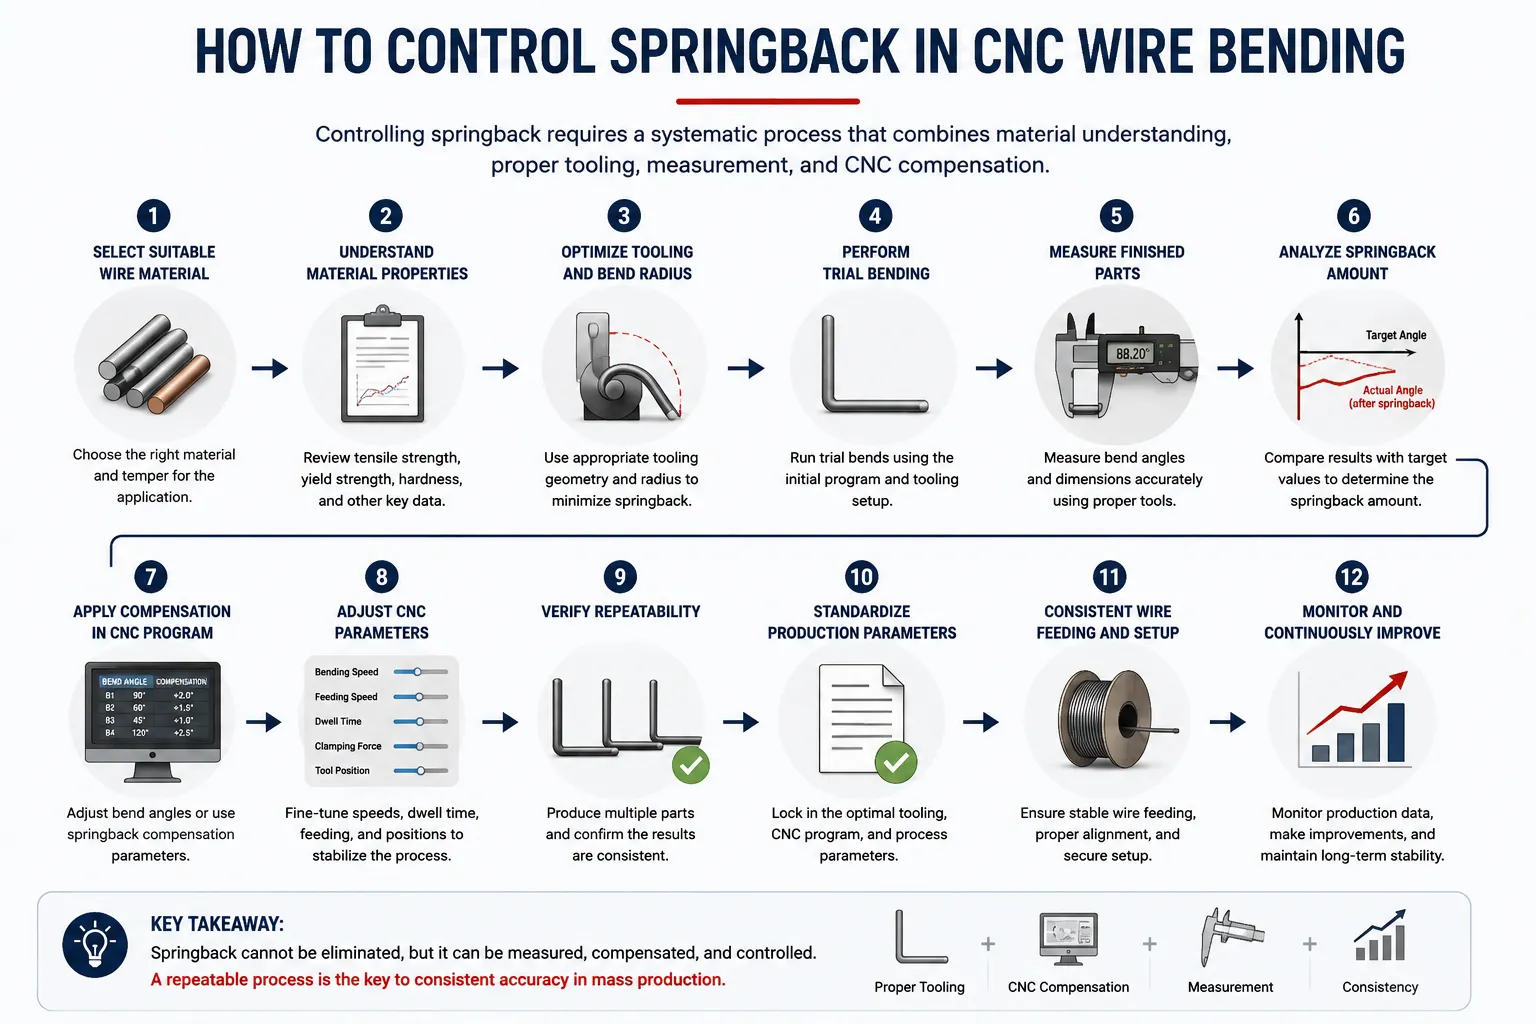
Come controllare lo springback nella piegatura CNC del filo
Il controllo della molletta è un flusso di lavoro, non un'impostazione unica. I seguenti metodi affrontano ciascuno una parte diversa del problema e insieme formano un processo ripetibile:
1. Selezionare il materiale adatto al filo.Un ritorno costante inizia con materiale uniforme. Specifica chiaramente la condizione del livello, della tempra e della superficie, ed evita di mescolare lotti all'interno di una sola serie di produzione.
2. Comprendere le proprietà del materiale prima di programmare.Ottenere dati di durezza e trazione per il filo effettivamente in uso. La compensazione da un materiale di riferimento potrebbe non trasferirsi su un lotto diverso, quindi considera ogni nuovo materiale come un nuovo punto di partenza.
3. Ottimizzare il raggio di curvatura.Il raggio influisce su quanto deformazione rimane elastica. Il design piega il bilanciamento della formabilità, la durata degli utensili e i requisiti funzionali invece di limitarsi al raggio più grande disponibile.
4. Ottimizzare la geometria degli utensili.Gli utensili determinano come il filo viene sostenuto e costretto durante la formazione. Un utensile ben abbinato rende la deformazione più prevedibile, il che a sua volta rende la compensazione del ritorno della molla più stabile.
5. Usare la sovra-piegatura quando opportuno.Se una piega riporta indietro di due gradi in modo affidabile, piegando leggermente oltre il bersaglio permette al pezzo di ripristinare la dimensione di trazione — valido solo quando il recupero è costante.
6. Stabilire i parametri di compensazione del ritorno della scola.Costruisci un offset documentato per ogni piega basandosi sui risultati misurati piuttosto che sulle ipotesi. Considera questi valori come dati di processo che appartengono al numero di pezzo.
7. Regolare i parametri di flessione CNC.I parametri di curvatura, alimentazione e movimento interagiscono con il comportamento di recupero del materiale; Sintonizzarli sul filo vero e proprio e registrare il risultato trasforma il tentativi ed errori in un processo definito.
8. Eseguire la piegatura di prova.Le pieghe di prova del primo articolo con filo di produzione rivelano come si comporta il materiale prima che venga impegnato un lotto completo — essenziale ogni volta che materiale, utensili o geometrie cambiano.
9. Misurare le parti finite.Verifica angoli e dimensioni con metodi di misura appropriati — manometri, apparecchi o misurazioni visive a seconda della tolleranza. La misurazione chiude il circolo tra il ritorno anticipato e quello effettivo.
10. Registrare e standardizzare i parametri di produzione.Una volta che un set di parametri produce parti conformi, bloccalo in un incontro. I parametri documentati rendono i risultati ripetibili tra operatori e turni, e accorciano il cambio di passaggio agli ordini ripetuti.
11. Mantenere un passaggio costante dei fili.La variazione di alimentazione si sposta dove inizia ogni curva, modificando la geometria effettiva anche quando gli angoli sono corretti. L'alimentazione costante protegge la precisione complessiva della formatura del filo.
12. Utilizzare il coordinamento multiasse dove necessario.Parti complesse di filo 3D si piegano in più piani, e ogni piano può avere il proprio comportamento di recupero. Moto coordinato multiasse nella modernitàMacchine per piegare fili 3Dmantiene l'intera sequenza di formatura coerente invece di trattare ogni piega in isolamento.
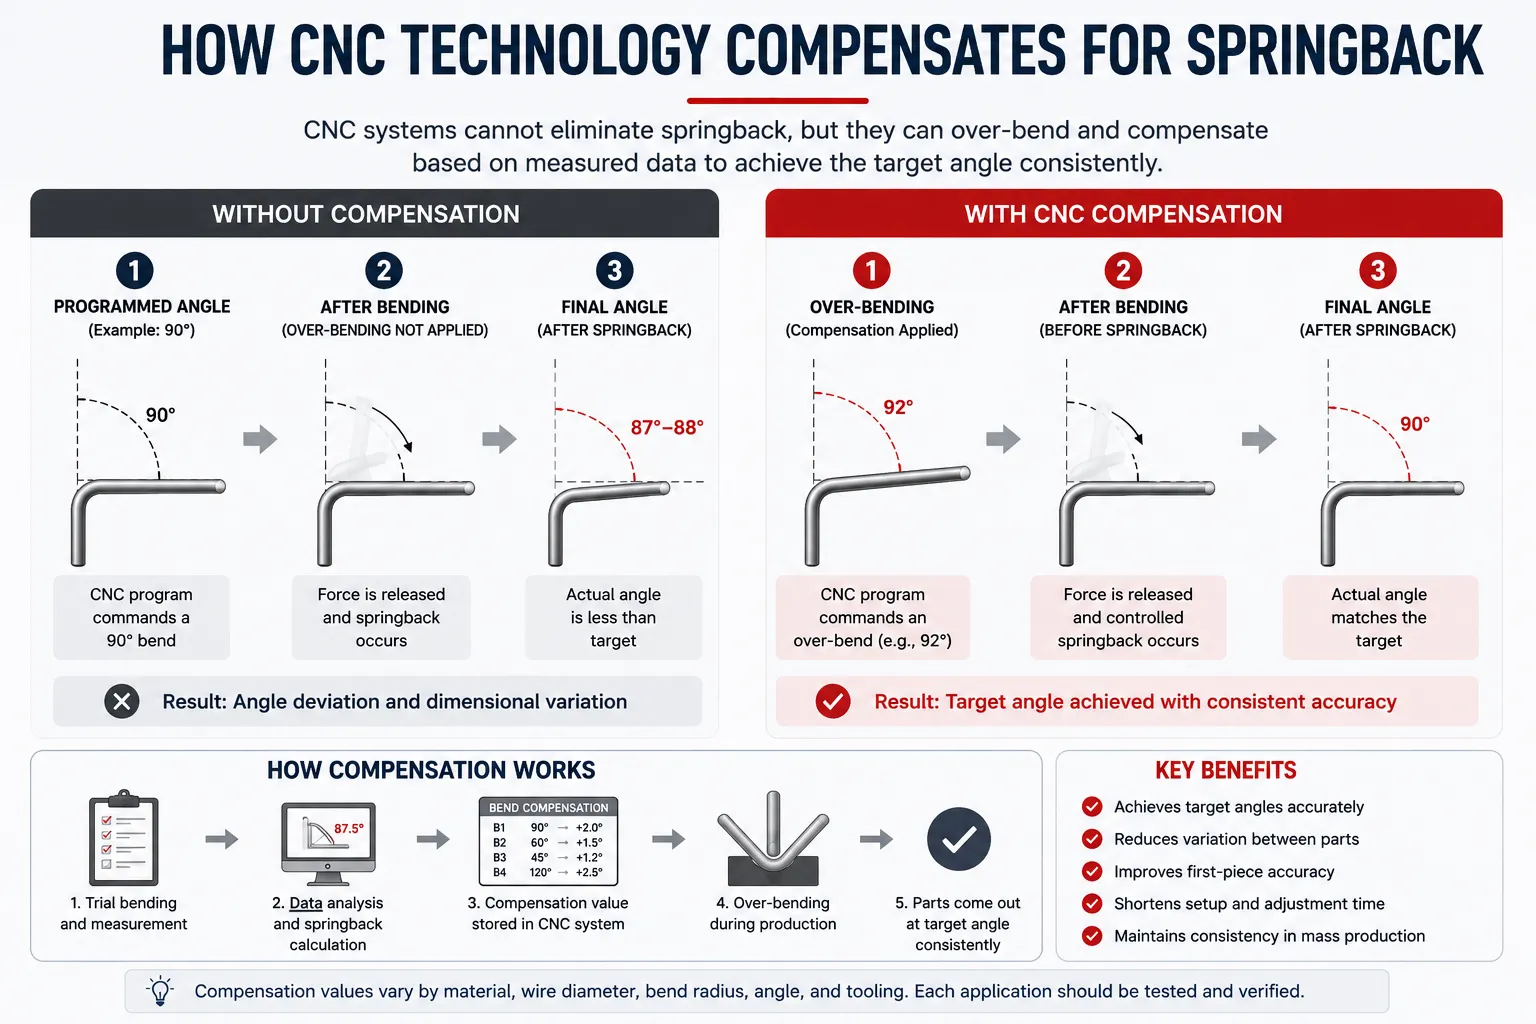
Come la tecnologia CNC aiuta a compensare il ritorno della stenzione
Per dirlo chiaramente: la tecnologia CNC non elimina il ritorno a salte. Nessun sistema di controllo cambia il modo in cui il metallo immagazzina l'energia elastica. Quello che fanno i sistemi CNC è fornire ai produttori gli strumenti per gestire il fenomeno con molta più precisione di quanto permettano i metodi manuali.
I parametri di flessione programmabili permettono agli ingegneri di applicare un angolo di compensazione misurato a ogni piegatura, e il movimento controllato da servo lo applica allo stesso modo ad ogni ciclo. L'alimentazione ripetibile e il posizionamento preciso mantengono la geometria di curvatura — e quindi il comportamento di ripresa — coerente da un pezzo all'altro, mentre la memorizzazione dei parametri permette di ricordare esattamente una configurazione comprovata invece di essere ricostruita dalla memoria. I sistemi CNC aiutano quindi i produttorimisurare, compensare e controllare ripetutamenteSpringback — esattamente ciò che richiede la produzione di serie. Macchine comeMacchine per piegatura a filo CNC a testa rotanteApplicare questi principi nella formatura continua, dove il contatto costante degli utensili e la rotazione controllata supportano una precisione stabile nella flessione.
Il ruolo degli utensili nel controllo della molla
Gli utensili sono il punto in cui la teoria del retrossalo incontra il filo vero e proprio. La geometria degli utensili determina come il materiale viene avvolto, sostenuto e rilasciato, quindi due set di strumenti diversi possono produrre un recupero visibilmente diverso sullo stesso pezzo. Stampi personalizzati adattati ai raggi di curvatura e al diametro del filo del prodotto rendono la deformazione — e quindi i valori di compensazione — più prevedibili.
Le condizioni degli utensili contano tanto quanto il design. Utensili usurati o danneggiati modificano la geometria effettiva di ogni piegatura, quindi un valore di compensazione corretto all'inizio perde silenziosamente la validità. Una regola pratica: ogni volta che uno stampo viene cambiato, riparato o consumato, verifica di nuovo i primi pezzi prima di rilasciare il lotto.
Come migliorare la ripetibilità nella produzione di massa
Nella produzione di massa, il controllo a molla ha successo o fallisce nella ripetibilità. Diverse abitudini lo mantengono: mantenere una fornitura di fili costante e tracciabile fino al lotto; misurare le parti durante la produzione, non solo durante la preparazione; mantenere gli utensili secondo un programma invece che in caso di guasto; e proteggere i set di parametri comprovati da modifiche casuali. Quando si manifesta la deriva, rispondi con i dati — misura, confronta con la linea di base registrata e aggiusta deliberatamente la compensazione.
Queste pratiche si applicano in tuttoSoluzioni industriali di formatura a filoDi ogni scala: un processo stabile produce parti stabili, e ogni intervento dovrebbe rendere il processo più stabile, non meno.
Considerazioni pratiche per i componenti dei fili automobilistici
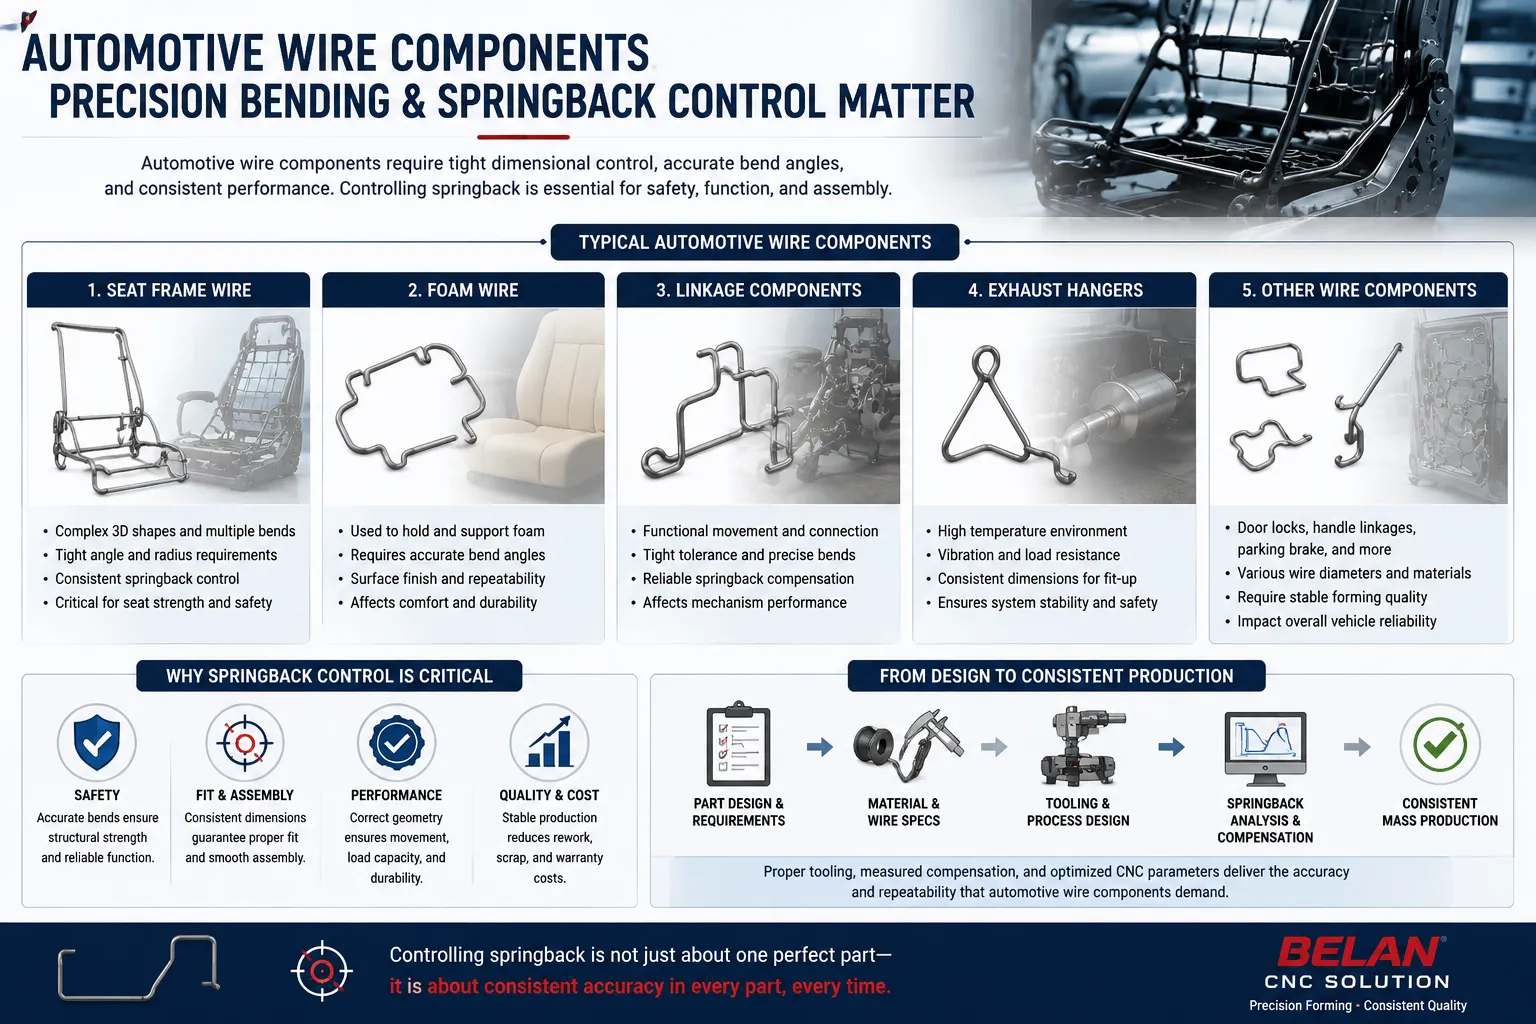
I componenti in filo automobilistico — filo del telaio del sedile, filo di schiuma, strutture di supporto del sedile, componenti di collegamento e supporti di scarico— sono prodotti in volumi dove la coerenza è un requisito rigido. Molti sono assemblati in fissari o saldati in sottoassiemi, quindi la deviazione dimensionale in un elemento di filo si propaga in tutto l'assemblaggio, e un filo del telaio della sella che varia leggermente per parte può rallentare un'intera linea.
Ecco perché il controllo della deriva è importante nella produzione automobilistica: l'obiettivo oggi non è solo una parte della tolleranza, ma un processo che mantenga la tolleranza su migliaia di cicli, lotti di materiali e intervalli di stampa. I produttori che valutano unSoluzione di formatura a filo per automotiviDovrebbe quindi chiedersi come si verifica la precisione della piegatura e la consistenza della formatura — non solo cosa può fare la macchina su una parte dimostrativa.
Checklist per il controllo dello springback per la piegatura CNC del filo
- ☐ Controlla le proprietà del materiale del filo (pendenza, tempra, certificati)
- ☐ Conferma diametro e tolleranza del filo
- ☐ Rivedi il raggio di curvatura rispetto ai limiti di formabilità e degli utensili
- ☐ Valutare la geometria e le condizioni degli utensili
- ☐ Stabilire parametri di compensazione del ritorno della molletta per piega
- ☐ Eseguire la piegatura di prova con filo di produzione
- ☐ Misura le parti finite rispetto alle dimensioni del disegno
- ☐ Registrazione e blocco dei parametri di produzione comprovati
- ☐ Verifica la ripetibilità durante una produzione di campioni
- ☐ Standardizza il processo finale e riconvalida dopo ogni modifica
Come valutare una soluzione CNC per la piegatura del filo per il controllo della molla
Quando il controllo dello springback è critico per i tuoi componenti, valuta una macchina sulle capacità che la supportano direttamente: precisione e ripetibilità dei servo; come vengono programmati e memorizzati gli angoli di flessione e i valori di compensazione; se gli utensili possono essere adattati alla geometria del tuo prodotto; se il fornitore può testare i campioni con il tuo filo reale; e quale supporto tecnico esiste dopo l'installazione. Un fornitore che chiede i tuoi disegni, le specifiche del filo e le tolleranze prima di raccomandare una configurazione sta valutando correttamente il problema: la compensazione del retromarcia può essere validata solo rispetto al materiale e al pezzo reali.
Perché scegliere i macchinari BELAN per la formatura a filo CNC?
BELAN Machinery costruisce attrezzature multiasse per la piegatura dei fili CNC e soluzioni di formatura a fili focalizzate sulle applicazioni automobilistiche. Le macchine BELAN combinano controllo CNC multiasse, software intelligente che include compensazione dello springback assistita dall'IA, e utensili personalizzati adattati al prodotto — i tre elementi che questo articolo ha identificato come centrali per il controllo dello springback. BELAN funziona anche sulla specifica reale del filo del cliente e dai disegni del prodotto: i pezzi vengono testati e i parametri validati prima che venga raccomandata una soluzione, così la precisione della piegatura viene dimostrata da parte tua invece che dichiarata in termini generali.
Conclusione
Il ritorno a sé nella piegatura del filo CNC non è un difetto o un guasto della macchina — è un comportamento del materiale che ogni processo di formatura a filo deve considerare. Il controllo efficace dello springback deriva dall'abbinamento di materiale, geometria del filo, stampi, parametri di flessione, misurazioni e compensazione come un unico sistema validato. La tecnologia CNC non può rimuovere la fisica, ma fornisce ai produttori parametri programmabili, precisione di posizionamento e coerenza di processo per compensare in modo affidabile il ritorno a molla — pezzo dopo pezzo, lotto dopo lotto, la base di una produzione stabile e scalabile di componenti filati.
Domande Frequenti
Cosa causa il ritorno a mollezza nella piegatura del filo CNC?
Il ritorno a balzo è causato dalla parte elastica della deformazione. Quando la forza di flessione viene rilasciata, il filo recupera parte di quella deformazione, quindi l'angolo finale si apre leggermente oltre l'angolo programmato. La quantità di recupero dipende dal materiale, dal diametro, dal raggio di curvatura, dall'angolo e dagli stampi.
In che modo la durezza del materiale influisce sulla molla della flessione del filo?
I materiali più duri generalmente trattengono più energia elastica durante la formazione, il che può portare a un recupero maggiore dopo la piegatura. I fili più rigidi possono quindi richiedere valori di compensazione più elevati, e la compensazione stabilita su un filo morbido non dovrebbe essere presumibilmente trasferita a una pendenza più rigida.
Le macchine per piegare fili CNC possono compensare il ritorno a molle?
Sì — ma per compensazione, non per eliminazione. Un offset misurato viene programmato in ogni piega affinché la parte si riprenda sulla dimensione target. Con il movimento ripetibile del servo, l'alimentazione costante e i parametri memorizzati, questa compensazione si applica identica a ogni ciclo, rendendo i risultati ripetibili in produzione.
Come influisce l'attrezzatura sullo springback?
La geometria degli utensili determina come il filo viene sostenuto e vincolato durante la formazione, influenzando così la sua prevedibilità si deforma e si riprende. Lo stampo adattato ai raggi e al diametro del prodotto rende la compensazione più stabile, mentre uno stampo consumato o disadattato provoca deriva a molla — quindi i cambiamenti dovrebbero innescare la ri-misurazione dei primi pezzi.
Il diametro del filo influisce sul ritorno a molla?
Può farlo. Il diametro modifica la rigidità della sezione del filo, e il rapporto tra raggio di flessione e diametro influenza quanto recupero elastico è integrato nella piegatura. Qualsiasi cambiamento di diametro è una nuova condizione di processo che richiede nuove curve di prova e valori di compensazione.
Come possono i produttori migliorare la precisione della piegatura dei fili?
Inizia con materiale costante, poi costruisci un flusso di lavoro disciplinato: prova di piegatura con filo di produzione, misurazione rispetto al disegno, parametri di compensazione documentati e set di parametri CNC bloccati. Migliorare la precisione riguarda meno una singola regolazione e più una questione di rendere l'intero processo ripetibile.
Come si può controllare il ritorno a sé durante la produzione di massa?
Trattalo come una disciplina di processo continua: mantenere i lotti di filo coerenti, campionare i pezzi durante la produzione, mantenere gli utensili secondo un programma e rivalidare i parametri dopo qualsiasi cambiamento di materiale, utensili o geometria. Quando si manifesta drift, si aggiusta la compensazione in base ai dati di misura invece che al solo giudizio dell'operatore.
Hai bisogno di aiuto per controllare il ritorno a stento nel processo di formatura a fili?
BELAN Machinery, un fornitore professionale di soluzioni di formatura a filo per automobili. Inviaci i tuoi disegni o campioni di prodotto. Il nostro team di ingegneria può valutare il materiale del filo, i requisiti di formazione, le considerazioni sugli utensili e le necessità di controllo del ritorno elastico per aiutare a individuare una soluzione di formatura CNC adatta.
Contatta Belan per una valutazione di fattibilitàRisorse correlate
- Macchine per piegatura del filo CNC— Attrezzature CNC multiasse per la piegatura del filo costruite per una formatura precisa e ripetibile.
- Soluzioni industriali per la formatura a filo— Soluzioni applicative per una produzione costante di componenti industriali in filo.
- Soluzione per la formatura a filo per parti automobilistiche— Soluzioni di formatura a filo per telai di sedili, fili di schiuma e componenti di collegamento dove la consistenza dimensionale è critica.
- Quali sono i vantaggi di una macchina per piegare fili 3D?— Come la formatura 3D multi-piano supporta la geometria complessa delle parti e la coerenza del processo.
- Come scegliere una macchina CNC per piegare fili— Una guida completa alla selezione per valutare macchine, utensili e opzioni di automazione.


