


Un preventivo per una macchina piegatura a fili spesso dura più di quanto si aspetti gli acquirenti: stazione di testa, unità di punzonamento, alimentatore a doppia testa, scarica robot, tavolo di raccolta — ogni linea ha un prezzo. Dopo anni di costruzione di queste macchine, la nostra regola è semplice: le opzioni su unMacchina CNC per piegatura del filoNon riguarda un livello di configurazione superiore. Riguardano se la struttura corrisponde alla tua parte. Lunghezza delle parti, simmetria sinistra-destra, e se l'estremità debba essere intestata — una volta che queste tre risposte sono sul tavolo, la struttura della macchina viene praticamente decisa.
Non esiste una scala "high-config"
Gli acquirenti amano classificare le macchine piccole, medie e grandi e presumono che quella costosa sia migliore. I piegatori di filo non si dividono in quel modo. La stessa struttura di piegatura a braccio rotante, con una gamma di fili più ampia e una stazione di rotta aggiuntiva, serve una famiglia di parti completamente diversa. Correndo nell'altra direzione funziona anche: una macchina più grande che forma pezzi corti e piccoli non batterà una più piccola in termini di flessibilità. Quindi, quando leggi ilOpzioni di macchine per piegatura a filo CNCSu un preventivo, non contare le linee — chiedi per quali parti sono costruite quelle opzioni.
DT51400 e 6800: Una struttura, due lavori
Stessa struttura, diversa gamma di fili e rotta
Le due macchine condividono la stessa struttura di flessione a braccio rotante. Solo due cose differiscono: l'intervallo del diametro del filo e la stazione di rotta aggiunta sul DT51400. Il BL-3D-DT51400 copre fili Φ6,0–14,0 mm (resistenza alla trazione ≤500 N), 8 assi, 72,1 kW, 15.500 kg. Il BL-3D-6800 copre fili morbidi Φ3.0–8,0 mm e fili rigidi Φ3.0–6,0 mm, 6 assi, 12,2 kW, 3.000 kg. Si tratta di una divisione tra fili spessi e sottili, non una divisione standard contro premium.
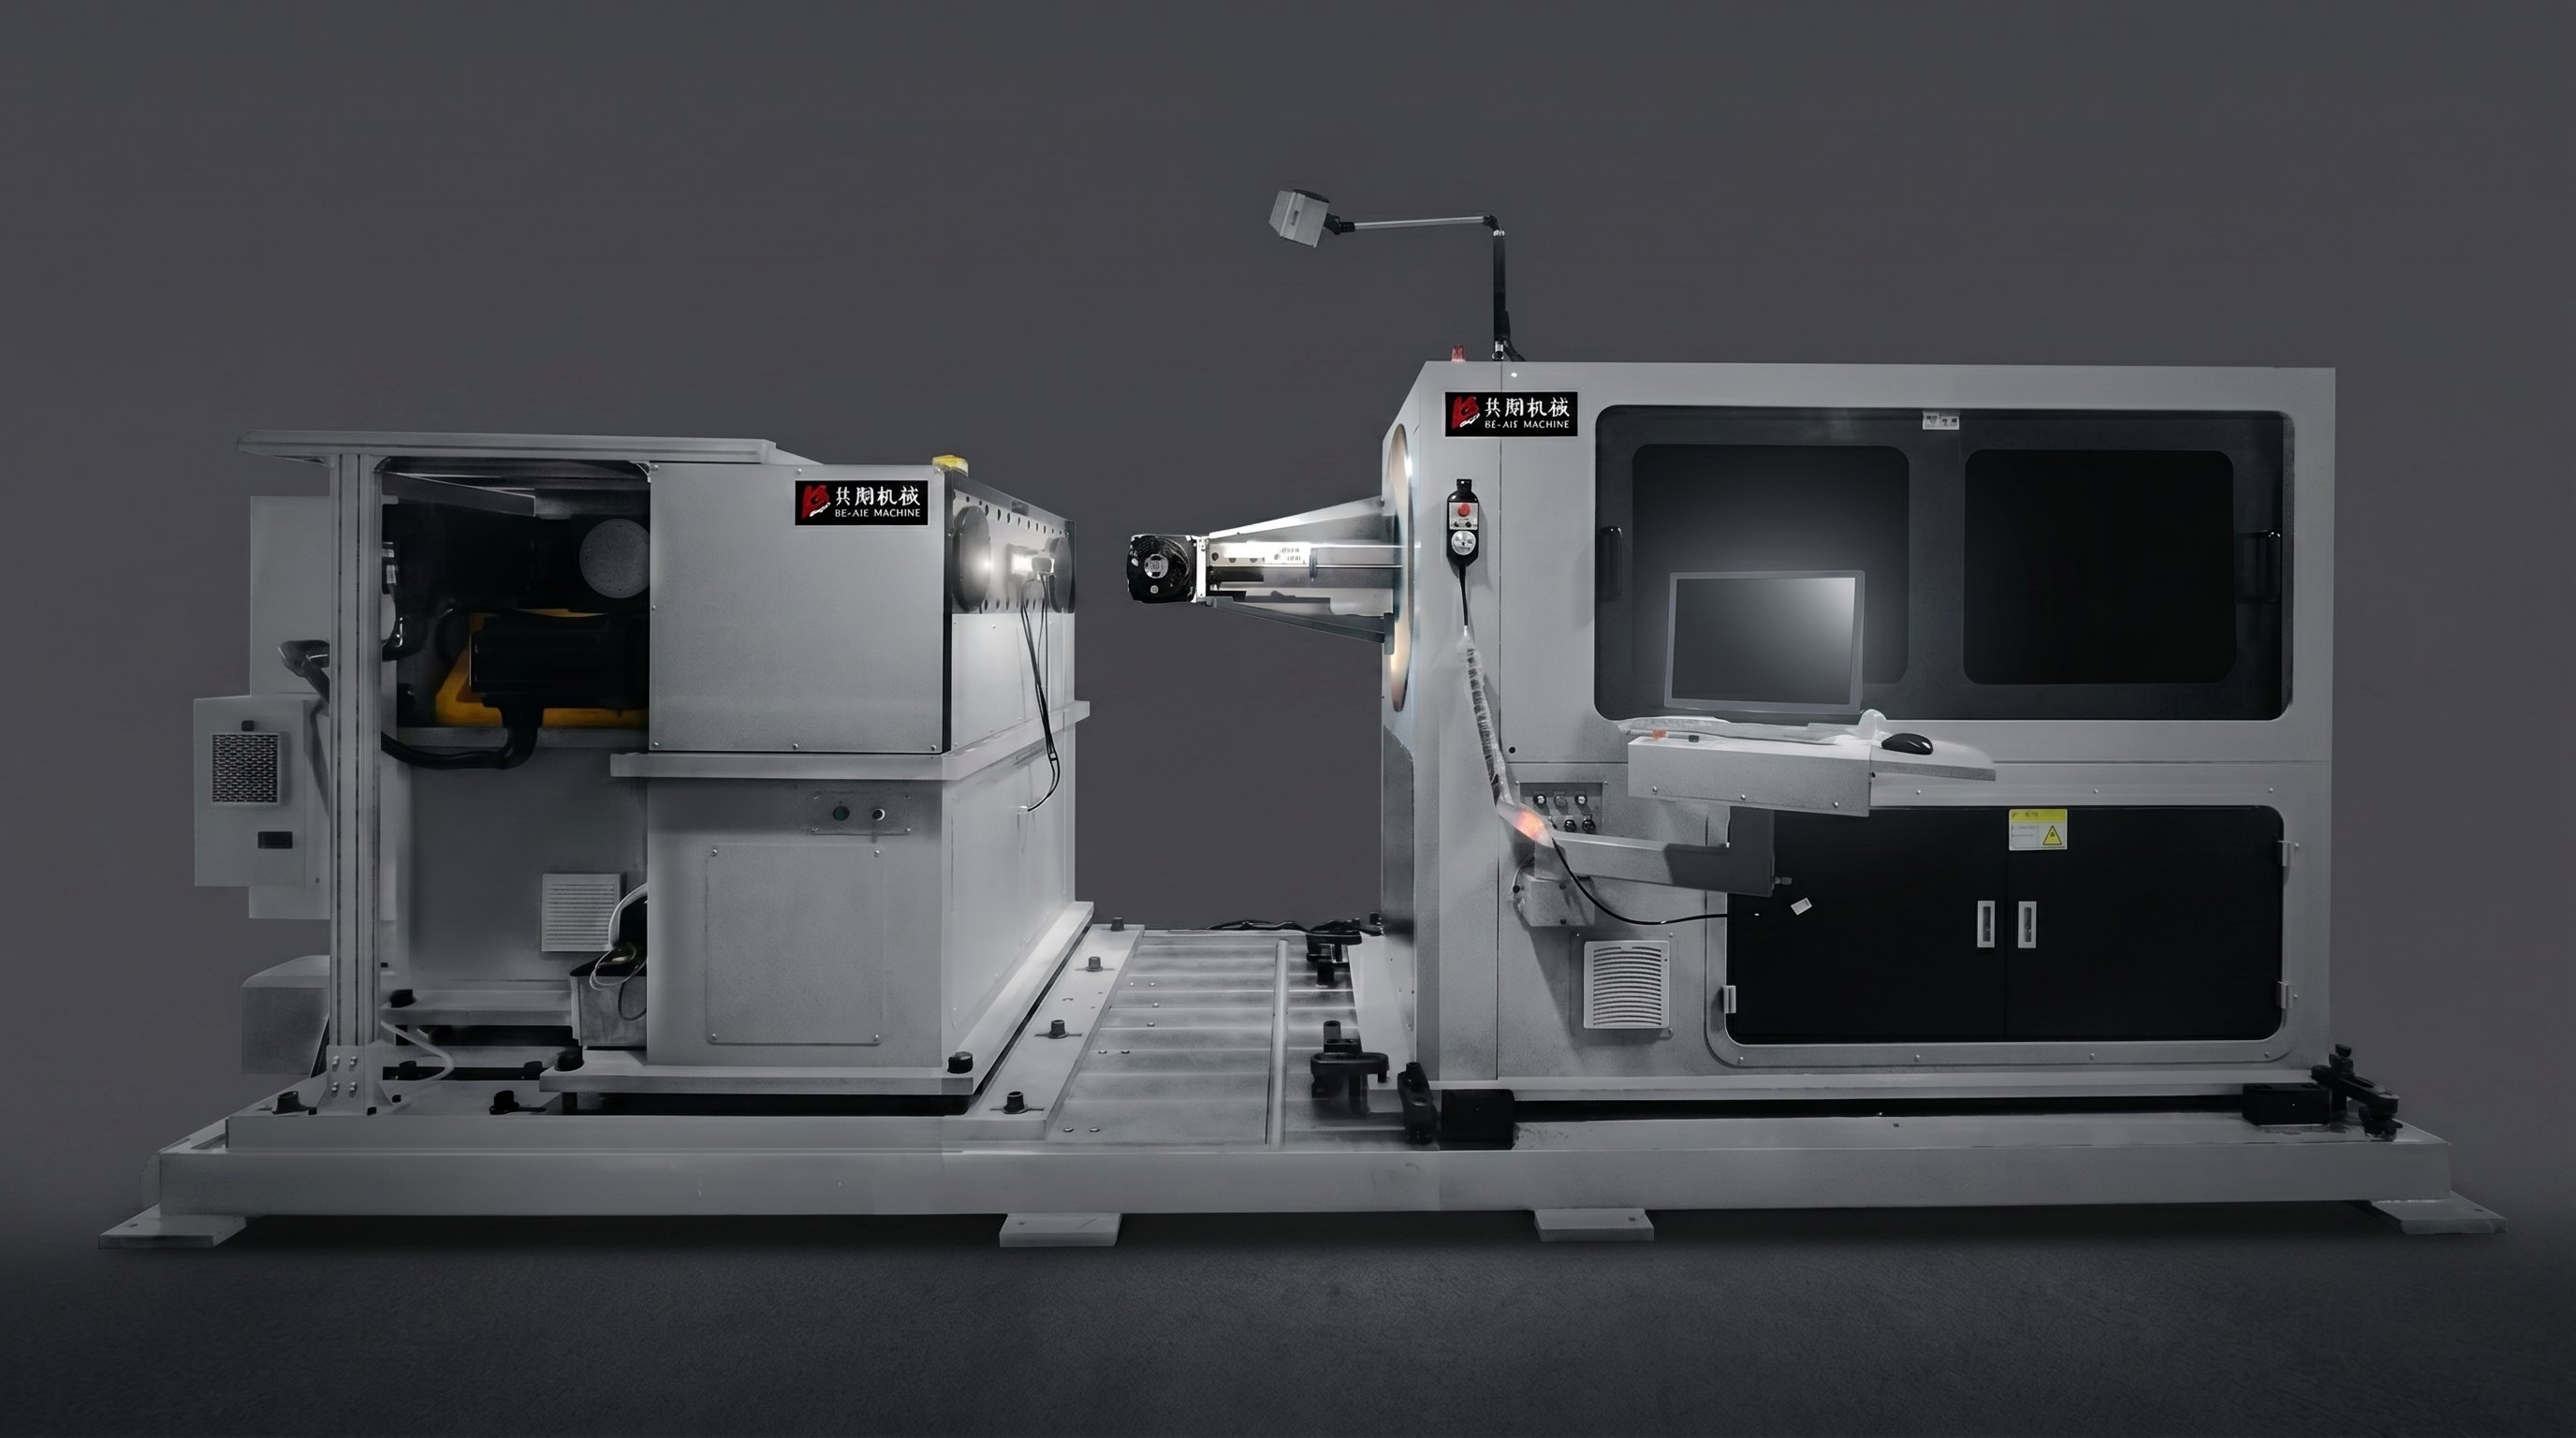
La DT51400 stazione di spostamento: supporti per i tubi di scarico
Questa macchina integrata per la spolveratura e la piegatura esiste per parti come i supporti di scarico automobilistici: un'estremità viene infilata a freddo in un gancio o una palla, poi l'asta viene piegata per modellare. La strada tradizionale prevede la pressatura e la piegatura su due macchine, con due configurazioni e trasferimento manuale nel mezzo. DT51400 si integra nella piegatura stessa — una bobina di filo entra, la testa e la piegatura escono in un unico passaggio. Contro la linea di pressaggio, il ciclo è più breve, nessuno trasporta pezzi tra le stazioni, nulla viene ribloccato e un operatore può coprire più macchine contemporaneamente.

La stazione di rotta può essere spenta e la macchina funziona come un semplice bender — una macchina che copre due processi. Questo è ciò che vale davvero il design integrato: un processo in meno, non una riga in più nella scheda tecnica.
Dove vince il 6800: parti corte
La resistenza del 6800 è composta da parti corte: 6 assi, corsa di curvatura di 520 mm, precisione di alimentazione 300 mm ±0,1 mm, precisione angolare 90° ±0,2°. Parti corte significano una campata corta e non supportata, buona rigidità e precisione più stabilità facili da mantenere; Un cambio rapido si adatta a lavori ad alto mix e basso volume. Il nostro progetto FORVIA si sviluppa proprio su questa classe. Chiedere aMacchina CNC per piegatura del filoAd esempio, il 6800 è possibile formare aste più lunghe di un metro — ma spreca la flessibilità e il margine di precisione per cui è stato acquistato.
15600: Costruita per barre del telaio dei sedili posteriori
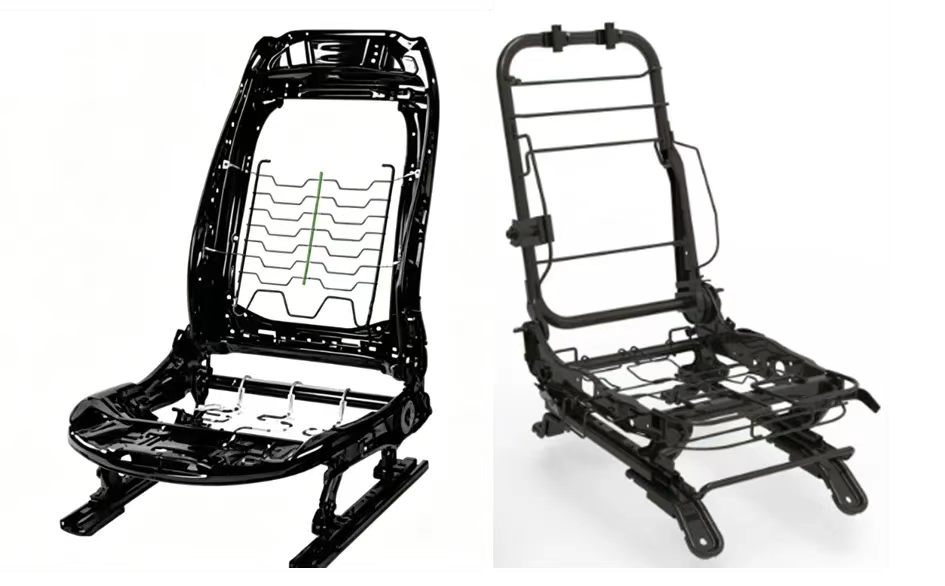
I telai dei sedili posteriori sono un compito diverso rispetto ai sedili anteriori. Le aste sono più lunghe — comunemente da poco più di un metro a più di due — e la maggior parte di esse si presenta in coppie simmetriche sinistra-destra. Questi due fatti determinano la forma della macchina.
IlMacchina CNC per piegatura del filoIl BL-2T-15600 è una struttura a doppia testa: 15 assi controllati, filo rigido Φ3,0–4,5 mm, filo morbido Φ3,0–6,0 mm, 26,9 kW, lunghezza massima di elaborazione 2000 mm, distanza minima a doppia testa centrale 120 mm, 5.000 kg. Entrambe le estremità si formano contemporaneamente, quindi una barra simmetrica termina in un ciclo — quasi metà del battito, e nessuna alimentazione più veloce su una macchina a testa singola insegue quella riportata.

La precisione conta ancora più del beat. Su una macchina a testa singola, una barra da uno-due metri rimane sospesa senza supporto per la maggior parte della sua lunghezza mentre si piega: il peso autonomo più la reazione di flessione attirano la deflazione, la vibrazione e la torsione nel pezzo, e gli angoli e la piattezza si spostano — più lunga è la barra, peggio diventa. La doppia testa stringe e forma entrambe le estremità contemporaneamente, riducendo al minimo la campata non supportata. Questo non è un argomento di efficienza; Decide se le parti lunghe risultano in modo coerente.
Anche il contrario vale come il contrario. Piccole parti con una formazione densa al centro e quasi nessuna azione alle estremità non si adattano a due testine — le due teste si intralciano a vicenda e la programmazione diventa complicata. Quei pezzi dovrebbero essere su una macchina a testa singola.
Tre famiglie parti, tre strutture
| Modello | Struttura | Gamma di fili | Parti tipiche | Perché vince | Non per |
| BL-3D-DT51400 | Flessione a braccio rotante + intestazione integrata (8 assi, 72,1 kW, 15.500 kg) | Φ6,0–14,0 mm (≤500 N) | Supporti per tubi di scarico (spingimento + piegatura) | Heading e curve in un unico passaggio; sostituisce la pressione + la piegatura, meno lavoro, ciclo più breve; corre anche come semplice bender | Pezzi piccoli a filo fine che non usano mai la gamma da 14 mm |
| BL-3D-6800 | Flessione a braccio rotante (6 assi, 12,2 kW, 3.000 kg) | Soft Φ3.0–8.0 / duro Φ3.0–6.0 mm | Parti corte, alta miscelazione a basso volume | Apertura corta senza supporto, alta precisione e stabilità, cambio di velocità flessibile | Barres sopra 1 m — senza supporto, lente |
| BL-2T-15600 | Formatura sincronizzata a doppia testa (15 assi, 26,9 kW, 5.000 kg) | Duro Φ3.0–4.5 / morbido Φ3.0–6.0 mm | Barre simmetriche del telaio posteriore (1–2 m+) | Entrambe le estremità si formano contemporaneamente, quasi a metà ciclo, le aste lunghe non pendono mai senza supporto | Parti piccole con formazione densa a metà del corpo |
Invia il disegno, facciamo coincidere la macchina
Se stai tenendo in mano un disegno e non riesci a capire se serve una formazione integrata con testa, doppia testa o standard a testa singola, invia il disegno e il volume annuale — accoppieremo la macchina al pezzo invece di riempire la lista delle opzioni. La logica dietro ogniMacchina CNC per piegatura del filoL'opzione è una riga: abbinare prima il pezzo. BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.


