


Programmi a 90 gradi. La barra si stacca dalla macchina a 92. Nessuno toccò nulla — il rame si tirò semplicemente indietro parzialmente. Ogni officina che produce rame piatto soddisfa questo problema nella prima settimana, e la soluzione non è un cilindro più pesante o un nuovo die. Su un modernoMacchina per piegare la barra colletrice, il ritorno a mola è una variabile programmata, allo stesso modo in cui lo sono la lunghezza di avanzamento e il raggio interno. Ecco come deriviamo i valori di compensazione sui piani di produzione — e li manteniamo.
Da dove nasce la ripresa
La curva deforma plasticamente il raggio interno della barra, ma gli strati esterni rimangono elastici. Rilascia la pressione, e quegli strati elastici tirano la barra a metà verso la piatta. Il recupero non è casuale —Retroretro a molletta di ramedipende da tre variabili registrate. Mettili su carta eCompensazione dell'angolo di flessione della barra colletricediventa aritmetica invece che folklore.
Tre variabili che determinano l'angolo di recupero
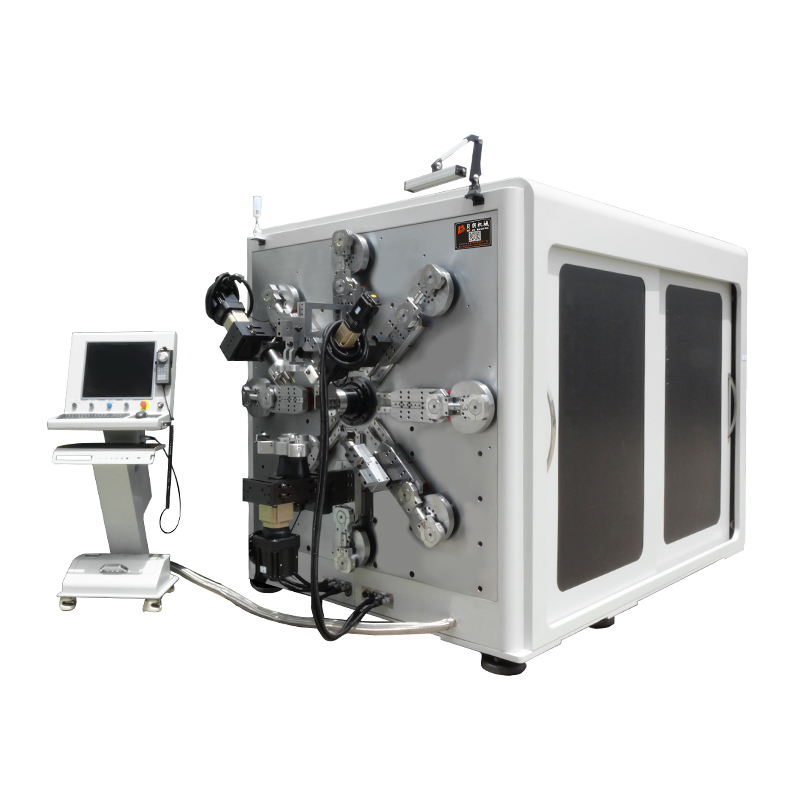
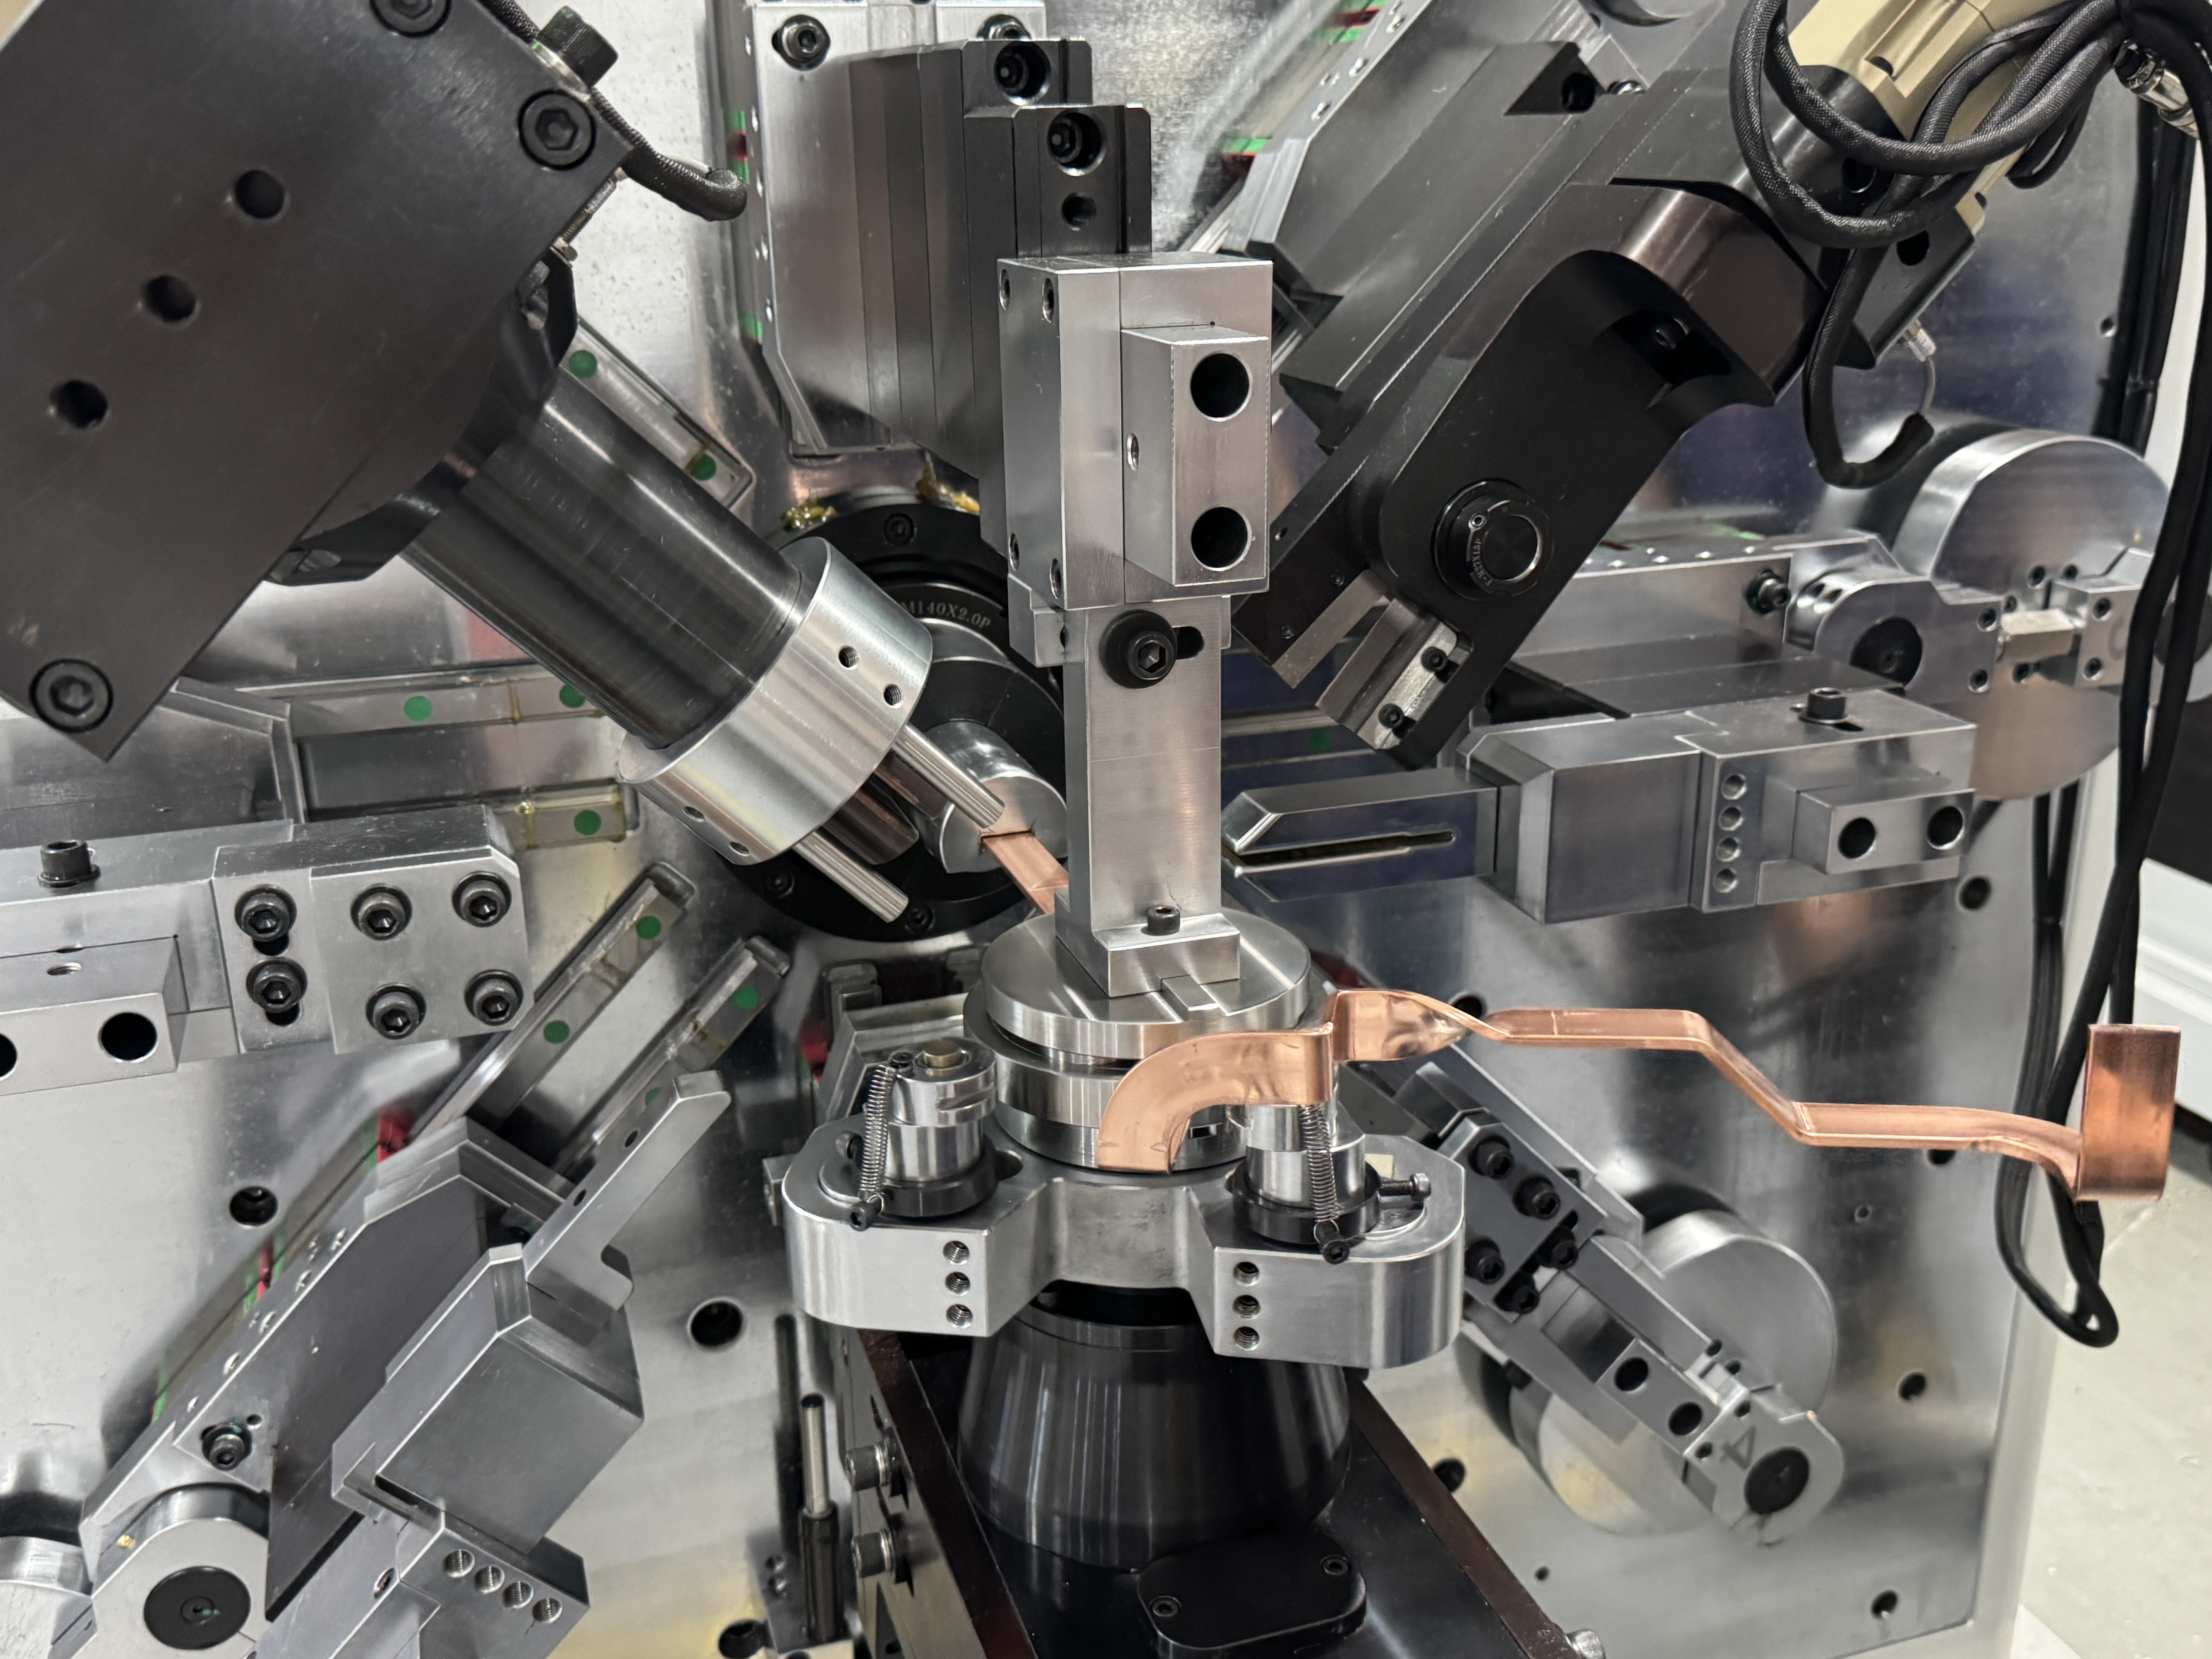
Su un 16 assiMacchina per piegare la barra colletricecome il nostro TP-DL-45-6E, la stessa barra può lasciare la testa di piegatura con pieghe piatte, curve verticali e torsioni in una sola parte. Ogni direzione recupera in modo diverso, quindi la macchina e il programma devono trattarle separatamente.

Temperamento
La barra morbida e annealed recupera meno e mantiene i valori più stabili tra i lotti. La barra semi-rigida — la condizione commerciale più comune — si riprende visibilmente di più, ed è qui che avviene la maggior parte del lavoro compensativo. La barra tirata con rigidità recupera di più e varia in base al processo del mulino, quindi considera ogni nuovo lotto fornitore come non verificato fino a quando la prima curva non dimostra il contrario.
Il materiale conta altrettanto. Se si lavora rame e alluminio su una sola macchina — il nostro BL-TP-50-7E processa rame 15–45 × 1–7 mm e alluminio 15–50 × 1–8 mm sullo stesso 13 assiMacchina per piegare la barra colletrice— mantenere due fogli di derivazione separati. L'alluminio non condivide la curva di recupero del rame, e un valore copiato da un programma sul rame mancherà.
Spessore
Una barra più spessa si recupera di più in grado assoluto e meno prevedibile, perché la zona di deformazione è più profonda. Una barra da 3 mm e una da 6 mm piegate sulla stessa geometria non condivideranno un valore di compensazione, nemmeno nella stessa tempera. I cambiamenti di spessore sono la causa più comune di "lo stesso programma usato per funzionare".
Direzione della curva
Questo è il modo in cui i negozi variabili dimenticano. Le curve piatte lungo la faccia larga si riducono di meno. Le curve verticali attraverso la dimensione spessa si recuperano notevolmente di più. Le sezioni di torsione diffondono la deformazione lungo la torsione e si ripristinano in modo diverso. Ecco perché i nostri bersagli di precisione differiscono in base alla direzione: le curve piatte mantengono ±0,1°, le verticali ±0,2°. Programmare un singolo valore di compensazione per entrambe le direzioni è la causa principale più comune dei rifiuti angolari nelle parti a geometria mista.
Foglio di compensazione: cosa registrare
| Variabile | Quali cambiamenti | Cosa registrare |
| Temper (morbido / mezzo duro / duro tirate) | La guarigione cresce con la durezza; il laminato rigido varia a seconda del mulino | Valore a livello di lotto; Controllo del primo articolo su ogni nuovo lotto |
| Spessore | Più gradi di recupero, meno lineari, man mano che la barra si fa più spessa | Un valore per spessore, non per famiglia di parti |
| Direzione della curvatura | La piatta recupera meno (±0,1°), la verticale di più (±0,2°), la torsione separata | Valori separati per piatto e verticale sulla stessa parte |
| Materiale (rame vs alluminio) | Curve di recupero completamente diverse | Foglio di derivazione separato per materiale |
Derivare il valore in quattro curve
Su un nuovo materiale e geometria, la derivazione è breve:
- Piega un pezzo di prova all'angolo nominale e misura il risultato effettivo.
- La differenza sta nel ritorno elastico per quella combinazione — registralo contro materiale, spessore e direzione.
- Inserisci l'overbend come compensazione del programma e esegui il secondo pezzo.
- Verifica. Se il secondo pezzo rientra nella tua fascia di accettazione, il valore si mantiene. Se no, si parla una volta — la curva di recupero del rame è quasi lineare in questo intervallo.
Quattro curve, non quaranta. I negozi che compensano con il sentimento riassumono gli stessi valori ogni volta che il materiale cambia, e danno la colpa alla macchina per l'incoerenza.
Mantenere il valore nella produzione
Il recupero si sposta per motivi che non hanno nulla a che fare con il programma: temperatura della barra da un caldo pomeriggio in magazzino, variazioni di durezza da molto, usura degli utensili nel corso dei mesi. Due abitudini mantengono il processo onesto. Primo articolo ogni lotto, misurato con un calibro — dieci secondi di misurazione contro un contenitore di rilavorazione. E verifica a circuito chiuso: ogniMacchina per piegare la barra colletriceWe Ship gesta un carico di durata di 100.000 cicli prima della consegna, con la ripetibilità dell'angolo verificata a ±0,2° a 90°, quindi la deriva sul pavimento appare come un allarme di tolleranza invece che come un pallet finito di parti difettose.
Inviaci il foglio dei materiali, recupera i valori
La retrossa a molletta in rame sembra intimidatoria nei libri di testo. Sul pavimento si riduce a tre variabili registrate e una derivazione a quattro curve, e qualsiasi operatore addestrato mantiene gli angoli una volta che i record sono aggiornati. Se vuoi una scheda di compensazione iniziale per i tuoi materiali reali, invia a BELAN le specifiche della barra e i disegni dei pezzi — eseguiremo la derivazione sul nostroMacchina per piegare la barra colletriceRilineare e riportare i valori con pezzi di prova piegati e misurati dal tuo materiale. Per la selezione del modello, una curvatura di test o una revisione della disposizione delle cellule, parla con il nostro team di ingegneria.
BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.

