


Lo scorso autunno un fornitore di connettori ha inviato un pacchetto di disegno chiedendo se fosse statoMacchina per piegare la barra colletricepotrebbero gestire la loro famiglia di bar. Ho inviato un layout per diciannove macchine. Pensavano che avessi aperto l'allegato sbagliato. Quella cella ora rilascia una barra finita ogni 75-85 secondi, e il bender di cui hanno chiesto per primo è una stazione all'interno.

Inizia con il conteggio settimanale delle barre, non con la macchina
La maggior parte delle officine prende questa decisione al contrario, poi scopre che il costo è a monte e a valle della macchina.
Segui una barra: esce dalla raddrizzatrice, viene portata a una sega, a una pressa, poi a una piegatura. Ogni trasporto aggiunge un segno di maneggevolezza su una superficie rivestita, uno strato di accumulo di tolleranza e un'ora di lavoro che nessuno indica. Più lontano si sposta la barra, più un difetto diventa costoso.
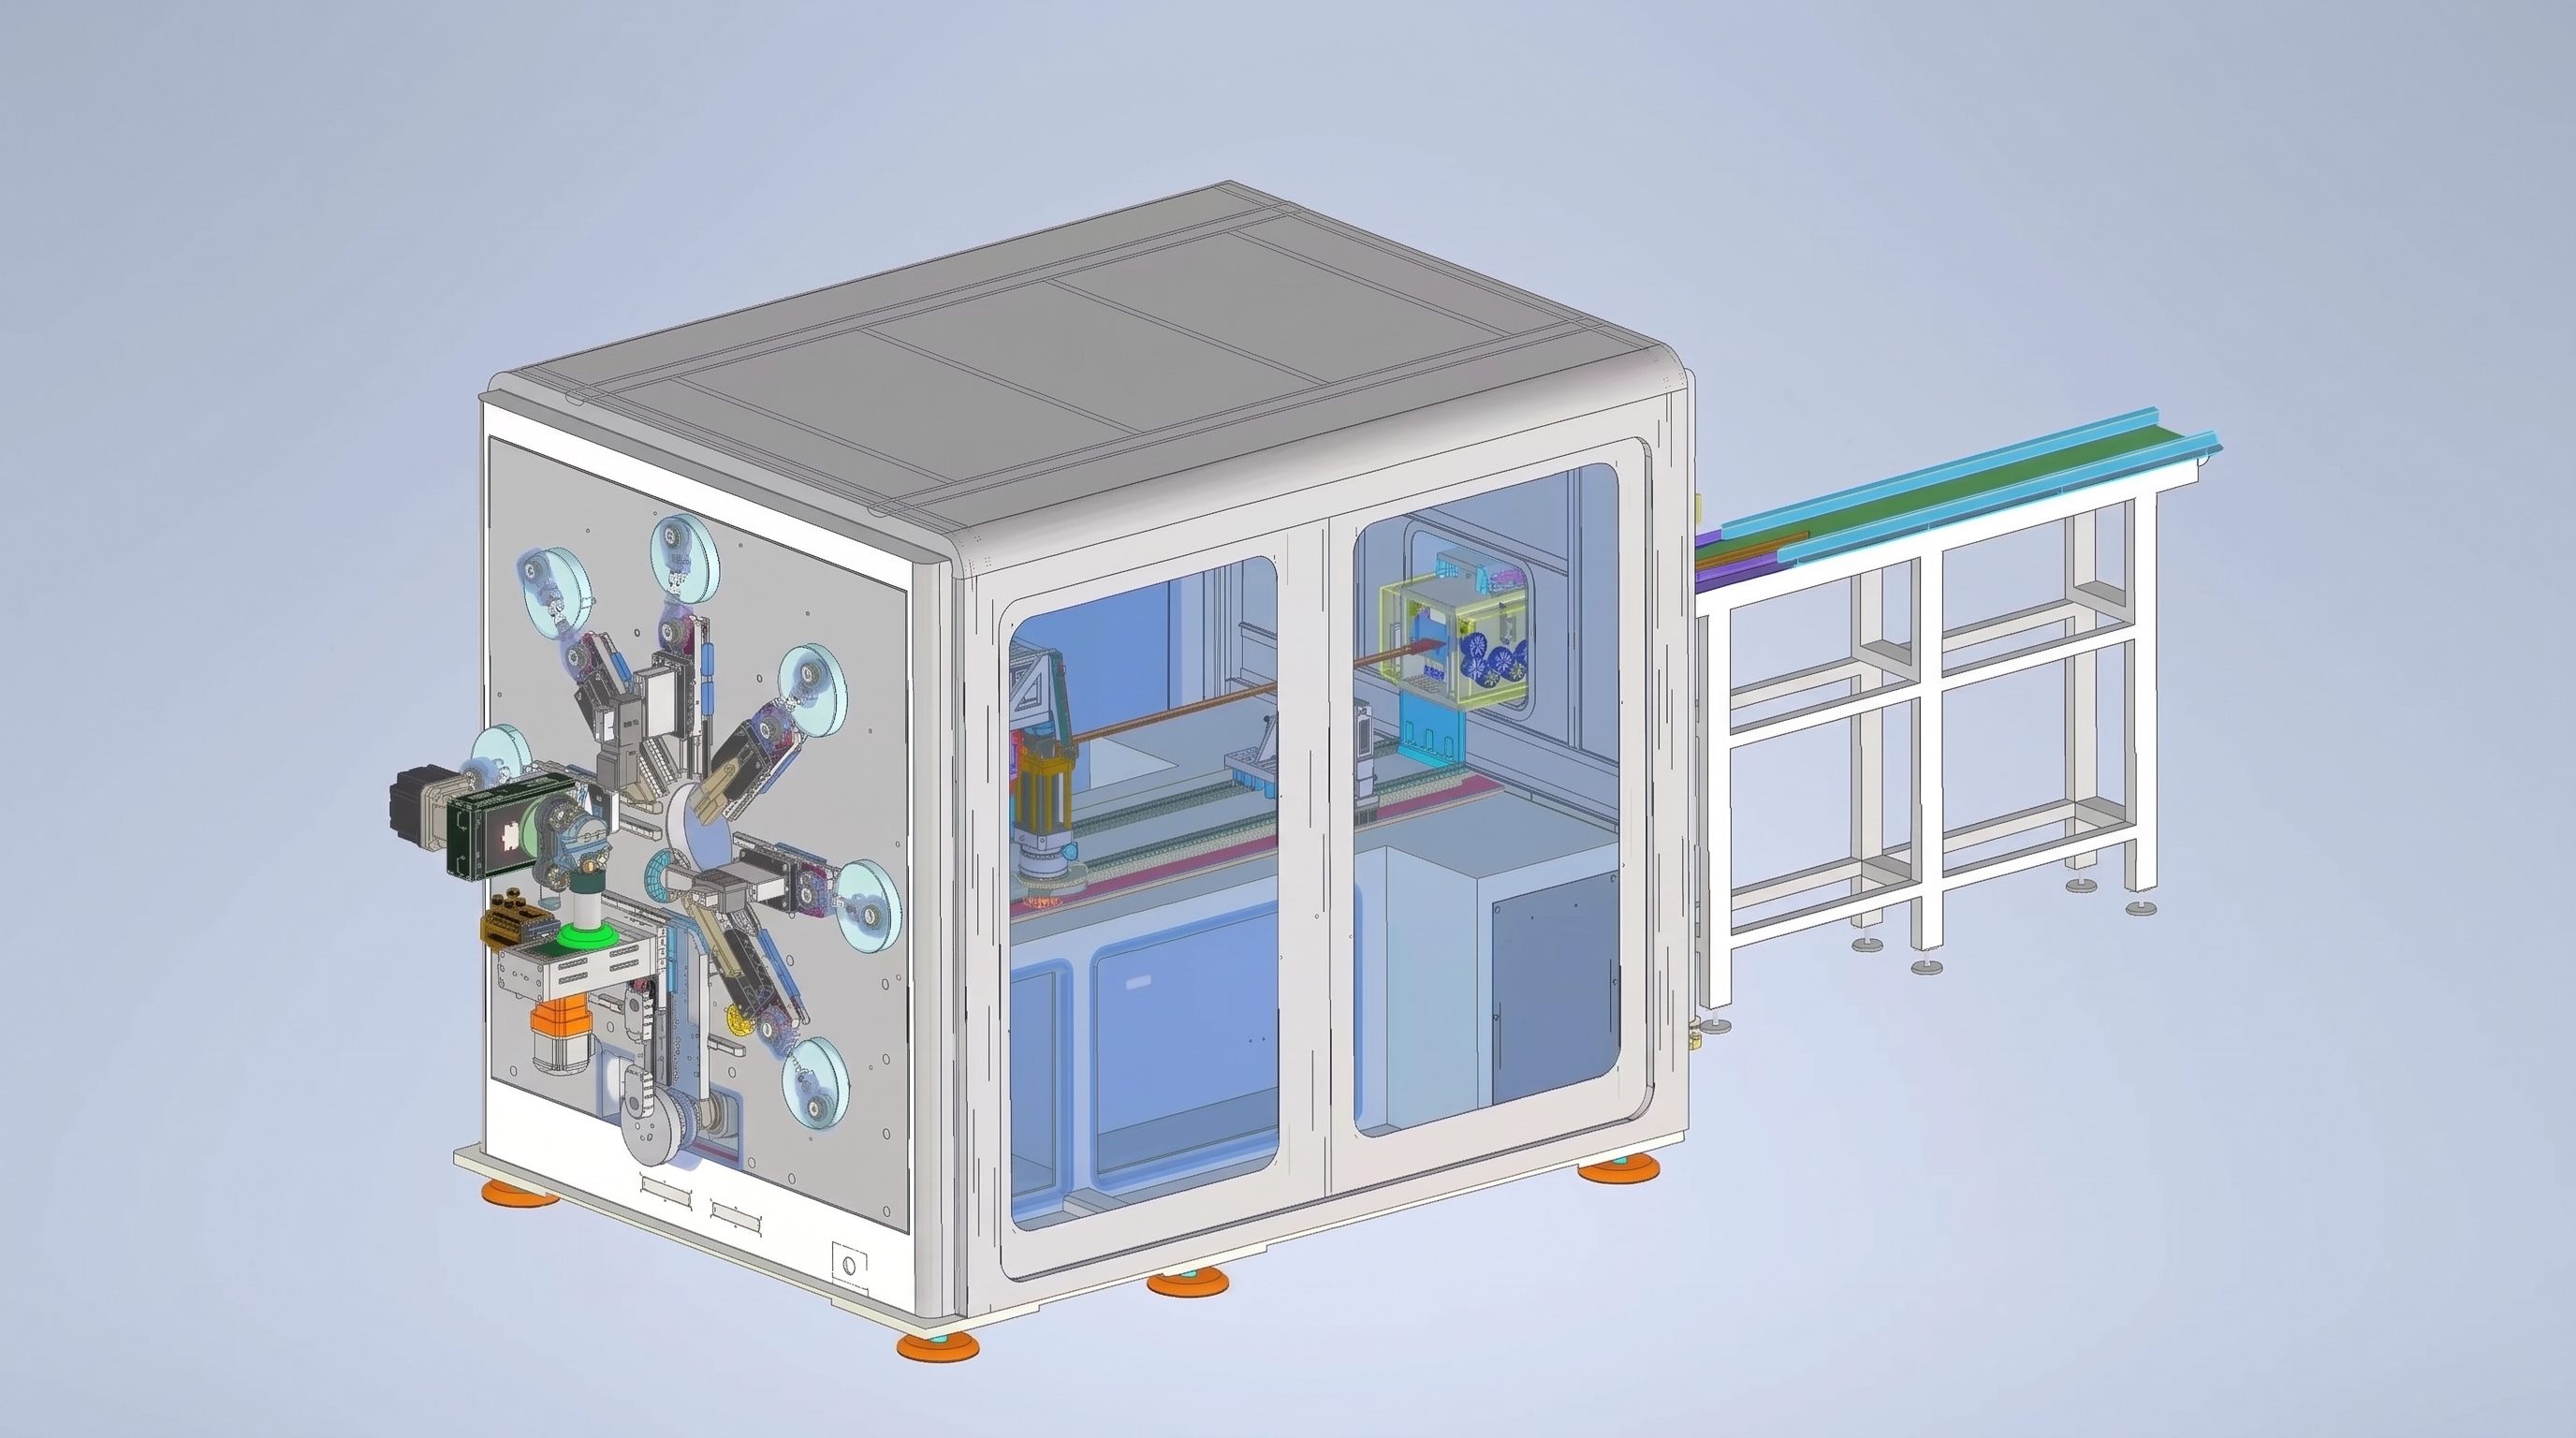
La cella che abbiamo costruito è lunga 30 m per 12,25 m — 367,5 m² — con diciannove macchine collegate da robot a sei assi. Nessuna mano umana tocca la parte tra una stazione e l'altra.
Cosa fanno le diciannove stazioni
| Gruppo di stazioni | Equipaggiamento | Cosa offre |
| 1 | Alimentazione a bobina, raddrizzare, taglio, segno laser | Lunghezza di taglio 800–3000 mm con codice di tracciabilità |
| 2 | Trasferimento robotico a sei assi | Il bar non tocca mai una panca |
| 3 | Pelatura a doppia estremità | Rame nudo da 10–100 mm a ciascuna estremità |
| 4 | Punzonamento a doppia estremità, 60 t | Entrambe le estremità si formavano in un unico colpo |
| 5 | Sbavatura a spazzole | Quattro facce sbavute |
| 6 | Pulizia al plasma / ghiaccio secco | Metallo nudo al giunto di saldatura |
| 7 | Saldatura a terminali, entrambe le estremità | Due terminali, un passaggio |
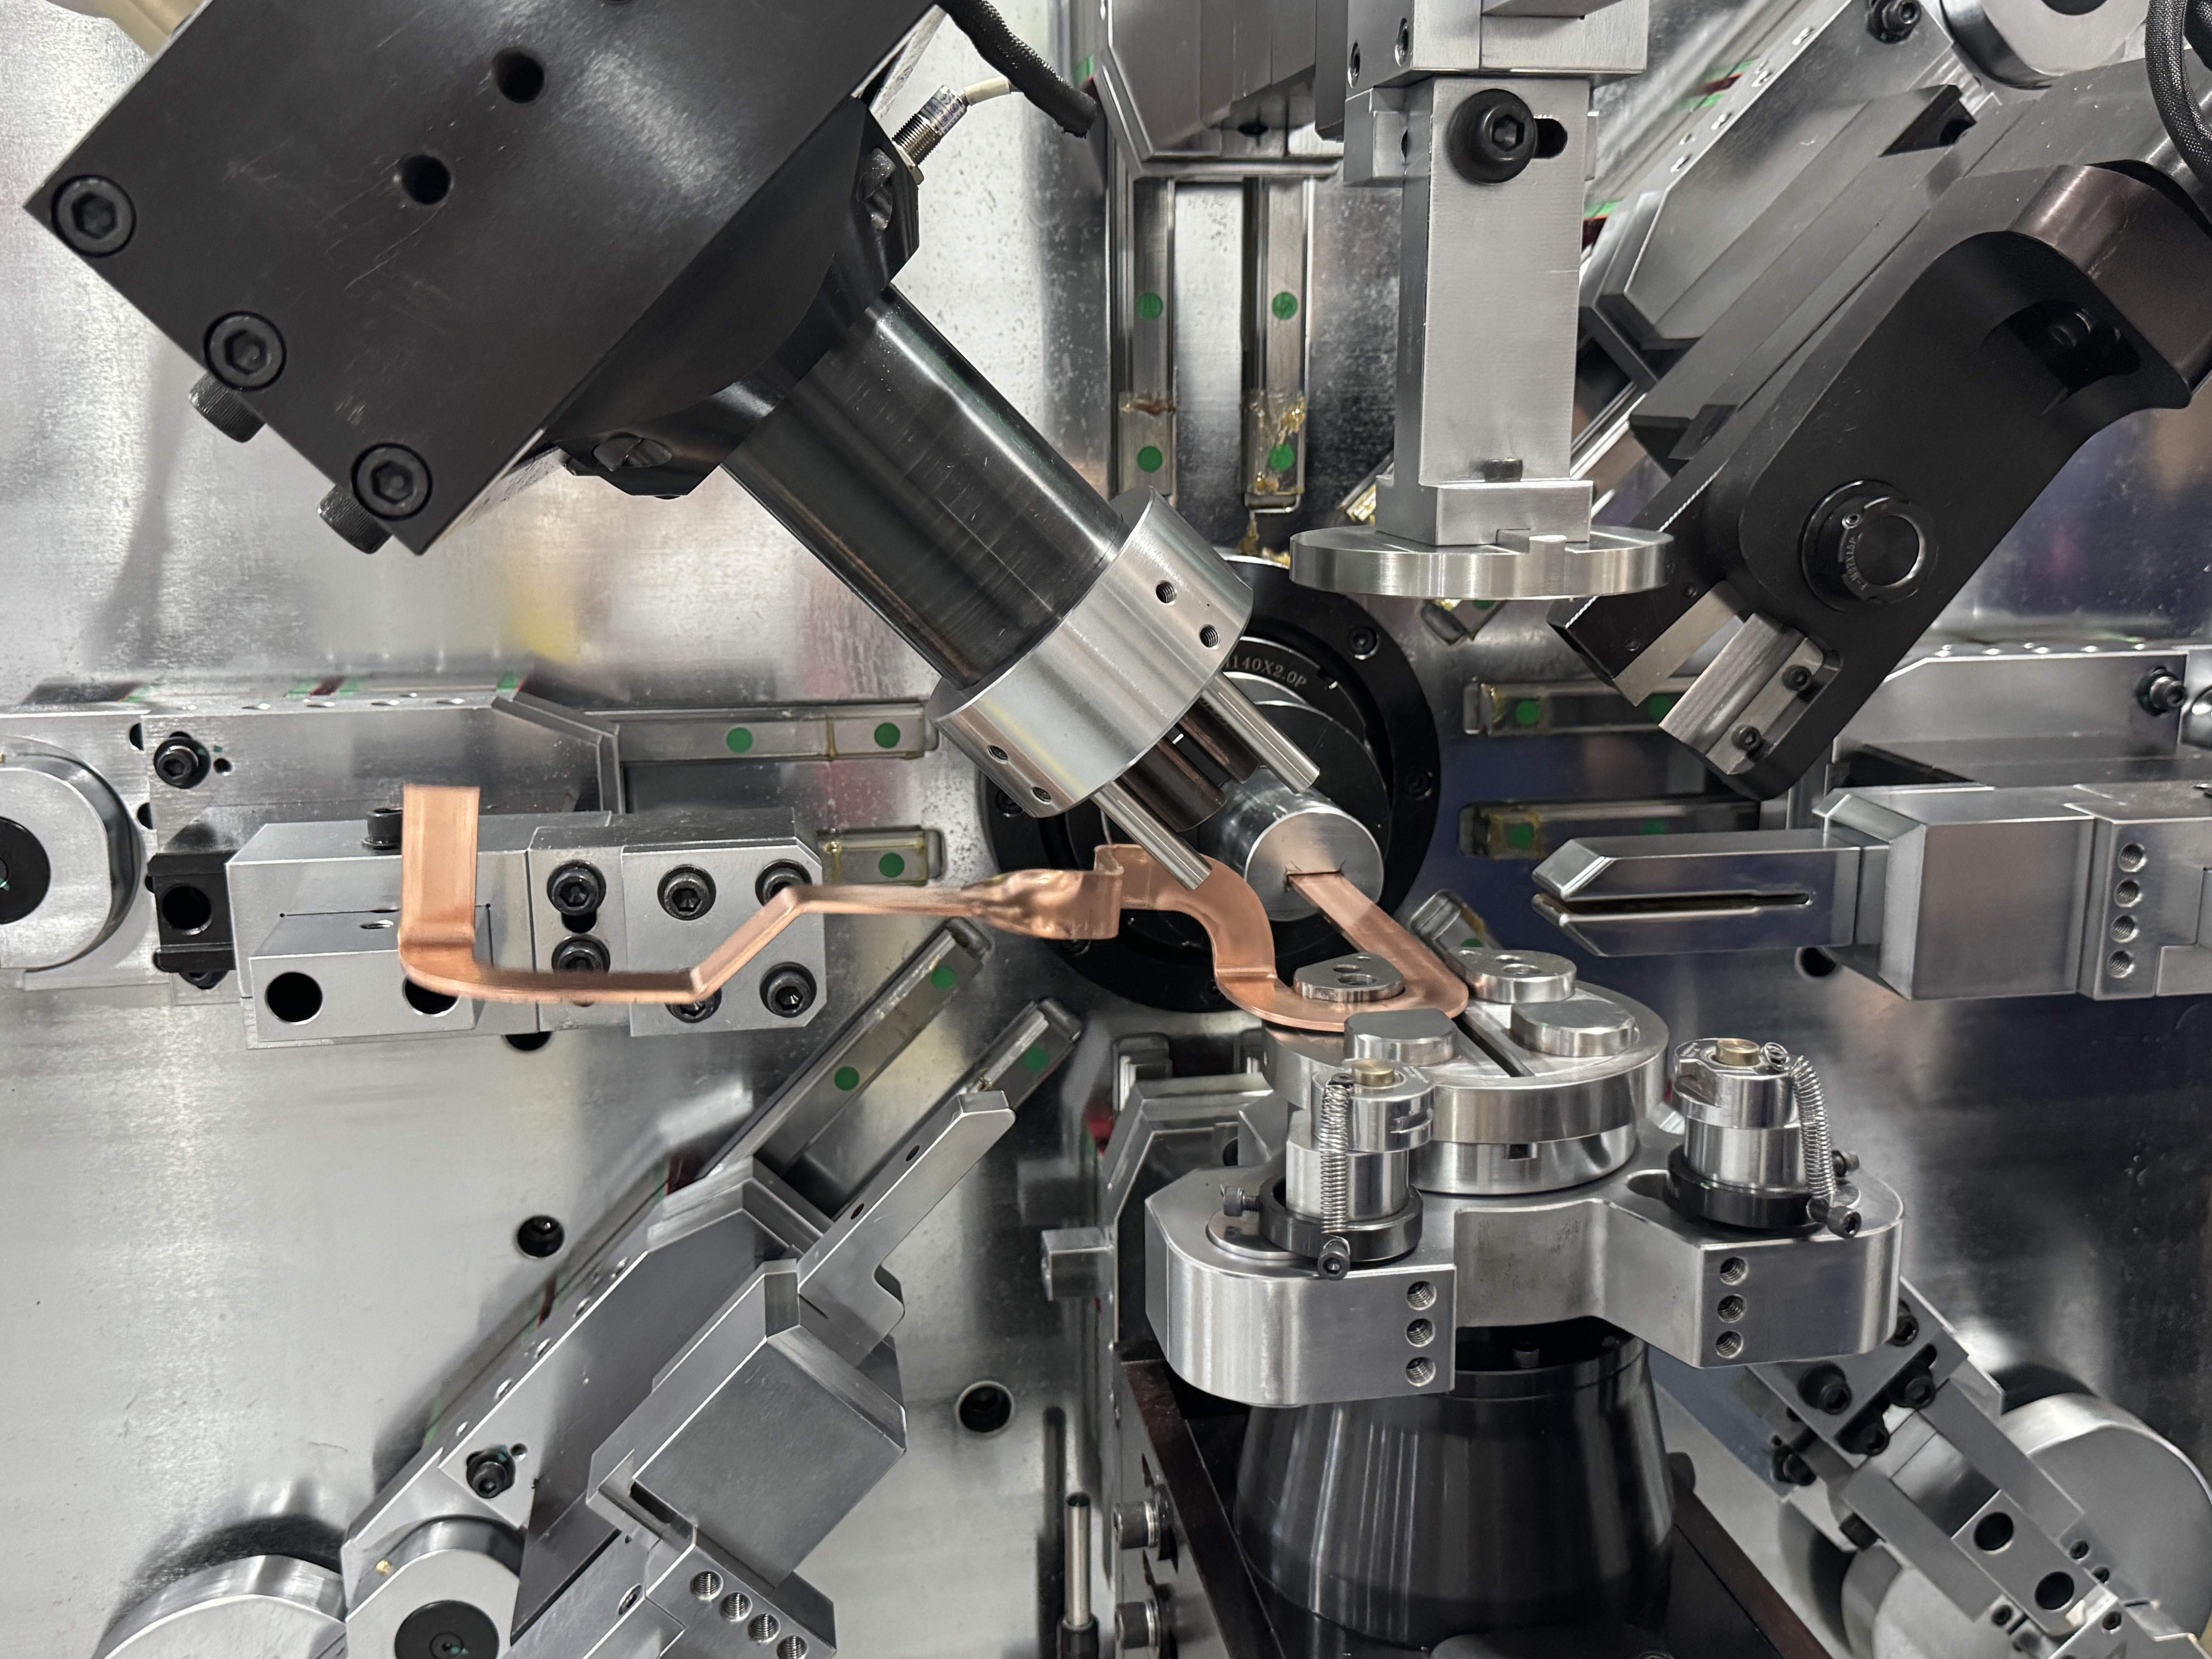
| 8 | Flessione, 13 assi | Piatta, con curve a bordo e a torsione |
| 9 | Flessione correttiva | Trim angolare prima del rilascio |
| 10 | Scarica robot | Da manubri finiti a rastrelliere |
Intervallo di funzionamento della cella: sezione 50–240 mm², larga 15–40 mm, spessa 2–6 mm.
Piegare dopo la saldatura, e perché quell'ordine è fisso
Ciò che arriva alla testa piega non è più calcio piatto
Qui è dove la maggior parte dei design delle linee si sgretola. La barra che raggiunge la stazione otto porta già terminali saldati a entrambe le estremità, una superficie pulita al plasma e un codice laser. La faccia di serraggio non è più un calcio rettangolare pulito — è una sfera di saldatura, una radice terminale, una transizione a peel.
Una presa a contatto puntuale scivola su quella geometria e schiaccia la saldatura. L'alimentazione a cingoli guadagna qui il suo posto oltre la protezione dal rivestimento: distribuisce la forza di serraggio su tutta la faccia della barra e passa intorno alla saldatura e al terminale. IlMacchina per piegare la barra colletriceAlla stazione otto non è possibile far funzionare una barra saldata con una presa a pinza.
La piegatura correttiva è una stazione, non un banco di rilavorazione
Su una barra di 2,4 m, la deriva angolare accumulata su sette stazioni a monte appare alla curva. Una stazione di trim dedicata lo elimina in circa due secondi: misura, spingi, rilascia. Senza quella stazione, una barra fuori angolo lascia la linea, si unisce a un pallet e attende un installatore. Il flusso continuo si ferma lì.
Da dove derivano i 75-85 secondi
Guarda le stazioni singolarmente: raddrizzare 30 s, punzonare 40 s, saldare 50 s, piegare 75 s. Esegui quei quattro in sequenza e sei già a 195 s. La cella raggiunge i 75–85 s perché i cicli si sovrappongono — la stazione nove si sta preparando mentre la stazione otto si sta ancora formando.
Il prezzo della sovrapposizione: la stazione più lenta stabilisce il ritmo. Su questa linea la stazione più lenta è la curva. Questo rende la smorfia una decisione di capacità, non un acquisto comodo. Una piegatura più lenta della saldatrice spreca la saldatoria; Un piegatore molto più veloce degli altri spreca capitale.
Anche il minimo di precisione deve reggere il problema: ripetibilità di ±0,2° su curve di 90°, errore di alimentazione di ±0,1 mm a 300 mm e un caricamento di 100.000 cicli prima di qualsiasi nave di macchina. Su una cella che produce centinaia di barre al giorno, una singola macchina instabile annulla la pulizia e la saldatura effettuate nelle sei stazioni precedenti.
Quando una macchina batte diciannove
Una linea integrata non è una risposta universale. Funziona quando una o due famiglie di bar operano ad alto volume, settimana dopo settimana. Allargare il mix di prodotti o ridurre la dimensione dei lotti e il carico di cambio tra diciannove stazioni consuma il guadagno di throughput.
| Punto decisionale | Adattamento delle linee | Adattamento automatico |
| Volume settimanale | Migliaia di bar, una famiglia | Decine o centinaia, volatili |
| Mix di prodotti | Una o due famiglie, sezioni ristrette | Molte famiglie, guidate dall'ordine |
| Tipi di rivestimento | Uno o due (PA12, mica) | Commutazioni frequenti |
| Saldatura | Saldatura interna a morsetti, alto volume | Outsourcing o manuale |
| Superficie pavimentata | 350 m² continui | Investimento stretto e a fasi |
La strada autonoma è questa: una a 16 assiMacchina per piegare la barra colletricecome il TP-DL-45-6E, largo 12,0–45,0 mm per spesso 2,0–6,0 mm, con alimentazione cingolata e un'unità raddrizzante, con un operatore che azionava due macchine. Dove rame e alluminio si mescolano e i rivestimenti cambiano spesso, il 13 assiMacchina per piegare la barra colletriceIl BL-TP-50-7E copre rame da 15 a 45 mm a 1,0–7,0 mm e 15–50 mm di alluminio a 1,0–8,0 mm, con regolazione della pressione invece di cambi di ruote.
La fase funziona meglio: inizia con raddrizzatura, taglio e piegatura, poi aggiungi scrollatura, punzonamento e saldatura quando il volume lo giustifica. È più economico di una cella intera che funziona a metà carico.
Cosa mi serve prima di disegnare un layout
- Disegni a barre: sezione, larghezza, spessore, lunghezza sviluppata, conteggio delle curve
- Volume settimanale e schema di shift per famiglia di battute
- Rivestimento: rame nudo, PA12, PVC-mica, alluminio
- Specifiche terminali e processo di saldatura: ultrasuoni, laser, TIG
- Pavimento disponibile, lunghezza per larghezza, spaziatura delle colonne, altezza della gru
- Tempo di ciclo target e se l'uscita alimenta l'assemblaggio del pacco o l'interruttore
- Apparecchiature esistenti che devono essere assorbite nella cella
Con questi sette articoli posso restituire un tavolo cicletta stazione per stazione e una pianta, non un'email di sì che possamo.
Se il volume non ha raggiunto la soglia di linea, non forzarlo. Invia prima i disegni e il conteggio settimanale — verificheremo se una singolaMacchina per piegare la barra colletriceTiene il peso. Se succede, compra una macchina. Se non lo fa, parliamo delLinea di produzione delle barre collettivee costruire ilCellula di produzione della busbar NEVCon le vostre famiglie da bar, non con un catalogo. BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.


