


Chiedi a un laboratorio che piega la barra isolante cosa consuma il budget per i rottami, e la risposta è che raramente crepe. È il nodulo — una vescica che si forma all'interno della curva, proprio dove il rivestimento non ha dove andare. Chiunque stia usando PVC, PA12 o barra di nastro mica su unMacchina per piegare la barra colletricel'ha visto. Questa protuberanza con la barra colletrice rivestita sembra qualcosa con cui devi convivere. Non lo è. Il rigonfiamento può essere previsto, limitato dalla geometria e rimosso con un passaggio di riscaldamento controllato quando è ancora evidente.

Perché si forma il rigonfiamento
Quando una barra si piega, il rame scorre verso l'interno del raggio. Il rame compatta felicemente. Il rivestimento no: PVC, PA12 e nastro di mica non possono comprimersi, quindi il rame spostato spinge l'isolamento verso l'esterno e si forma una vescica sulla faccia interna della curvatura.
Tre fattori determinano quanto grande diventa:
- Raggio interno.Più stretto è il raggio, maggiore è lo spostamento del rame per millimetro di lunghezza della barra.
- Rigidità e adesione del rivestimento.Il PVC mal aderente si gonfia più liberamente di un nastro di mica ben incollato.
- Temperatura della barra.Le barre fredde concentrano lo spostamento in un punto; Barre calde lo stendono lungo il rivestimento.

I numeri per cui lavoriamo
Sulla barra PVC-mica, il nostro standard di produzione è un rigonfiamento di1,6 mm a lato singolo su curve piattee1,5 mm sulle curve verticali. La tolleranza di mercato comunemente indicata è di 4 mm totali su entrambi i lati, quindi questi valori lasciano un reale margine per l'adattamento dell'assemblaggio del cliente.
La geometria che ti porta lì è la stessa regola che applichiamo su ogniMacchina per piegare la barra colletrice: tenere il raggio interno auno per larghezza della barrain curve piatte, euno per lo spessore della barraNelle curve verticali. Rispetta il raggio e il rame spostato si diffonde lungo la barra invece di sollevare il rivestimento in un punto.
La correzione in quattro passi quando un rigonfiamento appare ancora
Anche con la geometria corretta, i lotti arrivano con un'adesione inferiore alle specifiche, oppure un disegno cliente impone un raggio ristretto. Ecco la sequenza di rielaborazione che eseguiamo, in ordine:
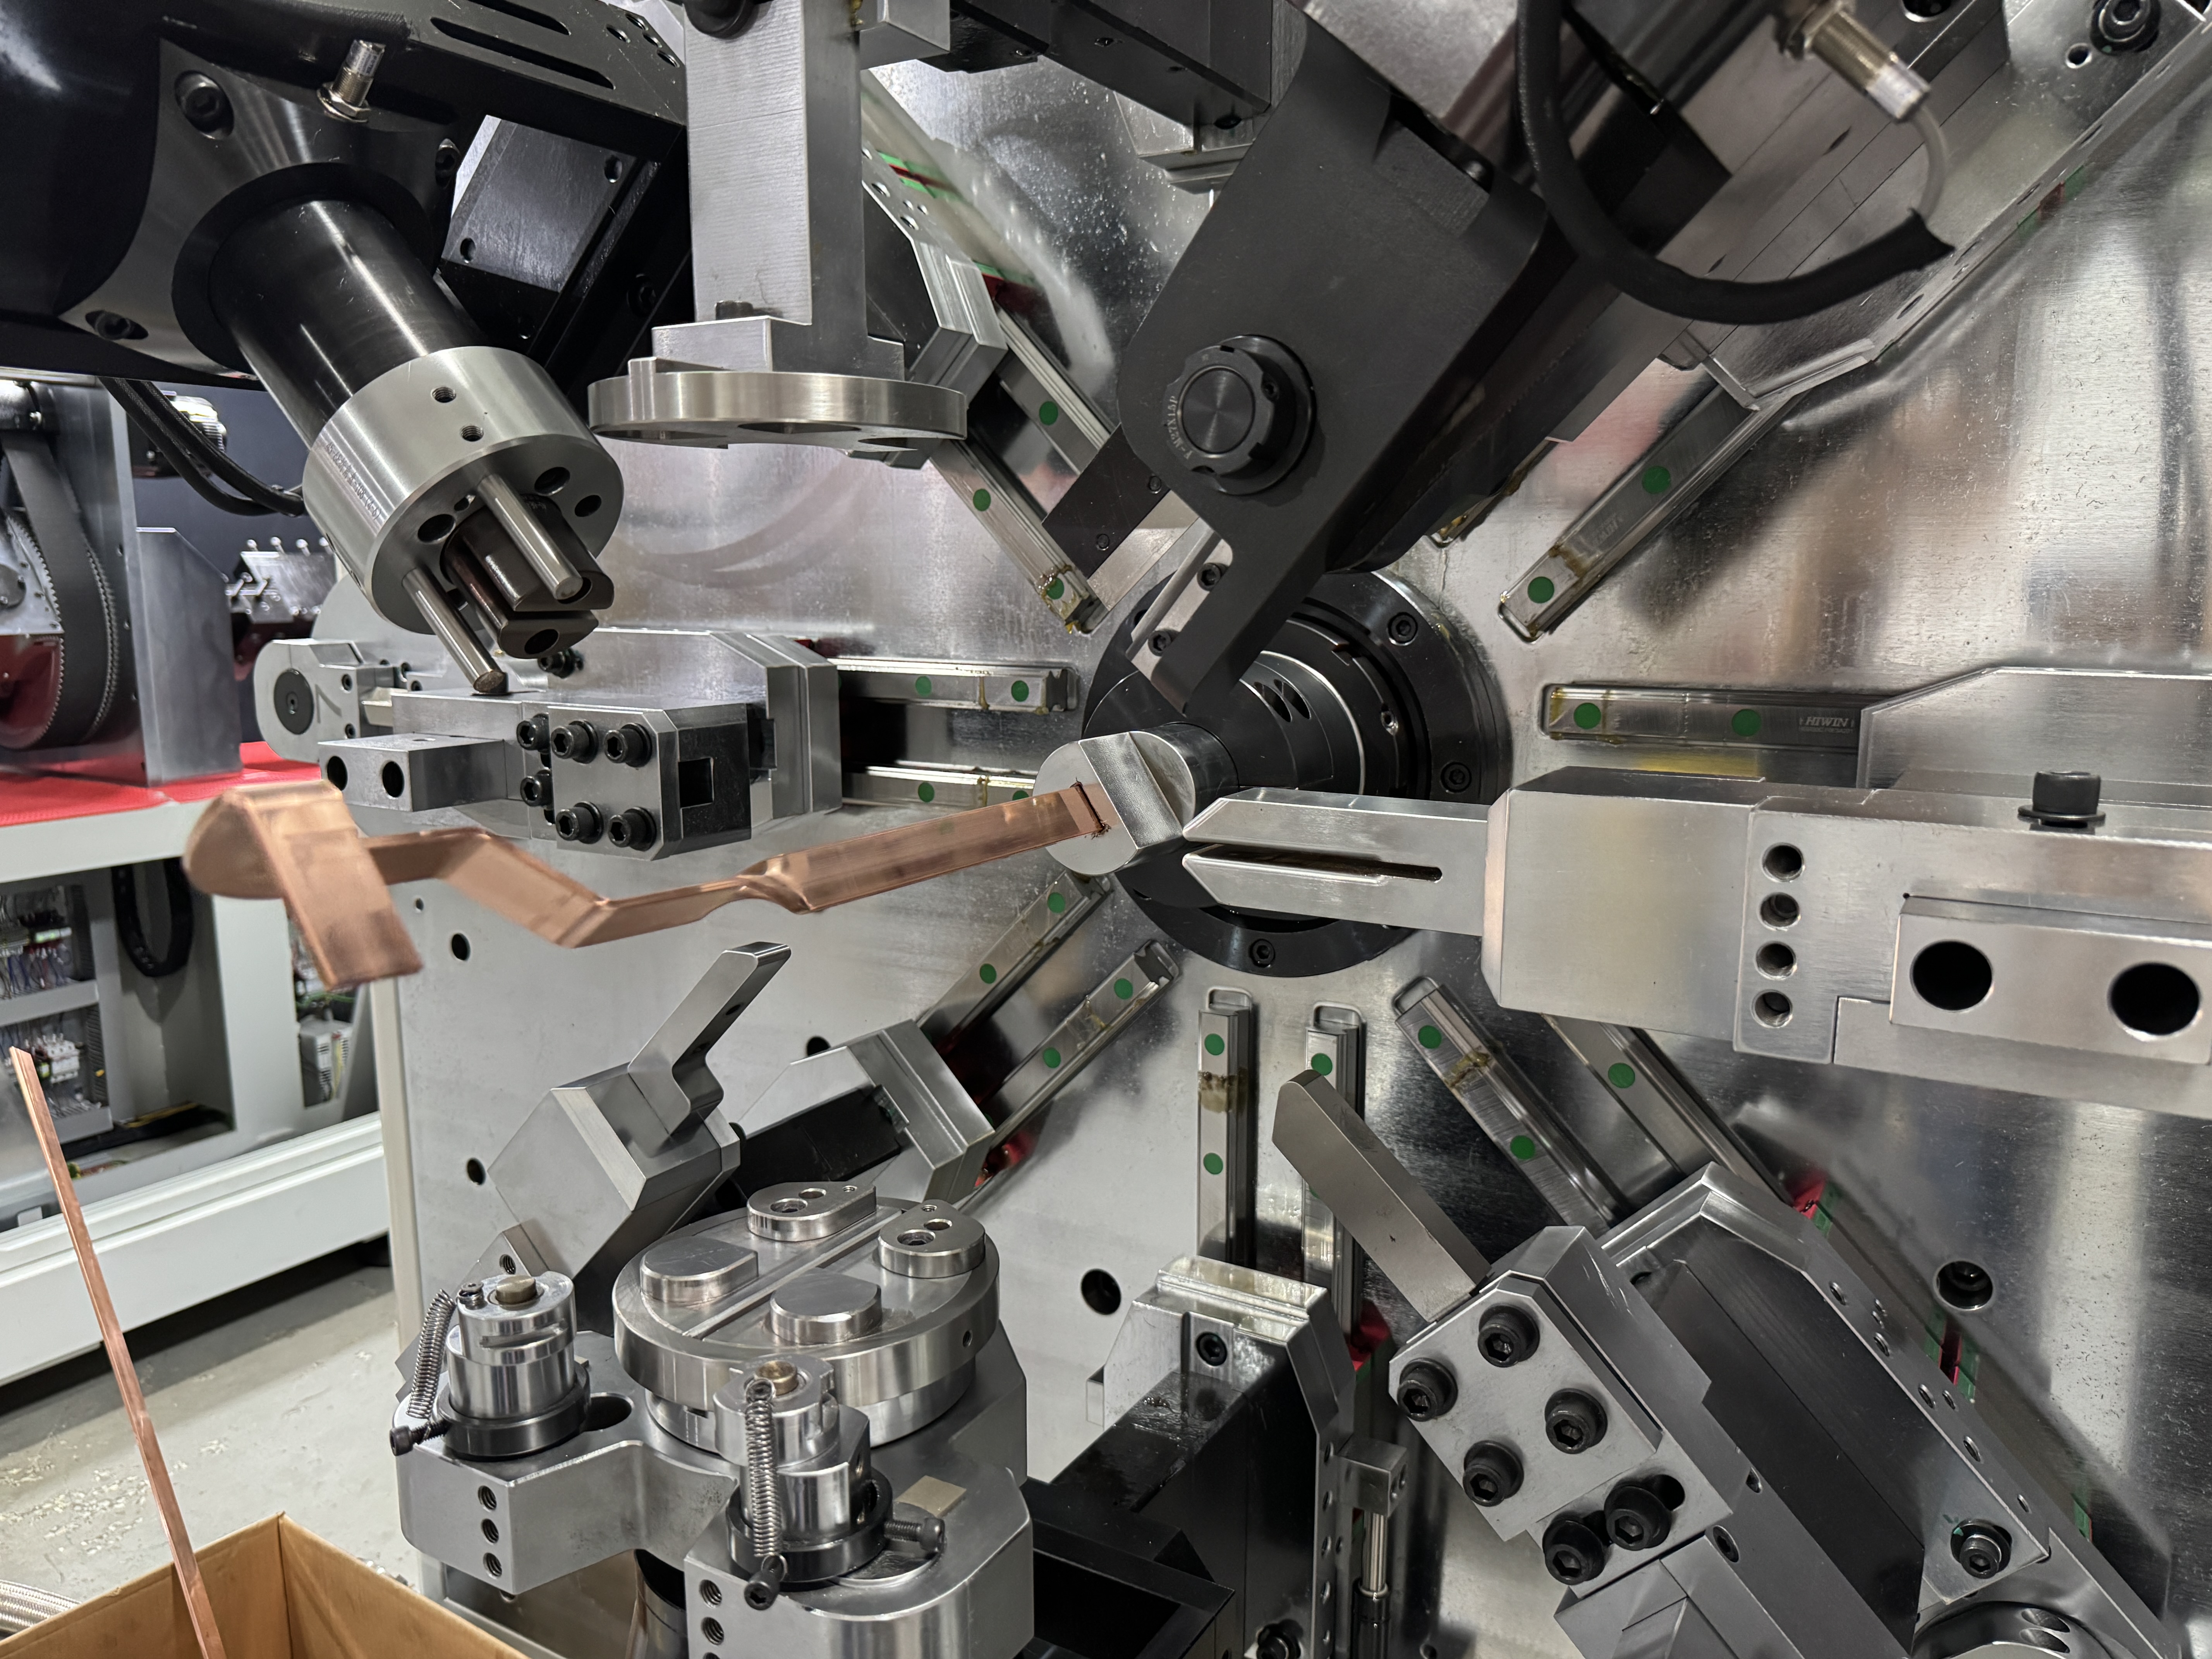
Passo 1 — Proteggi la barra all'ingresso.L'alimentazione a catene con contatto a fascia completa impedisce che il rivestimento venga pre-danneggiato. Una barra che raggiunge la curva con le ruota flat si gonfia ancora di più e si strappa durante il rilavoro. Il nostro BL-TP-45-6EL, un 13 assiMacchina per piegare la barra colletriceDedicata a barra a nastro di mica fino a 50 mm di larghezza e spessa 7 mm, abbina questo binario a un passaggio ausiliario e a un raddrizzatore — la barra si trasporta, non si trascina.
Passo 2 — Preriscaldare alla curva.Su unMacchina per piegare la barra colletriceDotato di un'unità ad alta frequenza alla presa, la barra viene riscaldata poco prima della formazione. Il calore rende il rivestimento elastico, così che si allunghi attorno allo spostamento invece di sollevarsi bruscamente. Con PVC mal aderito, questo passaggio da solo elimina una grande parte del problema del rigonfiamento.
Passo 3 — Fissa il rigonfiamento in piatto.Per le parti che mostrano ancora un nodulo, un cuscio in acciaio inox passa sopra il rigonfiamento e viene tenuto con pinze di bloccaggio. Il zocchio distribuisce la pressione in modo che il rivestimento venga premuto, non perforato, mentre si appiattisce contro il rame.
Passo 4 — Forno a tunnel, poi raffredda.La parte serrata passa attraverso un forno a tunnel a100–130 °C per uno o due minuti, poi fuori per raffreddare la ventola. Il rivestimento rifluisce sul rame mentre si riscalda e si iscifa con il raffreddamento. Un adeguato rilavoro della barra colletrice del forno a tunnel lascia la zona riparata visivamente piatta, e il pezzo supera i test di isolamento.
L'ordine conta. Se si riscalda senza il caldo, o se si stringe senza calore, si scambia un rigonfiamento con una toppa scrostata.
Ferma il rigonfiamento prima che si formi
Il passaggio del forno funziona, ma è lavoro — e il lavoro si accumula nel corso del turno. L'ordine economico delle operazioni:
| Priorità | Azione | Effetto |
| 1 | Raggio interno ≥ 1× larghezza (piatto) / ≥ 1× spessore (verticale) | Previene la maggior parte del rigonfiamento |
| 2 | Alimentazione tracciata, contatto a fascia completa | Nessuna presa pre-danno, uniforme |
| 3 | Preriscaldamento ad alta frequenza nella curvatura | Rivestimento elastico, piccolo rilievo |
| 4 | Spessore in acciaio inox + forno a tunnel, 100–130 °C | Recupera il resto |
I negozi che usano le priorità 1–3 come standard raramente hanno bisogno di priorità 4 più che occasionalmente. Su una configurazione correttaMacchina per piegare la barra colletrice, la riparazione del rigonfiamento è per lo più progettata dentro, non riparata dopo.
Leggi i tuoi rifiuti
Ordina i rifiuti di questa settimana per modalità di guasto, e ogni schema indica un proprio passaggio mancante. Solo rigonfiamento — il raggio è troppo stretto per quella barra. Rigonfiamento con sbiancamento — la barra è arrivata fredda o il preriscaldamento è stato saltato. Scrostamento vicino alla curva — il rivestimento si è danneggiato durante l'ingresso, quindi controlla prima il percorso di alimentazione. Il pattern di guasto ti dice quale passaggio manca alla tua linea prima di spendere un centesimo per rifare gli utensili.
Inviaci il tuo disegno
Un rigonfiamento è un problema di processo, non una proprietà della barra isolata. Invia a BELAN la specifica della barra e il disegno con il raggio più stretto. Eseguiremo l'intera sequenza con il nostroMacchina per piegare la barra colletrice, misura il rigonfiamento sulle parti finite e restituisci i parametri di processo. BELAN Machinery, il tuo fornitore esperto di soluzioni di formatura a filo per automobili.

