Automazione BELAN: Servo rotativo, a die e multiasse — Come scegliere il metodo di piegatura giusto per la tua macchina per piegatura a barre collettrici in rame-alluminio
Contesto industriale
Nei veicoli a nuova energia, nei sistemi di accumulo di energia, nei mobili di controllo elettrici e nei sistemi di distribuzione di energia ad alta tensione, le barre collettrici rame-alluminio si stanno sviluppando verso strutture multi-angolo, tridimensionali e complesse con caratteristiche di produzione a piccoli lotti e multi-specifica. Quando si seleziona unMacchina per piegatura di barre collettrici in rame e alluminio, i produttori non dovrebbero concentrarsi solo sulla dimensione massima di lavorazione o sull'angolo di flessione, ma anche valutare come le diverse soluzioni di piegatura influenzino la precisione della lavorazione, la protezione delle superfici, l'efficienza di cambio prodotto e la complessa capacità di formatura 3D. Attualmente, quattro soluzioni di flessione mainstream sono ampiamente applicate sul mercato: flessione rotativa, piegatura a matrice, piegatura rotante azionata da servo e flessione multiasse. Ogni meccanismo si adatta a tipi di pezzi distinti e offre prestazioni di lavorazione reali molto diverse.
Quattro metodi comuni di piegatura per barre collettrici rame-alluminio
1. Flessione rotativa: struttura flessibile per la formatura continua
La piegatura rotante modella barre collettrici di rame o alluminio per ottenere angoli preimpostati tramite la rotazione degli attuatori di piegatura. Questo metodo consente una formatura relativamente continua senza frequenti sostituzioni di matrici per ogni angolo di piegatura, offrendo una flessibilità eccezionale per pezzi a più angoli. Tuttavia, la capacità di formatura delle strutture rotative standard è limitata dalla quantità degli attuatori e dalla logica del movimento. Quando i pezzi richiedono un rapido passaggio tra piegatura piatta e verticale o due curve sono distanziate a una distanza estremamente breve, le stazioni ausiliarie diventano un fattore decisivo per una produzione stabile.
2. Flessione del duello: processo maturo con cambio dipendente dal die
La piegatura del die applica pressione tramite stampi personalizzati per piegare le barre collettive in modo a ottenere gli angoli di punta. Il suo più grande valore risiede nella tecnologia comprovata e nella qualità stabile della formatura per la produzione su larga scala di parti standardizzate. Tuttavia, la piegatura dei matrici presenta evidenti svantaggi: - Sono necessari stampi separati per i diversi pezzi - Costi aggiuntivi derivanti dall'acquisto e dalla manutenzione dello stampo - Lo scambio di stampo è obbligatorio per i frequenti cambi di prodotto - Flessibilità limitata per la formatura continua di profili 3D complessi - Lunghi tempi di inattività per i cambi per ordini multivarianti di piccoli lotti La piegatura dei die funziona bene per i produttori che producono barre collettrici altamente standardizzate con geometrie fisse. Per applicazioni di nuova energia aggiornate frequentemente, è necessario valutare attentamente i costi complessivi dello scambio di die-swap prima di prendere una decisione.
Flessione rotatoria azionata da servo: maggiore precisione e automazione
La curvatura servo-rotativa aggiorna le strutture rotative tradizionali adottando servomotori per il controllo del movimento a circuito chiuso. Rispetto alla flessione meccanica convenzionale, i sistemi servo regolano con precisione: - Angolo di flessione - Velocità di piegatura - Coordinate di posizione - Curva di accelerazione e decelerazione - Sincronizzazione dei movimenti a più passi Le barre collettrici rame-alluminio richiedono sia una conducibilità elettrica affidabile sia una tolleranza dimensionale costante. Il controllo servo elimina le deviazioni causate dalla sintonia manuale dei parametri. Una volta salvato un programma di lavorazione, gli operatori possono richiamare direttamente i parametri, migliorando notevolmente la consistenza dimensionale tra i lotti di produzione.
Flessione multiasse: soluzione del nucleo per barre collettrici 3D complesse
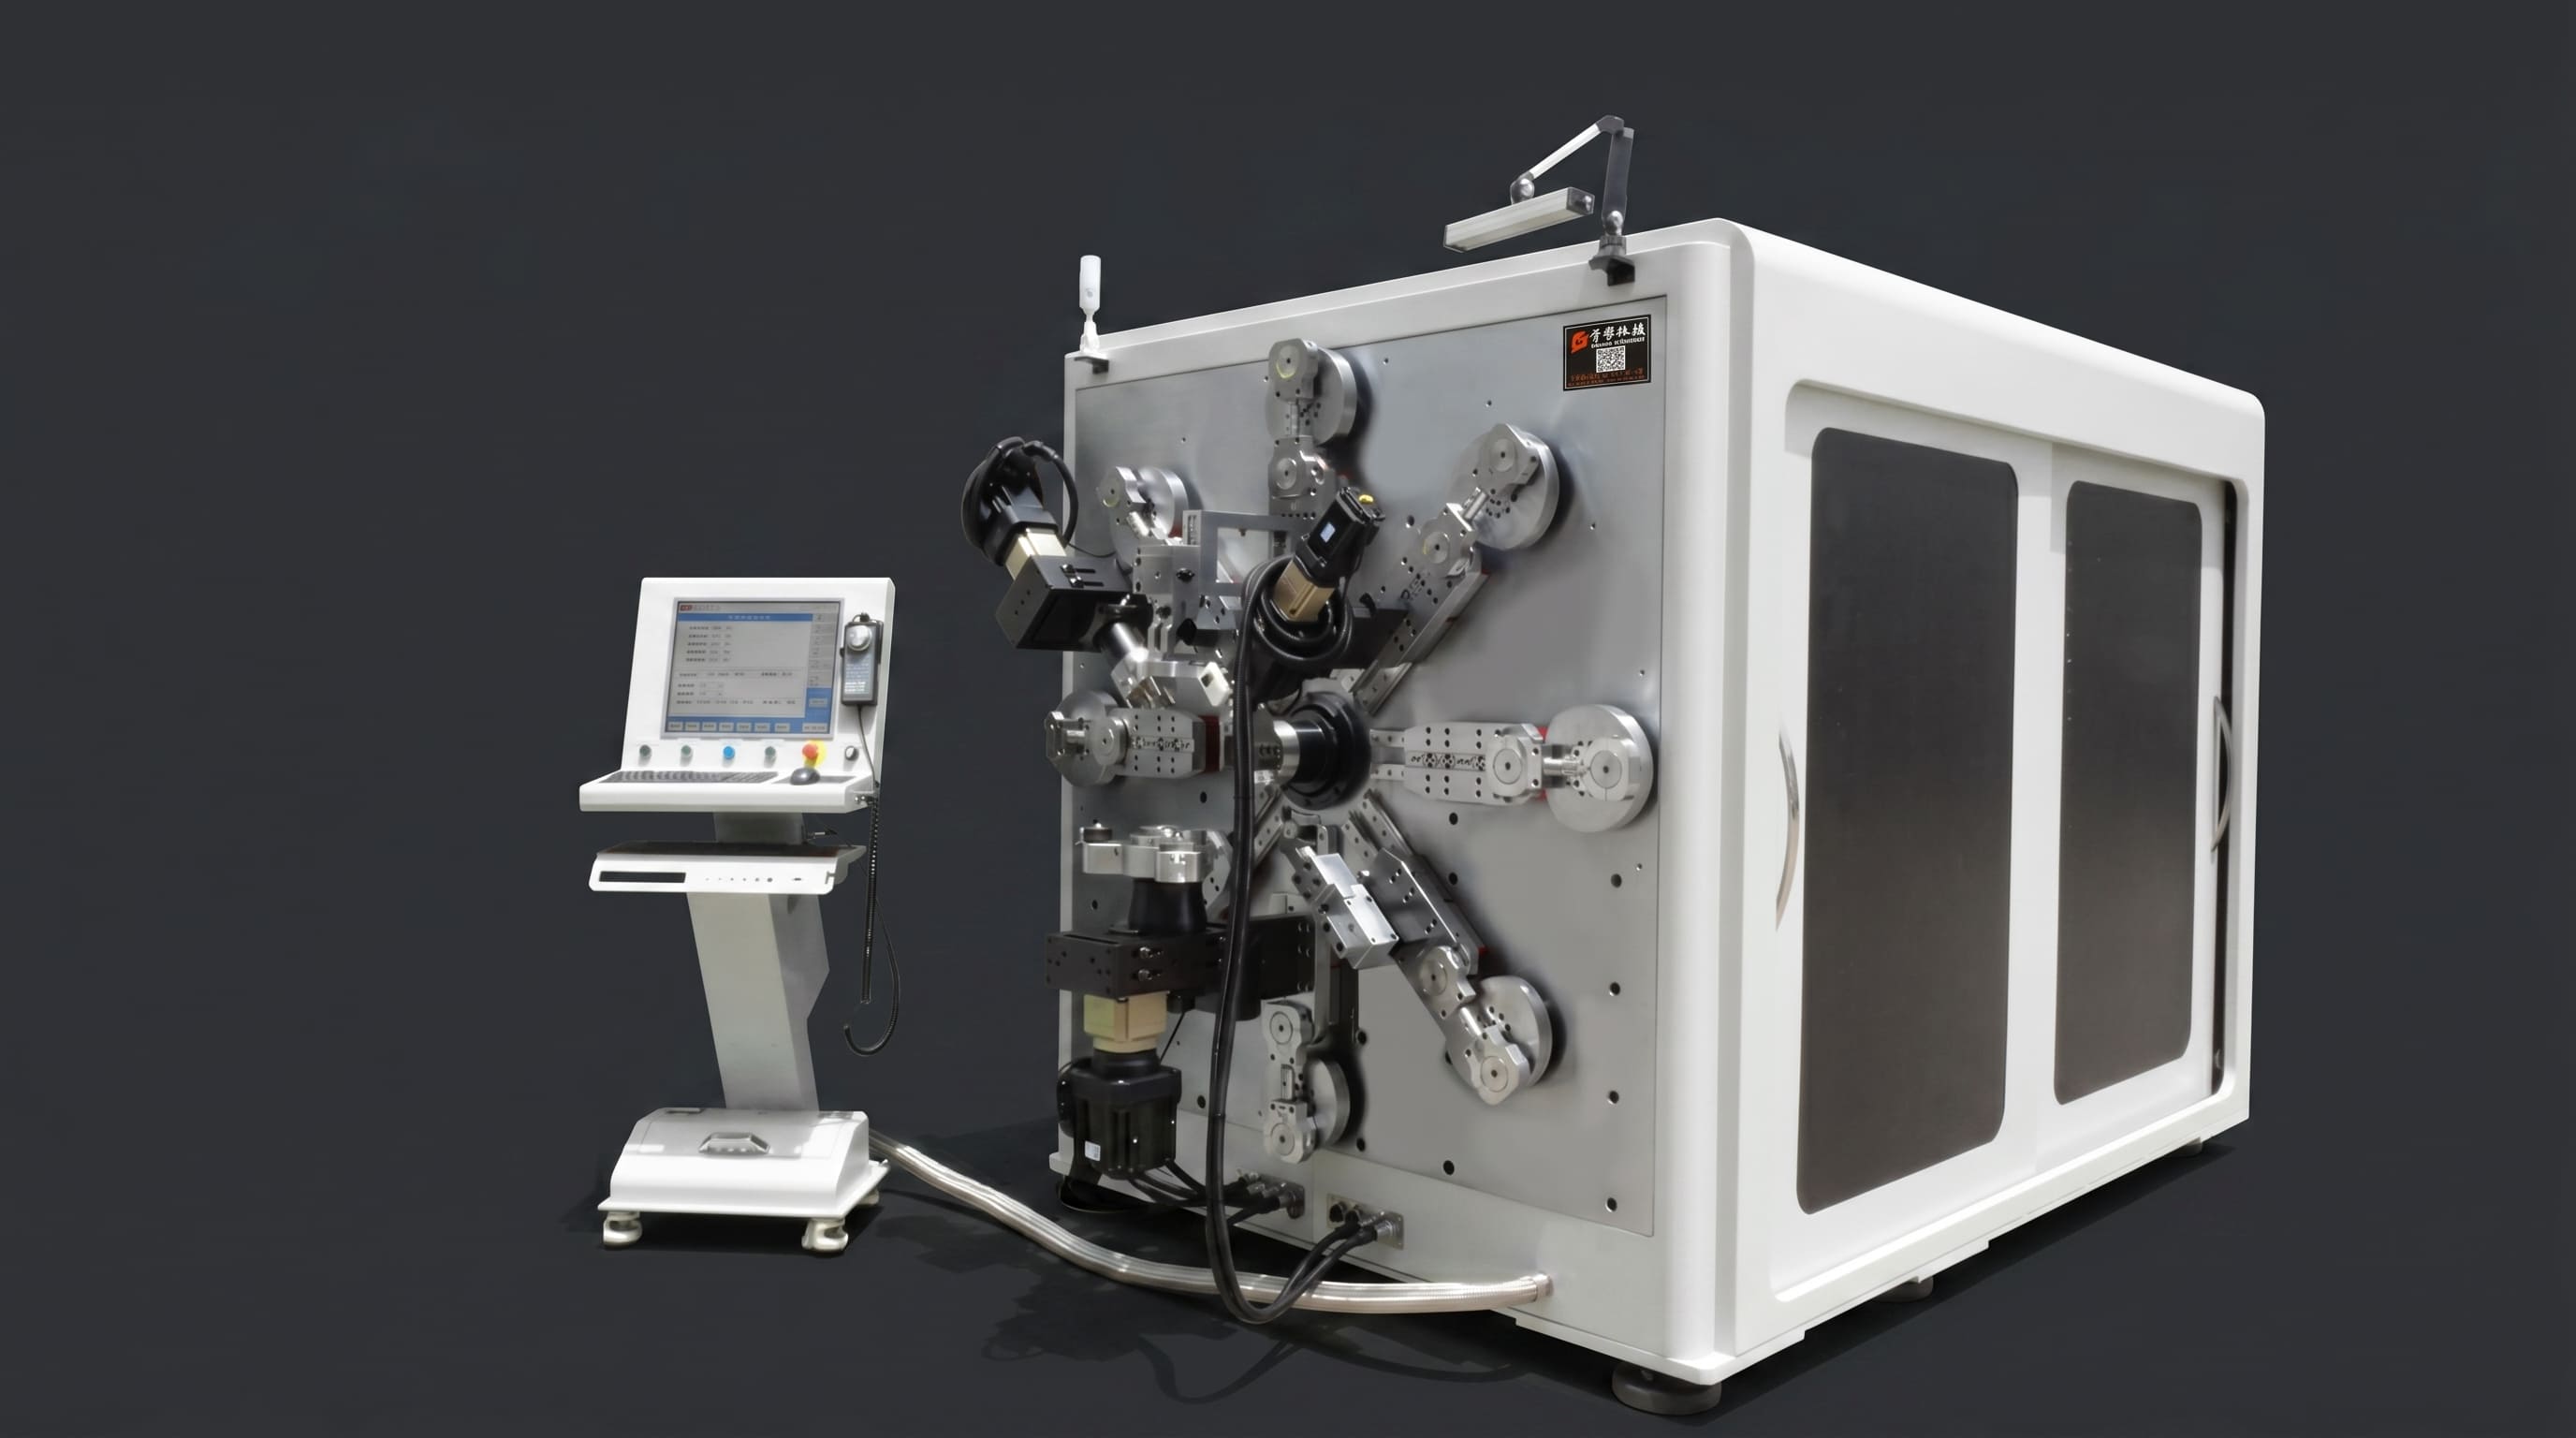
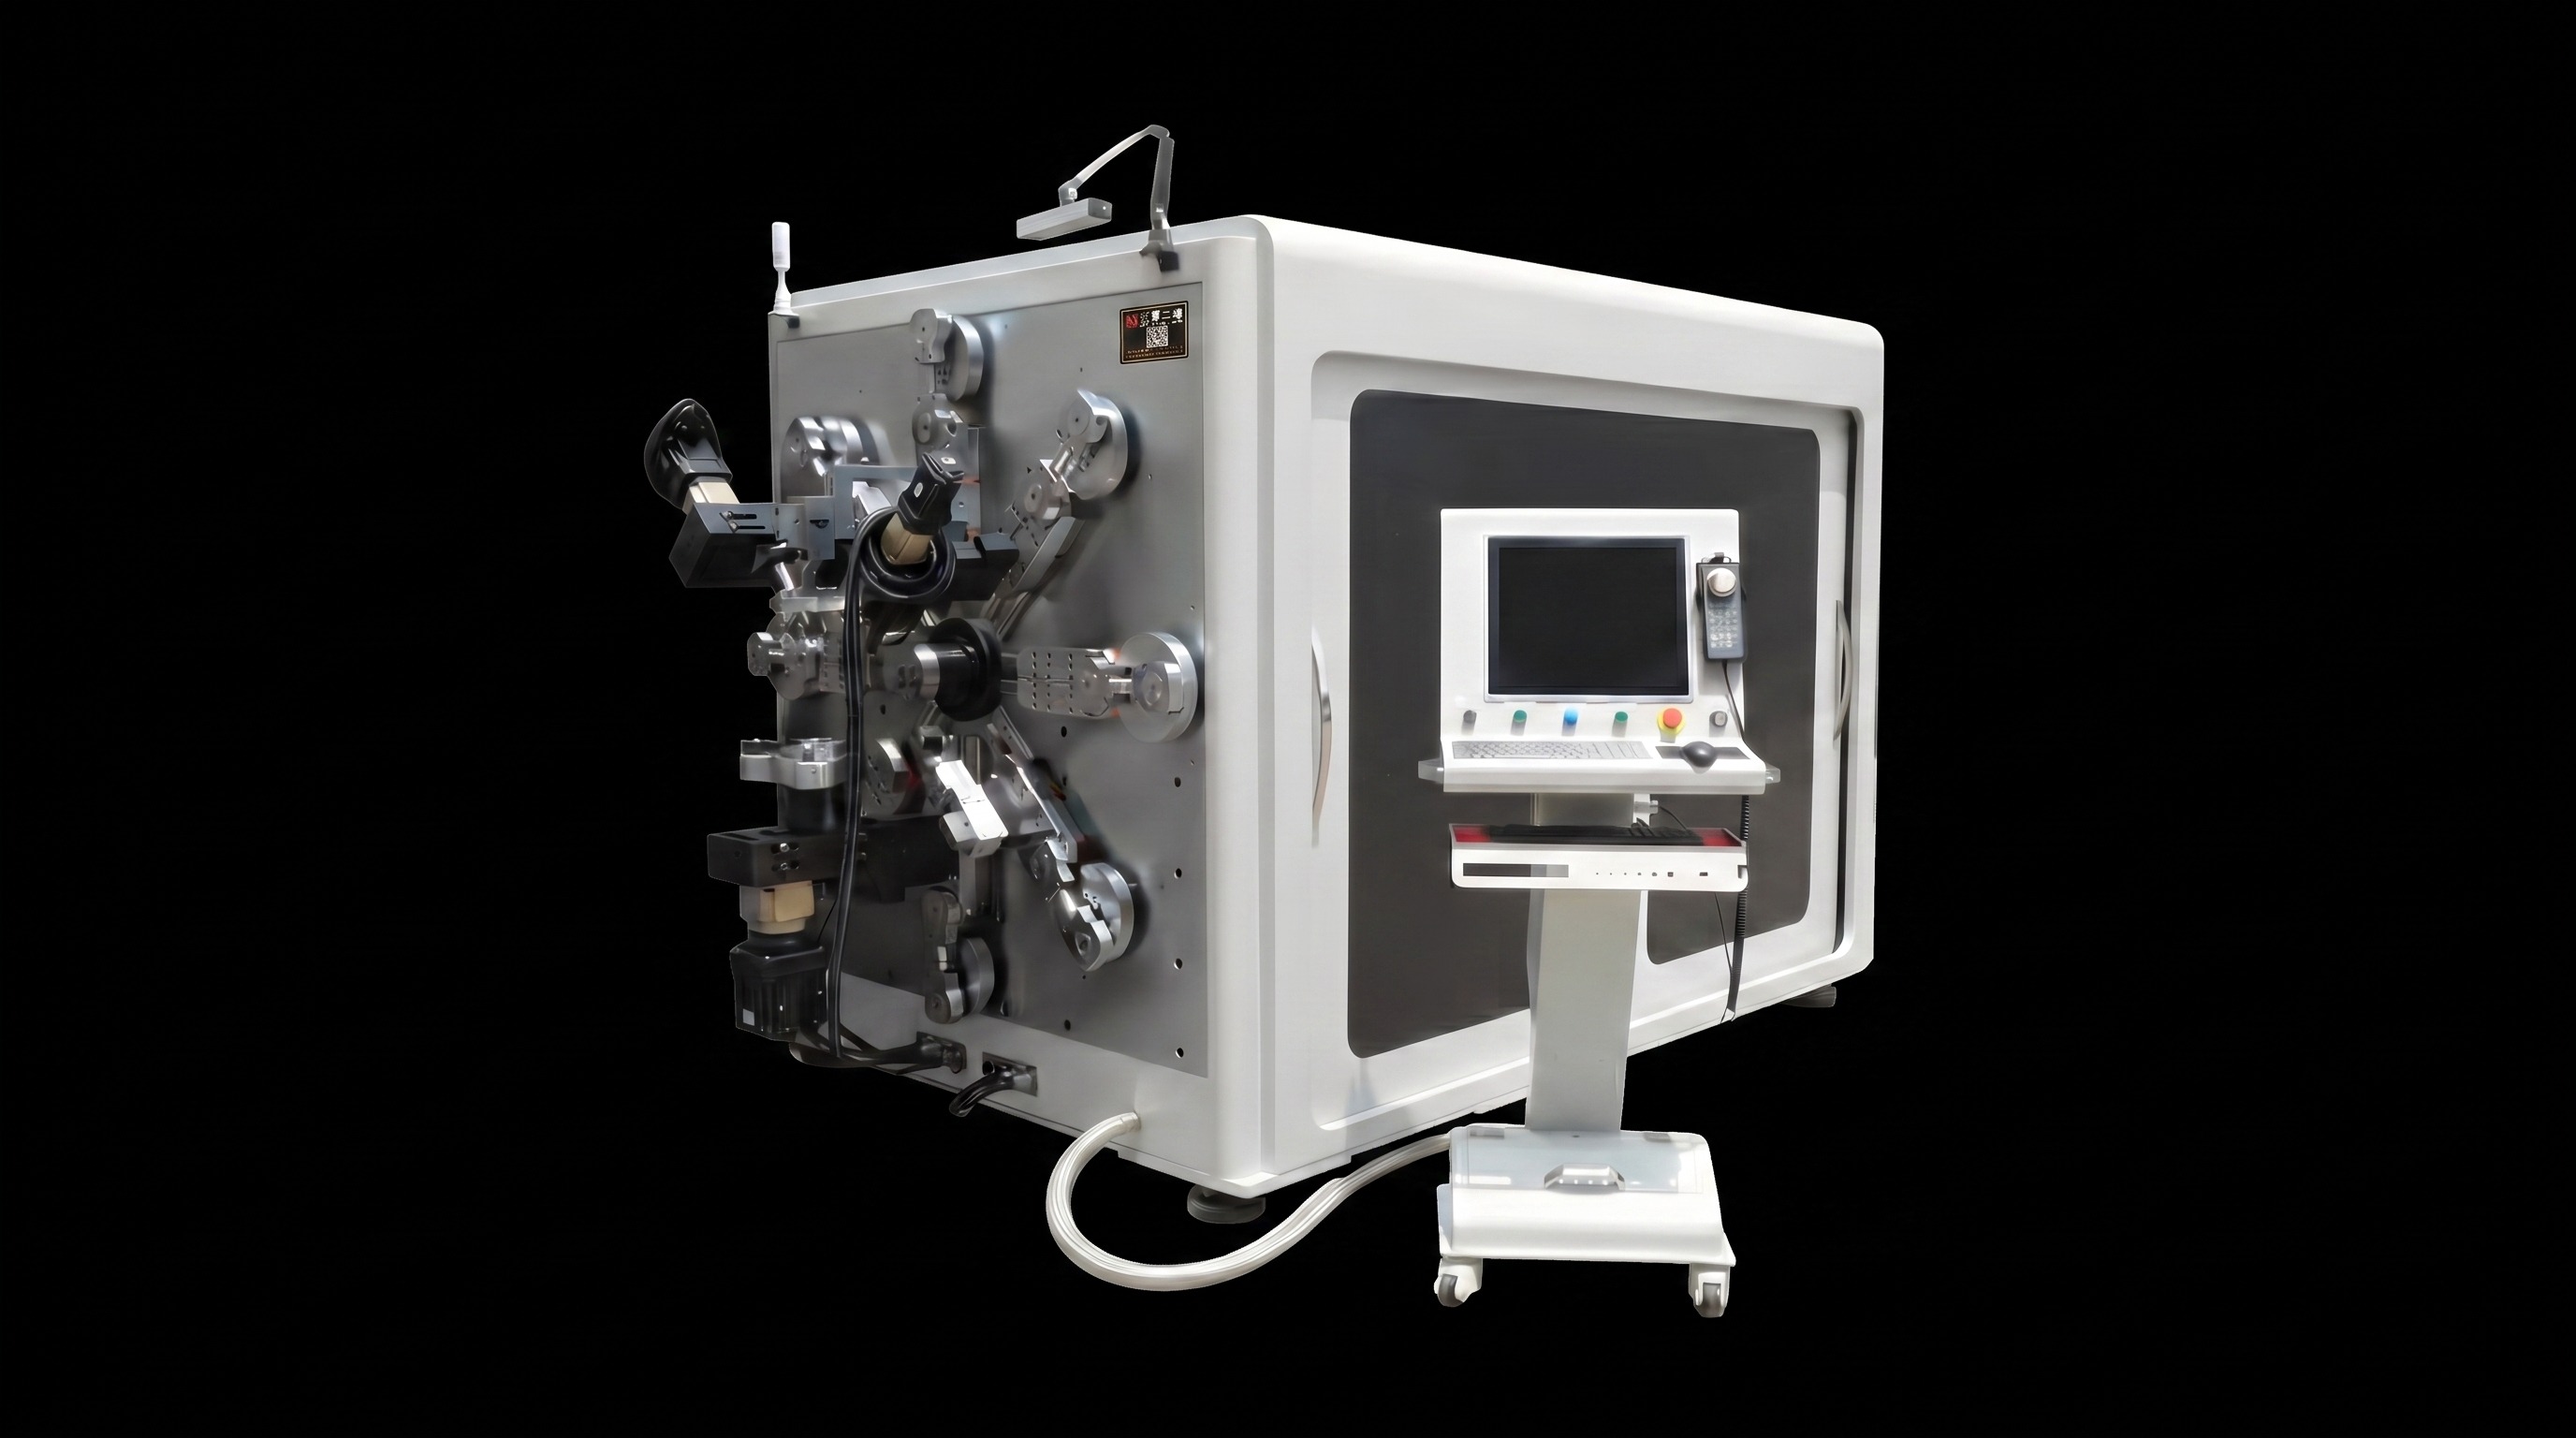
Se le parti della barra colletrice combinano piegatura piatta, verticale, torsione e transizioni multidirezionali, non basta più semplicemente verificare se la macchina può completare le curve di base. Dovresti dare priorità ai meccanismi ausiliari di movimento e alla capacità sincrona multiasse. La soluzione di BELAN prevede un sistema manipolatore a 8 bracci, due unità di curvatura-rotazione e un modulo di taglio per costruire una piattaforma di elaborazione multistazione. Più bracci robotici forniscono posizionamento ausiliario e flessione assistita, permettendo alla macchina di produrre profili di barre collettrici altamente complessi. I suoi principali vantaggi sono riassunti di seguito:
Piegatura Completa, Verticale e Twist Bending
Barre collettrici complesse richiedono una formatura continua su diverse orientazioni spaziali. Gli otto bracci ausiliari supportano transizioni senza soluzione di continuità tra movimenti di piegatura, verticale e torsione.
Flessione spaziale a breve distanza
Alcuni componenti richiedono una transizione rapida da una curva piatta a una curvatura verticale con un passo molto breve tra due punti di piegatura. Le macchine a stazione singola spesso esauriscono lo spazio operativo dopo aver completato la prima curva. La configurazione a più bracci coopera tra stazioni indipendenti per riservare abbastanza spazio per i movimenti per curve a distanza stretta.
Formatura assistita per pezzi di forma speciale
Le barre collettrici in rame-alluminio di forma speciale per progetti EV e di accumulo energetico presentano curve multidirezionali, angoli variabili e spostamenti di altezza. In questa circostanza, la quantità di stazioni operative e le loro prestazioni sincrone hanno un peso maggiore rispetto all'angolo di flessione massimo nominale delMacchina per piegatura di barre collettrici in rame e alluminio.
Prestazioni di protezione superficiale di diversi metodi di flessione
Le barre collettrici in rame e alluminio, in particolare quelle isolate, hanno requisiti rigorosi di qualità superficiale. Il contatto diretto con il die può lasciare impronte o graffi superficiali se la pressione, il gioco o le condizioni dello stampo non sono controllate correttamente. La flessione rotativa distribuisce la forza di formazione attraverso un movimento continuo, che può parzialmente ridurre lo stress locale con strumenti e parametri adeguati. Il controllo servo e multiasse ottimizza ulteriormente la velocità di flessione e la traiettoria del movimento per eliminare impatti bruschi sulle materie prime. Consigliamo di non affidarsi esclusivamente ai parametri di scheda quando si cerca unMacchina per piegatura di barre collettrici in rame e alluminio. Invece, eseguire campioni di test con materiali reali e verificare questi indicatori chiave: - Graffi superficiali - Danni al rivestimento isolante - Evidenti incavazioni nelle zone di flessione - Stabilità durante transizioni multi-angolo - Ripetibilità dimensionale nelle corse di massa
Differenze tra piegatura a piccolo angolo, grande angolo e complessa 3D
Flessione a piccolo angolo
Richiede alta precisione nel posizionamento, compensazione del retrocesso del materiale e rapida risposta dei servo.
Flessione ad ampio angolo
Rileva spazio di movimento sufficiente e percorsi di curvatura ottimizzati per evitare interferenze meccaniche.
Flessione 3D complessa
Combina piegature piatte, verticali e a torsione. Le macchine 3D standard si basano principalmente sul movimento avanti-indietro e sinistra-destra delle teste rotolanti. Sono soggetti a problemi di vincoli di spazio quando due curve sono ravvicinate e mancano di stazioni ausiliarie per la formazione secondaria. La capacità coordinata multi-stazione è quindi una metrica fondamentale per la produzione complessa di barre collettori.
Guida di confronto e selezione di quattro soluzioni di piegatura
| Elemento di confronto | Piegatura dei diei | Piegatura rotatoria standard | Servo-Rotatoria Flessione | Flessione multiasse |
|---|---|---|---|---|
| Parti Standard | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Cambio multi-specifico | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Precisione di piegatura | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Pezzi 3D complessi | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Piega piatta/verticale/torsionale | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Dipendenza a die | Alto | Basso | Basso | Basso |
| Livello di automazione | Medium | Medium | Alto | Alto |
| Formatura ausiliaria per parti complesse | Basso | Medium | Medium | Alto |
I produttori con pezzi semplici e di specifica stabile possono optare per soluzioni di piegatura a pressione economiche o ruote di base. Le fabbriche che affrontano frequenti aggiornamenti di prodotto e geometrie spaziali complesse dovrebbero dare priorità al collegamento servo-rotativo e multiasseMacchina per piegatura di barre collettrici in rame e alluminiomodelle.
Non giudicare la performance semplicemente in base alla quantità dell'asse
Il conteggio nominale degli assi nelle brochure delle apparecchiature non può rappresentare pienamente la capacità di formatura complessa nel mondo reale. Ti viene suggerito di verificare questi punti pratici: - Funzioni di ciascun asse indipendente (alimentazione, piegatura, rotazione, ecc.) - Se i multiassi possono funzionare in sincronia - Disponibilità di stazioni ausiliarie indipendenti - Supporto per piegatura combinata piatta, verticale e a torsione - Rischio di interferenza meccanica per curve a passo corto - Formatura continua programmabile per profili complessi Inviare disegni reali per la produzione di prova è molto più affidabile che valutare le macchine solo in base Alle schede tecniche.
Conclusione
La tecnologia del fending si sta evolvendo dalla formatura a angolo singolo verso una modellatura complessa 3D completamente automatica. Se i tuoi prodotti a barra colletrice contengono curve piatte, verticali, a torsione, transizioni multi-angolo e curve spaziali a distanza ultra-breve, dovresti concentrarti sulla coordinazione multi-stazione, sulla precisione delle pieghe e sulla reale capacità di elaborazione del campione, invece di limitarti a confrontare i prezzi delle macchine o i numeri di assi pubblicizzati. BELAN Machinery offre soluzioni professionali di automazione della formatura dei metalli. Se stai cercando unMacchina per piegatura di barre collettrici in rame e alluminio, si prega di fornire il materiale della barra collettiva, il tipo di isolamento, i disegni 3D dei pezzi e il requisito mensile di output. BELAN analizzerà la tua tecnologia di piegatura adatta, eseguirà test prototipi per barre collettrici 3D complesse e ti offrirà una proposta di automazione ben adattata.
Per maggiori informazioni o per organizzare un test di esempio, ti preghiamo di contattare il nostro team vendite.
.jpg)